Marquage, ébarbage et parachèvement : les finitions après démoulage
Ce qu'on appelle « parachèvement » en fonderie : périmètre et vocabulaire
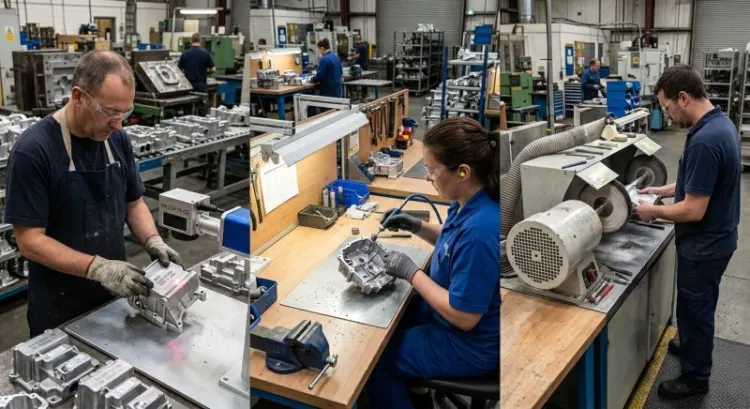
La pièce vient de sortir du moule. Elle a sa forme, ses cotes, sa géométrie. Et pourtant, personne dans l'atelier ne dirait qu'elle est finie. Il reste les masselottes accrochées comme des poignées inutiles, une bavure qui court tout le long du plan de joint, du sable coincé dans les cavités internes, les canaux et les attaques encore solidaires du corps de pièce.
C'est là que commence le parachèvement. Une phase qu'on présente souvent comme du « nettoyage », alors qu'elle pèse entre 10 et 30 % du coût de revient d'une pièce moulée selon sa complexité et le procédé retenu. C'est aussi, et de très loin, le poste le plus difficile à automatiser dans une fonderie.
Voici ce qui suit : les trois grandes familles d'opérations (ébarbage, parachèvement, marquage), les techniques disponibles, les critères qui guident le choix de l'une plutôt que l'autre, et surtout les leviers de conception qui permettent d'alléger toute cette charge en amont. Parce que le fil rouge du métier tient en une phrase : ce qui est mal anticipé au tracé se paie au prix fort en finition.
Du démoulage à la pièce finie : la chaîne des opérations
L'enchaînement classique est le suivant : décochage (séparation de la pièce et du sable), dessablage, tronçonnage des attaques et des masselottes, ébarbage, meulage, traitement de surface, contrôle. Dans les faits, l'ordre bouge selon le procédé.
En moulage sable, le décochage et le dessablage occupent une place centrale, avec tout un enjeu de retrait des noyaux. En coquille, ces deux étapes disparaissent presque, mais la bavure de plan de joint devient plus régulière et se prête mieux à un ébarbage à la presse. En fonderie sous pression, les bavures sont fines mais nombreuses, et la cadence impose des solutions rapides. En cire perdue, on tronçonne les pièces de la grappe, puis on reprend chaque attache individuellement.
Ébarbage, ébavurage, parachèvement : trois mots, trois réalités
Le vocabulaire d'atelier se recouvre allègrement, et c'est une source de malentendus récurrente dans les cahiers des charges.
L'ébarbage désigne le retrait des bavures et des excédents liés au plan de joint et aux portées de noyaux. L'ébavurage est un terme plus large, qu'on retrouve aussi bien en usinage qu'en injection plastique. Le parachèvement, lui, englobe l'ensemble des opérations de finition post-démoulage, ébarbage compris.
Attention à ne pas confondre tout cela avec l'usinage de reprise. Le tournage, le fraisage, l'alésage relèvent d'un autre métier, avec d'autres machines et d'autres compétences. Le parachèvement travaille le brut de fonderie ; l'usinage travaille des surfaces fonctionnelles cotées.
Pourquoi ces excédents de matière existent-ils ?
Aucun de ces excédents n'est un accident. Ils découlent tous de contraintes de procédé parfaitement identifiées.
- Le plan de joint et le jeu résiduel entre les demi-moules génèrent une bavure périphérique. Plus le serrage est bon, plus elle est fine, mais elle existe toujours.
- Les portées de noyaux laissent des bavures internes, souvent les plus pénibles à atteindre parce qu'elles se logent dans des cavités où la main ne passe pas.
- Le système de remplissage (descente, canaux de distribution, attaques) et le système d'alimentation (masselottes) représentent les excédents les plus massifs, parfois plusieurs kilos de métal à retirer.
- Les évents et les tirées d'air ajoutent leur lot de petits appendices à supprimer.
Le décochage et le dessablage : préparer la pièce au parachèvement
Séparer la pièce de son moule sans la marquer
Grilles vibrantes, tambours rotatifs, décochage vibrant : les moyens ne manquent pas. Le vrai sujet n'est pas mécanique, il est thermique.
Décocher trop tôt, c'est prendre le risque de déformer une pièce encore chaude et de figer des contraintes internes qui se rappelleront au bon souvenir de tout le monde à l'usinage, quand la pièce se mettra à bouger sur la machine. Décocher trop tard, c'est plomber la productivité et laisser le sable vitrifier au contact des parois, ce qui rend le dessablage nettement plus laborieux.
Chaque famille de pièces a sa fenêtre. Elle se détermine par l'expérience et par le calcul de refroidissement, pas au jugé.
Dessablage et retrait des noyaux
Grenaillage, sablage, décochage hydraulique haute pression, noyaux à liant décomposable : l'arsenal est varié, et le choix dépend surtout de la géométrie interne.
Les cavités complexes constituent le point dur. Une culasse, un corps de vanne, un carter à circuits multiples : le sable emprisonné dans un conduit borgne ne se voit pas de l'extérieur. Il se retrouve chez le client, et parfois dans le circuit hydraulique d'une machine en service.
D'où la notion de propreté fonctionnelle, devenue un critère contractuel à part entière en automobile et en hydraulique. On ne parle plus de « pièce propre » mais de milligrammes de résidus admissibles par circuit, avec une méthode de contrôle définie : rinçage normalisé, filtration, pesée du filtre, comptage et dimensionnement des particules. C'est mesurable, c'est opposable, et c'est nettement plus efficace qu'une appréciation visuelle.
Le grenaillage : nettoyage, décalaminage et état de surface
Le grenaillage joue sur plusieurs tableaux à la fois. Il décolle le sable résiduel, retire la calamine, uniformise l'aspect et, selon le média retenu, modifie l'état de surface.
Grenaille métallique ronde pour un aspect lissé et un effet de compression superficielle, grenaille angulaire pour un décapage plus agressif, corindon pour les alliages légers, billes de verre pour un rendu satiné sans enrichissement en fer. Le choix du média n'est pas un détail : il conditionne la rugosité finale et l'adhérence des revêtements appliqués ensuite.
Le grenaillage de précontrainte, lui, poursuit un objectif mécanique : introduire des contraintes de compression en surface pour retarder l'amorçage des fissures de fatigue. C'est un procédé maîtrisé, avec ses paramètres propres (intensité Almen, taux de recouvrement), à ne pas confondre avec un simple nettoyage.
Un point de vigilance mérite d'être souligné, car il est régulièrement sous-estimé : un grenaillage énergique peut masquer un défaut de surface au lieu de le révéler. Une petite crique, une inclusion débouchante, un repli de matière peuvent se retrouver refermés en surface par le matage des particules. La pièce paraît saine, elle ne l'est pas. C'est une des raisons pour lesquelles certains contrôles non destructifs se font avant grenaillage, ou après un décapage complémentaire.
Retirer les attaques et les masselottes : les techniques de tronçonnage
Le choix de la méthode selon l'alliage
Ici, c'est le comportement mécanique du matériau qui commande, et rien d'autre.
Les fontes grises se prêtent au cassage, au marteau ou à la presse. Leur fragilité intrinsèque, souvent perçue comme un défaut, devient un avantage : la rupture est nette, rapide, peu coûteuse.
Les fontes ductiles, les aciers et une bonne part des alliages non ferreux ne cassent pas, ils se déforment. Il faut donc couper : tronçonnage abrasif, sciage, oxycoupage pour les fortes sections en acier, découpe plasma.
L'aluminium et le zamak passent en général par la scie à ruban, la presse à ébavurer ou la tronçonneuse, avec une attention particulière portée à l'échauffement et au collage de matière sur l'outil.
Une chose que les bureaux d'études intègrent trop rarement : la qualité du retrait se joue dès la conception de l'attaque. Sa section, la présence d'un congé de rupture, une encoche de fragilisation bien placée, et la masselotte se détache proprement d'un coup de marteau. Sans cela, il faut tronçonner, puis meuler, puis reprendre. Trois opérations au lieu d'une.
Presses à ébarber et outils dédiés
Le principe est d'une simplicité redoutable : un outil reproduisant la forme du plan de joint vient cisailler l'ensemble de la bavure en un seul coup de presse. Une seconde, parfois moins, là où le meulage manuel demanderait plusieurs minutes.
La question qui vient immédiatement, c'est celle de la rentabilité. L'outillage représente un investissement réel, et il faut des volumes pour l'amortir. En pratique, l'équation devient favorable sur des séries récurrentes de plusieurs milliers de pièces par an, avec une durée de vie produit suffisante pour justifier la dépense. En dessous, le manuel reste souvent plus économique.
Les limites sont géométriques : les contre-dépouilles, les formes très gauches, les pièces à plan de joint complexe se prêtent mal à l'outil de coupe. Et pour une série de cinquante pièces, la question ne se pose même pas.
Le coup de trop : arrachement, retassure ouverte et zones affaiblies
C'est le risque permanent du poste, et il est plus insidieux qu'il n'y paraît.
Casser une masselotte trop près de la pièce, ou avec un angle mal orienté, et la rupture se propage sous le plan prévu : elle emporte de la matière saine et creuse un arrachement qu'il faudra rattraper au meulage, voire par rechargement. Dans le pire des cas, la zone d'attache abritait une retassure d'alimentation, et le retrait ouvre le défaut au grand jour. La pièce est bonne pour le rebut.
Le tronçonnage abrasif présente son propre risque : l'échauffement local. Sur certains aciers, une élévation brutale de température suivie d'un refroidissement rapide crée une zone affectée thermiquement, dure et fragile, qui devient une amorce de fissure parfaitement invisible à l'œil.
La parade est connue : laisser une surépaisseur de sécurité au tronçonnage, puis la reprendre au meulage en maîtrisant l'échauffement. Cela coûte un peu de temps. Beaucoup moins qu'une pièce rebutée en fin de gamme, après usinage et traitement thermique.
L'ébarbage : du meulage manuel à la robotisation
Le geste manuel : encore majoritaire, et pourquoi
Meuleuses d'angle, meules boisseau, disques à lamelles, limes rotatives carbure, burins pneumatiques. L'outillage n'a pas radicalement changé depuis des décennies, et pour cause : dans une majorité de fonderies, l'ébarbage reste très largement manuel.
Ce n'est pas un retard technologique, c'est une réponse rationnelle à quatre contraintes. La variabilité géométrique des bruts, d'abord : deux pièces issues du même modèle ne présentent jamais exactement la même bavure au même endroit. Les petites séries, ensuite, qui ne justifient aucun investissement. Les pièces lourdes ou encombrantes, qu'il faudrait manipuler avec des moyens coûteux. Et les accès difficiles, où seule une main humaine, guidée par le regard et le toucher, sait trouver le bon angle.
Cela dit, il faut regarder le poste tel qu'il est. Le bruit dépasse fréquemment les seuils d'action réglementaires. Les vibrations transmises au système main-bras relèvent de la directive 2002/44/CE et de son cortège de valeurs limites. Les poussières de silice cristalline alvéolaire sont classées cancérogènes et soumises à une valeur limite d'exposition professionnelle contraignante. Ajoutez les troubles musculo-squelettiques liés aux postures et à la répétitivité, et le tableau est complet.
C'est cette pénibilité, bien plus que la recherche de productivité, qui pousse aujourd'hui à l'automatisation. Le recrutement sur ces postes est devenu difficile. Ce constat, tous les dirigeants de fonderie le font.
Cellules robotisées d'ébarbage
Deux architectures coexistent et répondent à des besoins différents.
Le robot porte-outil saisit une broche de meulage et vient travailler une pièce bridée sur un montage fixe. C'est la solution pour les pièces lourdes ou volumineuses. Le robot porte-pièce saisit la pièce et la présente successivement devant plusieurs stations fixes (bandes abrasives, meules, brosses). Plus rapide sur les petites et moyennes pièces, avec un changement d'outil qui se résume à un déplacement.
Côté équipement, on trouve des broches haute fréquence, des changeurs d'outils automatiques et, surtout, des systèmes de compensation d'effort. Ce dernier point est central.
Parce que le verrou technique de l'ébarbage robotisé, ce n'est ni la précision ni la vitesse : c'est la variabilité du brut. Un robot programmé sur une trajectoire figée fait l'une ou l'autre de ces deux erreurs. Soit la bavure est plus épaisse que prévu et il force jusqu'à casser l'outil ou marquer la pièce. Soit elle est plus fine et il passe dans le vide, laissant de la matière. Dans les deux cas, le résultat est inacceptable.
D'où les trois réponses développées ces dernières années : la compensation active d'effort (l'outil suit la surface réelle avec une pression constante, quelle que soit la position exacte de la matière), la vision 3D qui recale la trajectoire sur la pièce réelle avant usinage, et la palpation qui vient prendre quelques points de référence sur le brut.
Un retour sur investissement crédible suppose des séries récurrentes, des familles de pièces homogènes qui partagent le même montage, et un temps de changement de série qui reste raisonnable. Une cellule qu'on reprogramme trois jours par mois ne produit rien pendant ce temps.
Ébavurage thermique (TEM) et électrochimique (ECM)
Deux procédés qui règlent élégamment le problème des bavures inaccessibles, celles que ni la main ni le robot n'atteindront jamais.
L'ébavurage thermique place la pièce dans une chambre étanche remplie d'un mélange oxygène / gaz combustible, puis enflamme le mélange. L'onde de combustion, extrêmement brève, brûle la bavure sans affecter la pièce. Le principe repose entièrement sur le rapport surface/volume : une bavure fine, avec beaucoup de surface pour peu de matière, monte instantanément en température et se consume. Le corps de pièce, massif, absorbe la chaleur sans dommage. Redoutablement efficace sur les perçages croisés et les circuits internes.
Deux contraintes à connaître. Le procédé ne traite que les bavures fines, quelques dixièmes de millimètre au maximum. Et il oxyde la surface, ce qui impose systématiquement un post-traitement : décapage, phosphatation ou passivation selon l'alliage.
L'ébavurage électrochimique procède par dissolution anodique localisée. Une électrode positionnée face à la zone à traiter, un électrolyte, un courant, et la bavure disparaît sans le moindre contact mécanique ni la moindre contrainte thermique. C'est le procédé le plus doux qui existe, particulièrement adapté aux pièces fragiles ou aux zones critiques. En contrepartie : outillage spécifique par référence, gestion de l'électrolyte, traitement des effluents. Le coût d'entrée est élevé et ne se justifie que sur des séries importantes.
Tribofinition, tonnelage et procédés de masse
Tonneaux rotatifs, vibrateurs circulaires, machines à flux entraîné, centrifugeuses satellites : la famille est large, le principe identique. Les pièces circulent dans un média abrasif en mouvement, et l'action mécanique répétée use progressivement les arêtes et les surfaces.
Les médias se choisissent selon l'objectif : céramique pour un enlèvement de matière conséquent, plastique pour les alliages légers, coquilles de noix ou rafles de maïs pour un polissage doux. Les compounds ajoutés à l'eau assurent le nettoyage, la protection anticorrosion et le maintien du média en état.
Un point mérite d'être posé clairement, parce qu'il génère des attentes déçues à répétition. La tribofinition arrondit les arêtes et lisse les surfaces. Elle ne retire pas une bavure épaisse. Confier un lot de pièces avec des bavures de plan de joint d'un millimètre à un vibrateur, c'est perdre huit heures pour obtenir des bavures d'un millimètre légèrement arrondies. C'est un procédé de finition, à placer après l'ébarbage, jamais à sa place.
Son terrain de prédilection : les petites pièces en série, zamak, aluminium, laiton, où le traitement par lots de plusieurs centaines rend le coût unitaire dérisoire.
Le marquage des pièces : traçabilité, identification et conformité
Pourquoi marquer ? Trois logiques à ne pas confondre
Le marquage est régulièrement traité comme une formalité de dernière minute. C'est une erreur, parce qu'il répond en réalité à trois besoins distincts, qui n'appellent pas les mêmes solutions techniques.
L'identification répond à la question « qu'est-ce que cette pièce ? ». Référence, indice de plan, logo du fondeur, numéro de cavité d'origine. Utile en atelier, utile chez le client, utile dix ans plus tard quand quelqu'un cherche à commander la même.
La traçabilité répond à « d'où vient-elle ? ». Numéro de coulée, numéro de lot, date de fabrication, poste. Elle permet de remonter toute la chaîne en cas de non-conformité et de cibler un rappel au lieu de le subir en masse. Elle est obligatoire dans l'aéronautique, le ferroviaire, le nucléaire, le médical, et pour les équipements sous pression relevant de la directive DESP 2014/68/UE.
La conformité réglementaire impose ses propres mentions, indépendamment de tout besoin interne : marquage CE, sens d'écoulement pour une robinetterie, pression nominale (PN), diamètre nominal (DN), référence à la norme produit applicable.
Le marquage venu de fonderie
Le marquage le moins cher est celui qui sort du moule avec la pièce. Il est gravé directement dans le modèle ou dans l'empreinte, en relief le plus souvent (la matière est ajoutée à la pièce), plus rarement en creux.
Pour les informations variables, les fondeurs utilisent des inserts amovibles dans l'outillage : barillets datés qu'on tourne d'un cran chaque mois, plaquettes de numéro de cavité interchangeables.
L'avantage saute aux yeux : le coût marginal par pièce est nul. L'inconvénient aussi : la lisibilité dépend entièrement du procédé et de l'état de l'outillage, et il est impossible d'individualiser une pièce avec un numéro de série unique.
Quelques règles de conception s'imposent, et elles se négligent trop souvent au tracé.
- Prévoir une hauteur de caractère compatible avec le procédé, largement supérieure à ce qu'on utiliserait en gravure. En moulage sable, en dessous de 5 mm, la lisibilité devient aléatoire.
- Donner une dépouille à chaque caractère, faute de quoi le démoulage arrache le marquage ou détériore le moule.
- Ménager un congé en pied de caractère pour éviter les concentrations de contraintes et faciliter le décochage.
- Positionner le marquage hors zone de bavure (sinon l'ébarbeur le supprimera avec la bavure, et ce sera de bonne foi) et hors zone d'usinage (sinon le premier passage d'outil l'effacera).
Le marquage après démoulage : technologies et critères de choix
Quand le marquage de fonderie ne suffit pas, quatre grandes technologies se disputent le terrain.
La micro-percussion reste le standard en fonderie lourde. Une pointe carbure animée par un actionneur pneumatique ou électromagnétique frappe la surface point par point pour composer les caractères. Le marquage est profond, permanent, et surtout il survit à tout : grenaillage, traitement thermique, peinture, décapage. Sur du brut de fonderie rugueux, c'est le seul procédé véritablement fiable dans la durée.
Le rayage (scribing) reprend le même principe mais fait glisser la pointe au lieu de la percuter. Le trait est continu, le rendu plus soigné, et le bruit considérablement réduit. Un vrai argument sur un poste occupé toute la journée.
Le laser fibre apporte la haute résolution, un code DataMatrix parfaitement défini, l'absence de contact et donc de contrainte mécanique. Avec une réserve de taille : la lisibilité résiste mal à un grenaillage ultérieur, parce que le marquage laser joue souvent sur un contraste de surface plutôt que sur une profondeur réelle. Le laser se place après les traitements de surface, jamais avant. Cette erreur d'ordonnancement se rencontre régulièrement, et elle se découvre toujours trop tard.
Le jet d'encre et le marquage à chaud vont vite, coûtent peu et s'effacent tout aussi facilement. Parfait pour un repérage temporaire en cours de fabrication, inadapté à une exigence de traçabilité permanente.
Reste la frappe à froid au poinçon, simple, robuste, sans énergie. Elle génère cependant des contraintes locales et une déformation plastique en surface, ce qui la fait interdire sur certaines zones critiques, notamment sur les pièces soumises à fatigue.
Codes DataMatrix et traçabilité unitaire
Le mouvement de fond est clair : on passe du marquage alphanumérique, lisible par un humain, au code 2D lisible par une machine. Un DataMatrix de 8 mm de côté encode une quantité d'informations qui demanderait plusieurs lignes de texte, et il se lit en une fraction de seconde à chaque étape de la chaîne.
Sur du brut de fonderie, l'affaire n'est pas triviale. La rugosité crée des ombres parasites, le contraste entre les modules marqués et le fond reste faible, et la géométrie de la pièce complique l'éclairage. Un code qui se lit parfaitement sous le vérificateur du fournisseur peut devenir illisible sur une ligne de montage éclairée autrement.
C'est précisément l'objet de la norme ISO/IEC 29158 (marquage direct de pièces), qui définit un grade de lisibilité mesurable et des conditions de vérification normalisées. Exiger un grade minimal contractuel, et le vérifier avec un appareil dédié, vaut infiniment mieux que de constater les rebuts de lecture six mois plus tard.
Les usages qui tirent cette évolution ? Le rattachement de chaque pièce à son dossier de fabrication numérique, l'alimentation d'un jumeau numérique, et la capacité à cibler un rappel produit sur quelques centaines de pièces au lieu d'un lot entier. Sur ce dernier point, le calcul économique est vite fait.
Où placer le marquage ? Les règles à respecter
Trois critères, et ils se cumulent.
La zone doit être plane et accessible. Une tête de marquage a besoin d'une distance de travail constante ; une surface bombée ou en fond de cavité complique tout.
Elle doit être non usinée. Cela paraît évident, et pourtant c'est l'erreur la plus fréquemment rencontrée : un marquage soigneusement placé sur une portée qui sera surfacée à l'atelier suivant.
Elle doit être hors zone de contrainte mécanique élevée. Un marquage par percussion crée un micro-entaillage en surface. Placé dans un rayon de raccordement ou dans une zone de concentration de contraintes, il devient une amorce de fissure. Sur une pièce de sécurité, la conséquence peut être grave.
Dernier point, souvent oublié : l'ordre des opérations doit être arrêté dès la gamme. Grenaillage puis marquage puis peinture, pour un laser. Marquage puis grenaillage, pour une micro-percussion profonde qui n'en souffrira pas. Décider cela après coup, c'est s'exposer à refaire un lot entier.
Contrôle qualité et détection des défauts au parachèvement
Le parachèvement comme poste d'inspection
Voilà un point que beaucoup de fonderies exploitent mal alors qu'il ne coûte presque rien.
L'opérateur d'ébarbage est le premier à voir la pièce nue, propre, sous toutes ses faces. Il la manipule, il la tourne, il passe la main dessus. Aucun autre poste de la chaîne n'offre cette qualité d'observation. En pratique, c'est donc un point de contrôle visuel de fait. Autant le formaliser : lui donner des critères écrits, des échantillons de comparaison, une procédure de mise à l'écart et un circuit de remontée.
Les défauts qui se révèlent typiquement à cette étape : retassures débouchantes que le retrait de masselotte met à nu, soufflures apparaissant au meulage, inclusions de laitier, criques de retrait, malvenues en bord de pièce.
Les moyens de contrôle associés
Le contrôle non destructif prend ensuite le relais, avec des méthodes qui se choisissent selon l'alliage et le type de défaut recherché.
- Le ressuage (PT) détecte les défauts débouchants sur les alliages non magnétiques : aluminium, cuivreux, aciers inoxydables austénitiques.
- La magnétoscopie (MT) couvre les aciers ferritiques et les fontes, avec une sensibilité aux défauts débouchants et sous-jacents proches de la surface.
- La radiographie révèle les défauts internes : retassures, soufflures profondes, manques de matière.
- Les ultrasons complètent le dispositif sur les fortes épaisseurs et permettent de contrôler la nodularisation des fontes GS.
À cela s'ajoutent les moyens dimensionnels : gabarits de contrôle pour un passage/ne passe pas rapide, mesure tridimensionnelle sur les cotes critiques, et de plus en plus le scan 3D avec comparaison directe au modèle CAO. Cette dernière approche donne une cartographie d'écarts en couleurs, particulièrement parlante pour arbitrer avec un client.
Enfin, les référentiels visuels : plaques étalons de rugosité pour brut de fonderie, et surtout les échantillons-types validés et signés conjointement. Un échantillon dans une vitrine règle plus de litiges que trois pages de spécification.
Définir un critère d'acceptation exploitable
Combien de plans portent encore la mention « ébavurer soigneusement » ou « supprimer arêtes vives » ? Beaucoup. Et combien de litiges ces formulations ont-elles générés ? Beaucoup aussi, forcément.
Le problème est simple : ces exigences ne sont pas contrôlables. « Soigneusement » ne se mesure pas. Face à un client mécontent, le fondeur n'a rien à opposer ; face à un fondeur qui a livré du travail correct, le client n'a rien à démontrer. Tout le monde perd du temps.
Une spécification exploitable se rédige autrement.
- Une hauteur de bavure résiduelle admissible, exprimée en millimètres, éventuellement différenciée par zone.
- Un rayon d'arête minimal et maximal là où c'est fonctionnel (passage d'un joint, sécurité de manipulation, préparation d'un revêtement).
- Un repérage des zones critiques directement sur le plan, avec un niveau d'exigence renforcé, plutôt qu'une exigence uniforme et inapplicable sur toute la pièce.
- Un état de surface visé, par renvoi aux référentiels de comparaison pour brut de fonderie.
- Un renvoi explicite aux tolérances générales applicables aux pièces moulées.
Le gain est double : le fondeur chiffre juste au lieu de provisionner un risque, et le client obtient ce dont il a réellement besoin, sans payer une finition inutile sur des zones qui ne le méritent pas.
Concevoir pour réduire le parachèvement : les leviers en amont
C'est la partie du sujet qui rapporte le plus, et paradoxalement celle dont on parle le moins. Toutes les techniques précédentes traitent un problème déjà créé. Les lignes qui suivent visent à ne pas le créer.
Le tracé du plan de joint conditionne tout
Le plan de joint génère de la bavure. Ce n'est pas négociable. En revanche, l'endroit où il passe l'est tout à fait, et cette décision engage l'ensemble du coût de finition.
Un plan de joint qui traverse une face visible du produit fini impose un ébarbage soigné, un meulage de reprise, parfois un ponçage. Multiplié par la série, cela pèse lourd. Le même plan de joint déplacé vers une zone masquée en fonctionnement, ou mieux encore vers une surface qui sera de toute façon usinée, ramène l'exigence à un simple ébarbage grossier.
Cet arbitrage se joue en quelques minutes de discussion entre le fondeur et le bureau d'études. Encore faut-il que la discussion ait lieu, et suffisamment tôt pour que le modèle ne soit pas déjà réalisé.
Position et géométrie des attaques
Même logique. Une attaque placée dans un angle rentrant, où ni la meuleuse ni la lime rotative ne passent correctement, va coûter cher à chaque pièce pendant toute la vie du produit.
Trois principes à retenir : positionner l'attaque en zone dégagée et accessible ; dimensionner sa section pour obtenir une rupture nette au bon endroit ; ménager un congé de retrait ou une amorce de rupture qui localise la cassure.
Côté masselottage, deux solutions font une vraie différence. Les masselottes à col fragile (type Williams) créent un étranglement calibré qui se casse proprement, sans arrachement. Les manchons exothermiques permettent de réduire fortement le volume de la masselotte à métal alimenté équivalent : moins de matière à retirer, moins de temps de tronçonnage, et un rendement de coulée amélioré au passage. Le double bénéfice est réel.
Dépouilles, congés et arêtes
Des congés de raccordement généreux, c'est moins de bavures, moins de points chauds à alimenter, une meilleure tenue du moule au démoulage et une pièce mécaniquement plus saine. Difficile de trouver un argument contre, hormis l'habitude du dessin à arêtes vives héritée de la pièce usinée.
Puisqu'on y est : chaque arête vive non fonctionnelle portée sur un plan génère une reprise systématique en parachèvement. Sur des dizaines de milliers de pièces, la question mérite d'être posée. Cette arête est-elle vraiment nécessaire, ou est-elle simplement arrivée là par défaut de tracé ?
Standardiser pour automatiser
Un dernier levier, plus structurel. L'automatisation du parachèvement bute sur la diversité des pièces, pas sur la technique.
Constituer des familles de pièces à géométries proches permet d'amortir une cellule robotisée sur un volume cumulé bien supérieur à celui d'une seule référence. Prévoir des prises de référence identiques d'une pièce à l'autre (mêmes appuis, mêmes zones de bridage, mêmes points de préhension) permet de partager les montages et de réduire le temps de changement de série à quelques minutes.
Ce sont des décisions de conception, prises très en amont, qui déterminent des années plus tard si l'atelier pourra automatiser ou non. Peu de bureaux d'études raisonnent ainsi. Ceux qui le font ne reviennent pas en arrière.
Santé, sécurité et environnement au poste de parachèvement
Les risques du poste
Le parachèvement concentre la quasi-totalité des risques professionnels d'une fonderie hors zone de fusion.
Les poussières de silice cristalline alvéolaire arrivent en tête. Classées cancérogènes, soumises à une valeur limite d'exposition professionnelle contraignante, elles font l'objet d'une surveillance renforcée. Viennent ensuite les fumées et poussières métalliques, dont la composition varie selon les alliages travaillés, le bruit qui dépasse couramment 85 dB(A) au poste de meulage, les vibrations main-bras transmises par les machines portatives, les projections de particules et d'éclats, et les coupures sur bavures et arêtes vives.
Les mesures de prévention
La hiérarchie des mesures reste la même qu'ailleurs : agir sur la source avant d'équiper l'opérateur.
Cela signifie concrètement du captage à la source au plus près de l'outil, des cabines ventilées ou des tables aspirantes correctement dimensionnées, des équipements de protection individuelle adaptés et réellement portés (protection respiratoire, auditive, oculaire, gants anti-coupure), une rotation des postes qui limite les durées d'exposition continue, et un suivi médical renforcé.
Et puis il y a l'automatisation. Il faut le dire clairement : dans une fonderie française aujourd'hui, robotiser un poste d'ébarbage relève au moins autant de la prévention que de la productivité. Le calcul de rentabilité classique, celui qui ne compte que les heures économisées, passe à côté de l'essentiel : la réduction du risque professionnel, la maîtrise de l'absentéisme, et la simple capacité à recruter et à fidéliser sur des postes que plus personne ne veut occuper.
Gestion des déchets et valorisation
Bonne nouvelle sur ce chapitre : les principaux déchets du parachèvement ont une valeur.
Les jets, canaux, masselottes et copeaux métalliques retournent directement à la fusion. C'est un circuit matière fermé, avec un impact économique immédiat sur le coût de revient et une empreinte environnementale sans commune mesure avec celle du métal primaire. Encore faut-il organiser le tri par nuance, sous peine de dégrader des charges entières.
Le sable de décochage se régénère, thermiquement ou mécaniquement, avec des taux de réemploi élevés dans les installations modernes. La fraction non régénérable trouve des débouchés en second œuvre, en technique routière ou en cimenterie, sous réserve du respect des caractérisations environnementales applicables.
Externaliser ou internaliser son parachèvement ?
Les critères de décision
La question revient périodiquement dans toutes les fonderies, et il n'existe pas de réponse universelle. Cinq critères pèsent dans la balance.
Le volume et la récurrence des séries déterminent la possibilité d'amortir un équipement. La criticité des pièces pousse à internaliser, parce que la maîtrise du geste et la remontée immédiate des défauts constatés ont une valeur difficile à contractualiser. La disponibilité de main-d'œuvre qualifiée pèse de plus en plus lourd, et dans le sens de l'externalisation. La place au sol est une contrainte physique bête mais réelle : une zone de parachèvement demande de la surface, de l'aspiration, du bruit confiné. Enfin la capacité d'investissement tranche souvent le débat, presses et cellules robotisées n'étant pas à la portée de toutes les structures.
Ce qu'il faut cadrer avec un sous-traitant
Si l'externalisation est retenue, quelques points doivent être écrits noir sur blanc avant la première livraison. L'expérience montre que les difficultés viennent presque toujours de ce qui n'a pas été formalisé.
- Une spécification chiffrée des critères d'acceptation, dans les termes évoqués plus haut. Pas de « soigneusement ».
- Des échantillons-types signés par les deux parties, conservés de part et d'autre, avec une date et un indice.
- Un plan de marquage détaillé : contenu, technologie, emplacement, ordre dans la gamme.
- Les exigences de traçabilité : conservation des lots, enregistrements, durée d'archivage, capacité à remonter à la coulée.
- La responsabilité en cas de casse ou de non-conformité générée en parachèvement, ainsi que le sort des pièces rebutées. Sur une pièce à forte valeur ajoutée déjà usinée, l'enjeu financier est loin d'être anecdotique.
Le parachèvement se conçoit avant de se subir
Il faut sans doute renverser la façon dont ce sujet est habituellement présenté. Le parachèvement n'est pas un rattrapage, ce n'est pas non plus une corvée de fin de gamme qu'on confierait au dernier arrivé. C'est une étape de production à part entière, qui se pilote, qui se mesure, et qui se conçoit dès le tracé de la pièce.
La formule qui résume le mieux le métier tient en quelques mots : le meilleur ébarbage est celui qu'on n'a pas à faire. Chaque heure passée en amont, autour d'une table, entre le fondeur et le bureau d'études, à discuter d'un plan de joint, d'une position d'attaque ou d'un emplacement de marquage, vaut plusieurs dizaines d'heures gagnées en atelier sur la durée de vie du produit. Le rapport est presque toujours de cet ordre.
Deux évolutions redessinent aujourd'hui l'atelier de finition. La robotisation adaptative, d'abord, qui lève enfin le verrou de la variabilité des bruts grâce à la compensation d'effort et à la vision. La traçabilité unitaire par DataMatrix, ensuite, qui fait entrer chaque pièce dans un système d'information et transforme un marquage réglementaire en outil de pilotage industriel.
Deux tendances qui vont dans le même sens, celui d'un poste longtemps considéré comme secondaire et qui redevient ce qu'il n'aurait jamais dû cesser d'être : le lieu où la pièce devient un produit.