Coulée en moule permanent basse pression : le procédé qui monte pour les pièces d'aluminium sous contrainte
Le procédé qui répond à une équation impossible
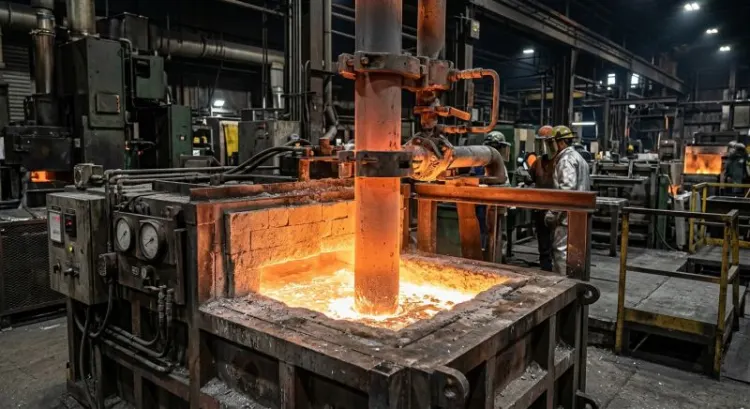
Alléger sans fragiliser. Voilà, en trois mots, le cahier des charges que reçoivent aujourd'hui les bureaux d'études de l'automobile, du ferroviaire et de l'aéronautique. Sauf que ces deux exigences se contredisent : une pièce plus fine encaisse moins bien, et une pièce qui encaisse davantage a tendance à peser plus lourd.
C'est précisément dans cet interstice que la coulée en moule permanent basse pression, ou LPDC pour Low Pressure Die Casting, a trouvé sa place. Le procédé n'est pas neuf, loin de là. Il existe depuis les années 1950. Mais il connaît depuis cinq ou six ans un regain d'intérêt que peu de fondeurs avaient anticipé, porté par l'électrification des véhicules et par la généralisation des pièces de structure en aluminium.
Son argument tient en une phrase : une santé métallurgique proche de la coulée gravité, avec des cadences et une régularité qui se rapprochent de la fonderie sous pression. Un compromis, oui. Mais un compromis remarquablement bien placé.
Ce que vous trouverez dans ce guide
Des critères de décision chiffrés, un comparatif honnête avec les procédés concurrents, les règles de conception à respecter dès l'esquisse, les ordres de grandeur d'investissement outillage, et surtout les limites réelles du procédé. Parce qu'un guide qui ne dit pas ce qu'un procédé ne sait pas faire ne sert à rien.
Le principe du procédé LPDC expliqué simplement
Un remplissage par le bas, sous pression contrôlée
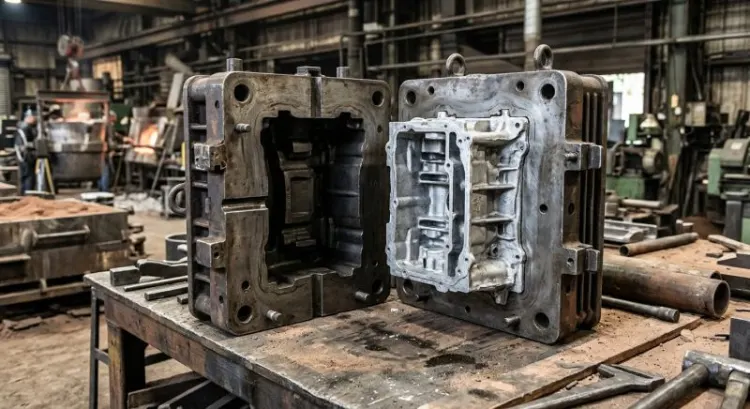
L'idée fondatrice est d'une simplicité désarmante. Le four de maintien, étanche, se situe sous le moule. Un tube plongeur, appelé stalk dans le jargon, descend dans le bain d'aluminium liquide. On met le four sous pression, entre 0,2 et 1 bar seulement, et le métal remonte dans le tube puis dans l'empreinte.
Contraste avec la coulée gravité : le métal ne tombe pas, il monte. Cette nuance, apparemment anodine, gouverne tout le reste. Un métal qui tombe accélère, éclabousse, entraîne de l'air et déchire son film d'oxyde. Un métal qui monte lentement, poussé par un différentiel de pression réglable au centibar près, fait exactement l'inverse.
Le cycle en cinq temps
La montée en pression dure généralement 3 à 8 secondes, le temps d'amener le métal jusqu'au plan de joint. Puis vient le remplissage proprement dit, 5 à 20 secondes selon le volume et la complexité de la pièce.
Troisième phase, la plus déterminante : le maintien sous pression pendant toute la solidification, entre 60 et 180 secondes. C'est là que la pièce se fabrique vraiment. On dépressurise ensuite le four, et tout le métal encore liquide dans le tube et l'attaque redescend dans le bain. Enfin, ouverture du moule et éjection.
Cycle complet : rarement en dessous de 3 minutes, souvent 4 à 6, parfois 8 sur les grosses pièces à noyaux. Retenez ce chiffre, il reviendra dans le comparatif.
Pourquoi le remplissage laminaire change tout
La vitesse du front de métal en LPDC se situe typiquement entre 50 et 150 mm/s. À titre de comparaison, une injection haute pression propulse l'alliage à 30 ou 60 m/s en attaque. Le rapport est de l'ordre de 1 à 400.
À ces vitesses lentes, l'écoulement reste laminaire. Le front de métal progresse comme une nappe qui se déplierait, sans se replier sur elle-même. Pas de turbulence, donc pas d'air emprisonné, et pas de reprise du film d'oxyde de surface dans la masse.
Ce point mérite qu'on s'y arrête, car il est la racine de tout le reste. Les propriétés mécaniques annoncées plus loin, l'aptitude au traitement thermique, la soudabilité : rien de tout cela ne serait accessible sans un remplissage propre. La qualité métallurgique du LPDC ne vient pas d'un traitement en aval, elle vient de la physique du remplissage.
Le rôle du gradient de solidification dirigée
L'aluminium se rétracte d'environ 6 à 7 % en volume lors de son passage de l'état liquide à l'état solide. Ce retrait doit être compensé, sinon il crée des retassures, ces cavités qui ruinent une pièce.
En LPDC, la pression est maintenue pendant toute la solidification. L'attaque de coulée, située en partie basse et restant liquide plus longtemps, alimente donc la pièce en continu. Elle joue le rôle d'une masselotte permanente, alimentée sous pression.
Résultat concret : le manque de matière se déplace vers le bas, dans l'attaque, c'est-à-dire hors de la pièce utile. On récupère une pièce saine et une attaque poreuse qu'on refond. Encore faut-il que le gradient thermique aille dans le bon sens, du haut vers le bas, ce qui relève de la conception du moule et de sa régulation. Nous y reviendrons.
Les alliages d'aluminium adaptés et leur comportement
Les familles dominantes
Le paysage est assez concentré. On retrouve massivement les alliages aluminium-silicium-magnésium : AlSi7Mg0,3 et AlSi7Mg0,6 (les A356 et A357 de la nomenclature américaine), AlSi11Mg, et AlSi10Mg.
Pourquoi ceux-là ? Trois raisons se combinent. D'abord un intervalle de solidification relativement étroit, autour de 615 à 555 °C pour l'AlSi7, qui favorise une solidification en front et non en bouillie. Ensuite une excellente coulabilité, indispensable pour remplir des sections de 3 mm sur des développés d'un mètre. Enfin et surtout, la présence de magnésium rend l'alliage durcissant par précipitation, donc traitable thermiquement.
Ce dernier point n'est pas un détail. C'est même l'argument central du procédé.
Traitements T6 et T7 : ce que la basse pression permet
Une mise en solution s'effectue autour de 535 à 545 °C pendant 4 à 8 heures. À cette température, tout gaz emprisonné dans la pièce se dilate. S'il y en a suffisamment, la surface cloque : c'est le blistering.
C'est la raison pour laquelle une pièce issue de fonderie sous pression conventionnelle ne peut généralement pas subir de traitement T6 : l'air entraîné lors de l'injection à grande vitesse la condamne. Elle sortira du four boursouflée.
Une pièce LPDC correctement coulée, elle, passe le traitement sans broncher. On accède alors à l'état T6 (mise en solution, trempe, revenu de durcissement) ou T7 (revenu de stabilisation, un peu moins résistant mais plus ductile et dimensionnellement stable). L'écart de propriétés entre le brut de fonderie et l'état T6 se compte en dizaines de mégapascals.
Affinage, modification et dégazage
Trois traitements du bain, trois défauts combattus.
L'affinage de grain, généralement par AlTi5B1, introduit des germes de nucléation qui produisent une structure à grains fins et équiaxes plutôt que de gros grains colonnaires. Bénéfice : meilleure ductilité, moindre sensibilité à la crique.
La modification, au strontium ou plus rarement au sodium, transforme le silicium eutectique. Sans elle, le silicium cristallise en plaquettes aciculaires qui se comportent comme autant d'amorces de rupture. Avec elle, il devient fibreux et globulaire. L'allongement à rupture peut doubler.
Le dégazage, enfin, par rotor injectant de l'argon ou de l'azote dans le bain, élimine l'hydrogène dissous. L'hydrogène est le seul gaz notablement soluble dans l'aluminium liquide, et sa solubilité chute d'un facteur vingt à la solidification. Tout ce qui ne sort pas avant reste dedans, sous forme de microporosités. Le contrôle se fait par indice de densité, mesuré sur un échantillon solidifié sous vide.
Un fondeur sérieux mesure cet indice à chaque poste. C'est un bon indicateur, au passage, quand vous auditez un fournisseur.
Valeurs mécaniques réellement atteintes
Sur un A356 en T6, coulé proprement, les ordres de grandeur sont les suivants : résistance à la traction Rm entre 250 et 320 MPa, limite d'élasticité Rp0,2 entre 200 et 260 MPa, et allongement à rupture de 5 à 12 %.
Cet allongement mérite qu'on le souligne. Une pièce HPDC classique plafonne souvent à 1 ou 3 %. Or la ductilité est ce qui permet à une pièce d'absorber de l'énergie avant de casser, donc de tenir en cas de choc. Pour un bras de suspension ou un berceau moteur, cette différence n'est pas cosmétique, elle est structurante.
Face à la coulée gravité, le LPDC apporte surtout de la régularité. Une gravité bien maîtrisée atteint des valeurs comparables, mais avec une dispersion nettement plus large d'une pièce à l'autre.
Comparatif : le LPDC face aux procédés concurrents
LPDC contre coulée gravité en coquille
Le premier écart, et il est spectaculaire, porte sur le rendement matière. Comptez 85 à 95 % en LPDC, contre 55 à 70 % en gravité. La raison est mécanique : en gravité, il faut masselotter généreusement pour compenser le retrait, et ces masselottes partent à la refonte. En basse pression, la pressurisation remplace la masselotte, et le métal du tube retourne au four.
Refondre coûte de l'énergie et génère des pertes au feu. Sur une série de 50 000 pièces annuelles, l'écart de rendement pèse lourd.
S'ajoutent une automatisation plus simple, une régularité dimensionnelle supérieure, une reproductibilité qui rassure les qualiticiens. En face : un investissement machine et outillage bien plus élevé.
LPDC contre fonderie sous pression haute
C'est l'arbitrage le plus fréquent, et le tableau ci-dessous résume l'essentiel.
| Critère | LPDC | HPDC |
|---|---|---|
| Temps de cycle | 3 à 8 min | 30 à 90 s |
| Vitesse en attaque | 50 à 150 mm/s | 30 à 60 m/s |
| Épaisseur mini | 3 à 4 mm | 1,5 à 2,5 mm |
| Porosité gazeuse | Très faible | Significative (sauf procédés sous vide) |
| Traitement T6 | Oui | Non, sauf alliages et procédés spécifiques |
| Soudabilité | Bonne | Médiocre à nulle |
| Allongement typique | 5 à 12 % | 1 à 3 % |
| Rendement matière | 85 à 95 % | 50 à 70 % |
Lecture : le HPDC gagne sur la cadence et sur la finesse de paroi. Le LPDC gagne sur tout ce qui touche à l'intégrité métallurgique. Le choix se joue donc rarement sur la géométrie seule, mais sur le cahier des charges fonctionnel.
Une pièce qui doit être soudée, traitée thermiquement, ou tenir une exigence de fatigue élevée penche vers la basse pression. Une pièce de carrosserie fine produite à 300 000 exemplaires par an penche vers la haute pression.
LPDC contre coulée en sable et moulage de précision
Le sable garde l'avantage sur les petites séries et sur les géométries complexes, puisque le moule est perdu à chaque pièce. En dessous de quelques milliers de pièces annuelles, l'amortissement de l'outillage métallique ne passe pas. En revanche l'état de surface et les tolérances restent grossiers, et les propriétés mécaniques inférieures du fait d'un refroidissement lent.
Le LPDC offre un Ra de l'ordre de 6 à 12 µm et des tolérances dimensionnelles typiquement en CT7 à CT9 selon l'ISO 8062, ce qui réduit les reprises d'usinage.
Le moulage de précision à modèle perdu, lui, joue dans une autre catégorie : il excelle sur les formes très complexes en petite et moyenne série, avec un coût pièce qui reste élevé. Il ne concurrence pas vraiment le LPDC sur les pièces de structure en grande série.
Les procédés dérivés
Plusieurs variantes prolongent le même principe.
La contre-pression, ou CPC, met sous pression à la fois le four et la chambre du moule, avec un différentiel piloté. La pression absolue plus élevée pendant la solidification réduit encore la microporosité. C'est un raffinement coûteux, réservé aux pièces les plus critiques.
Le LPDC assisté sous vide fait le tir inverse : on tire le vide dans l'empreinte avant remplissage, ce qui supprime le contre-effet de l'air à évacuer.
Le rhéomoulage, ou rheocasting, ne relève pas du tout de la même famille : il travaille l'alliage à l'état semi-solide, en pâte thixotrope. Ne pas confondre, même si les brochures commerciales entretiennent parfois le flou.
Conception de pièce : les règles à respecter
Épaisseurs, congés et dépouilles
L'épaisseur minimale réaliste se situe entre 3 et 4 mm. Descendre à 2,5 mm reste possible, sur des surfaces limitées et avec une conception optimisée, mais cela se paie en taux de rebut.
Point souvent mal compris : l'épaisseur ne doit surtout pas être uniforme. Elle doit croître progressivement en direction de l'attaque de coulée, pour que la solidification progresse de haut en bas et que l'alimentation reste possible jusqu'au bout. Une épaisseur constante fige des zones isolées qui ne peuvent plus être alimentées, et qui retassent.
Les congés de raccordement se dimensionnent généreusement, avec un rayon de l'ordre de l'épaisseur locale. Les angles vifs concentrent les contraintes dans la pièce et provoquent des points chauds dans le moule.
Les dépouilles s'échelonnent de 1 à 3° selon la profondeur et la surface de contact. Sur des parois hautes, mieux vaut prévoir large.
Positionner l'attaque de coulée
Règle de base : l'attaque se place sous le point le plus épais, ou du moins sous la section qui restera liquide le plus longtemps. Toute l'architecture thermique de la pièce doit alors s'ordonner autour de ce point, avec une hiérarchie décroissante des épaisseurs à mesure qu'on s'en éloigne.
Ce choix a une conséquence pratique immédiate : la zone d'attaque devra être tronçonnée puis reprise en usinage. Autant l'intégrer au plan de reprise dès le départ, et la positionner sur une face qui sera de toute façon usinée.
Noyaux : sable, sel, métalliques
Les formes internes se réalisent par noyaux, avec trois familles et trois logiques économiques.
Les noyaux métalliques, tiroirs et broches, sont réutilisables et donc peu coûteux à l'usage, mais ils imposent une démoulabilité stricte : pas de contre-dépouille possible.
Les noyaux en sable, consommables, autorisent des circuits internes complexes : passages de refroidissement, conduits, cavités fermées. Ils coûtent à chaque cycle et nécessitent un décochage. C'est la solution classique pour les culasses et les carters.
Les noyaux salins solubles, plus confidentiels, se dissolvent à l'eau après coulée. Ils permettent des formes en contre-dépouille inaccessibles autrement, avec un état de surface interne correct. Le procédé reste réservé à des cas où la géométrie ne laisse pas d'alternative.
Ce qui est mal adapté au procédé
Il faut le dire clairement : le LPDC n'est pas universel.
Les parois très minces et très étendues, typiquement une grande surface plane à 2 mm, ne se remplissent pas correctement à basse vitesse. Le métal se fige avant d'avoir atteint l'extrémité. C'est le terrain du HPDC.
Les séries inférieures à quelques milliers de pièces par an ne permettent pas d'amortir l'outillage. Le sable ou le moulage de précision seront plus économiques, même avec un coût pièce supérieur.
Les géométries exigeant plusieurs plans de joint compliquent considérablement le moule et allongent le cycle. Et les pièces à parois massives sans hiérarchie thermique claire posent des problèmes d'alimentation difficiles à résoudre.
Un fondeur qui vous dit oui à tout devrait vous inquiéter davantage qu'un fondeur qui vous explique pourquoi votre pièce ne passe pas.
L'outillage : conception, coût et durée de vie
Matériaux de moule
Les aciers à chaud dominent sans partage : 1.2343 et 1.2344, correspondant aux H11 et H13 américains. Ils supportent les cycles thermiques répétés entre 200 et 500 °C sans fissuration prématurée, à condition d'être correctement traités et détensionnés.
Les traitements de surface prolongent la vie de l'empreinte. La nitruration gazeuse ou ionique durcit la peau et limite le soudage de l'aluminium sur l'acier. Certains ateliers appliquent des revêtements PVD sur les zones les plus sollicitées.
Le vieillissement se manifeste par le faïençage : un réseau de microfissures thermiques qui se marque progressivement sur la pièce. Il se surveille, et il annonce la fin de vie de l'empreinte.
Gestion thermique du moule
C'est le vrai sujet, et il est trop souvent traité comme un détail d'exécution.
La régulation thermique du moule ne sert pas seulement à refroidir : elle pilote directement le sens et la vitesse de la solidification. Un moule mal régulé fabrique des retassures, quels que soient les paramètres de pression.
Les moyens sont classiques : circuits d'eau ou d'huile percés dans les blocs, jets d'air comprimé sur les zones ponctuelles, résistances chauffantes pour maintenir les parties hautes en température. Le refroidissement conformal, réalisé par fabrication additive avec des canaux suivant la forme de l'empreinte, apporte un contrôle bien plus fin sur les zones difficiles. Son coût le réserve encore aux inserts critiques plutôt qu'au moule entier.
L'objectif à garder en tête : le bas du moule doit rester plus chaud que le haut. Toujours.
Investissement et amortissement
Les fourchettes varient énormément selon la taille et la complexité, mais pour situer : un outillage LPDC de pièce automobile de taille moyenne se négocie couramment entre 60 000 et 250 000 euros, davantage sur les pièces à noyaux multiples et tiroirs.
La durée de vie typique s'établit entre 80 000 et 150 000 cycles pour l'empreinte principale, avec remplacement des inserts sollicités en cours de vie. Le seuil de rentabilité face au sable se situe généralement autour de 3 000 à 5 000 pièces annuelles, mais tout dépend du prix de la pièce et de la durée du programme.
Un projet automobile courant sur sept ans à 20 000 pièces par an ne pose aucun problème d'amortissement. Un projet à 1 500 pièces sur deux ans, si.
Qualité, contrôle et défauts
Les défauts spécifiques au procédé
Chaque procédé a sa signature. Voici celle du LPDC, avec les causes probables et les leviers de correction.
Reprise de coulée (surface repliée, ligne de soudure froide) : la montée en pression est trop lente ou le moule trop froid. Le front de métal se solidifie avant d'avoir rejoint l'autre front. Corriger par la rampe de pression et la température de moule.
Inclusions d'oxydes venant du tube plongeur : le stalk s'oxyde et se dégrade avec le temps, et ses particules partent dans la pièce. Corriger par le suivi de vie du tube et le contrôle du bain.
Retassure sous attaque : la pression de maintien est insuffisante ou trop courte, ou l'attaque s'est solidifiée prématurément. Le gradient thermique s'est inversé. Corriger par la régulation et le profil de pression.
Arrachement à l'éjection : dépouille insuffisante, éjection trop précoce, lubrification défaillante. La pièce est encore trop chaude et trop molle quand on la sort.
Criques à chaud : géométrie contrariant le retrait, noyau trop rigide, angles vifs. Là, c'est la conception qu'il faut reprendre, pas les paramètres.
Moyens de contrôle
La radiographie X reste la référence pour la santé interne, avec des critères d'acceptation souvent adossés à l'ASTM E155 qui fournit des planches de référence par niveau de porosité. La tomographie apporte une cartographie tridimensionnelle, précieuse en mise au point mais trop lente pour du contrôle de série à 100 %.
Le ressuage détecte les défauts débouchants. La mesure d'indice de densité surveille le dégazage. Les éprouvettes de traction prélevées sur pièce, et non coulées séparément, donnent la vraie valeur mécanique du produit.
Une précision qui a son importance : une éprouvette coulée à part surestime systématiquement les propriétés de la pièce. Exiger un prélèvement sur pièce dans les zones critiques.
Traçabilité et exigences client
Dans l'automobile, l'IATF 16949 est la porte d'entrée obligatoire. Le dossier PPAP, avec ses études de capabilité, ses rapports dimensionnels complets et ses échantillons initiaux, structure la qualification. En aéronautique, on ajoute les qualifications de procédé spécifiques, souvent avec figeage des paramètres.
Prévoir six à douze mois entre le lancement de l'outillage et l'accord de production série. Ce délai surprend encore beaucoup de donneurs d'ordres.
Applications industrielles concrètes
Automobile
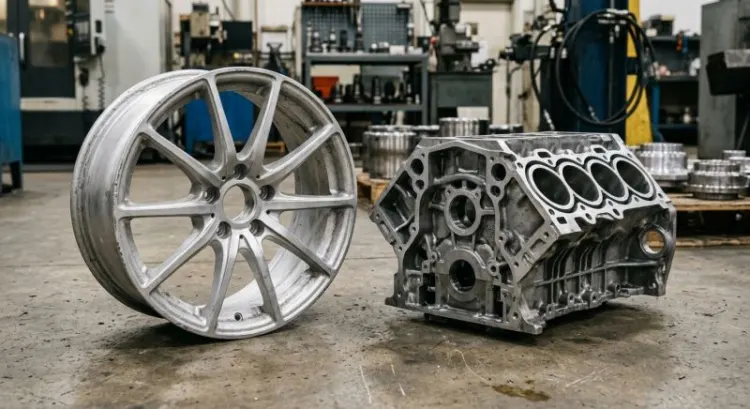
Le secteur historique, et toujours le premier consommateur. Roues en aluminium, bras de suspension, porte-fusées, berceaux moteur, carters, culasses, corps de compresseur de climatisation. Autant de pièces qui combinent sollicitation mécanique et exigence de fiabilité.
Le cas qui mérite d'être développé, c'est le boîtier de batterie de véhicule électrique. Cette pièce cumule trois contraintes que peu de procédés savent satisfaire ensemble.
Elle doit être parfaitement étanche, sur de grandes surfaces, dans la durée et sous vibrations : la moindre microporosité traversante disqualifie le carter. Elle doit être soudable, puisque l'assemblage combine généralement des éléments extrudés et des pièces moulées, avec des cordons qui participent à la tenue. Et elle doit tenir au crash, en absorbant de l'énergie sans se rompre, ce qui suppose une ductilité que l'on ne trouve pas dans une pièce poreuse.
Une pièce HPDC conventionnelle échoue sur les trois points. Une pièce LPDC en A356 traitée T6 les satisfait. Voilà, très concrètement, pourquoi le procédé revient en force dans les carnets de commandes depuis 2020.
Aéronautique, ferroviaire et énergie
Structures secondaires, ferrures, boîtiers d'électronique embarquée, supports d'équipement. Les volumes sont plus faibles, mais les exigences de qualification bien plus lourdes, et la traçabilité totale.
Dans l'énergie, on retrouve des composants de compresseurs, des carters de turbomachines de petite taille, des pièces d'appareillage électrique où la conductivité thermique de l'aluminium est recherchée autant que sa légèreté.
Ce qui explique la croissance actuelle
Trois moteurs, qui agissent ensemble.
L'électrification, d'abord, qui crée une demande massive de grandes pièces étanches et soudables. Ensuite le besoin croissant de pièces traitables thermiquement, à mesure que les pièces de fonderie remplacent des ensembles mécanosoudés en acier. Enfin, un effet de balancier face au giga-casting : les très grandes pièces HPDC monoblocs promettent beaucoup, mais leur outillage se chiffre en millions, leur réparabilité pose question, et elles ne conviennent pas à tous les volumes. Le LPDC occupe le créneau intermédiaire, celui des séries de 10 000 à 200 000 pièces où l'investissement reste proportionné.
Environnement et empreinte du procédé
Rendement matière et recyclage des retours
Le rendement matière de 85 à 95 % constitue l'argument environnemental le plus solide du procédé. Chaque kilogramme d'aluminium qui ne repart pas à la refonte, c'est de l'énergie économisée et de la perte au feu évitée, cette oxydation qui consomme du métal à chaque cycle de fusion.
Le métal du tube et de l'attaque retourne directement au bain, sans transport ni retraitement. Les retours internes se refondent sur place. Et la plupart des alliages de fonderie acceptent des taux élevés d'aluminium secondaire, à condition de maîtriser le fer, qui s'accumule et dégrade la ductilité.
Le fer, justement, mérite une vigilance particulière : au-delà de 0,15 % dans un A356 destiné à une pièce structurelle, l'allongement chute. Les spécifications sérieuses le plafonnent explicitement.
Consommation énergétique comparée
Le bilan est moins tranché qu'il n'y paraît. Le four de maintien du LPDC fonctionne en permanence, y compris pendant les temps morts, ce qui pénalise le procédé sur la consommation horaire. Le HPDC, avec ses cycles courts, produit beaucoup plus de pièces dans le même temps.
Mais le bon indicateur n'est pas la consommation horaire : c'est la consommation par kilogramme de pièce bonne livrée. Une fois intégrés le rendement matière, le taux de rebut et l'énergie de refusion des retours, l'écart se resserre considérablement, et s'inverse même sur les pièces à fort taux de rebut en haute pression.
Ajoutez le traitement thermique, gros consommateur, quand il est nécessaire. Le calcul doit se faire projet par projet, pas en généralité.
Comment choisir : arbre de décision
Cinq questions à se poser avant d'engager un projet
- Quel est le volume annuel et la durée du programme ? En dessous de 3 000 à 5 000 pièces par an, l'outillage ne s'amortit pas. Au-delà de 200 000, avec des parois fines, le HPDC redevient compétitif.
- La pièce est-elle structurelle ? Si sa rupture engage la sécurité, la ductilité et la maîtrise de la porosité deviennent non négociables, ce qui oriente fortement vers la basse pression.
- Faut-il souder ou traiter thermiquement ? Si oui, la question est réglée : le LPDC ou la gravité, pas la haute pression conventionnelle.
- Quelle est la complexité interne ? Des circuits internes ou des cavités fermées imposent des noyaux, donc un surcoût cycle et un décochage à intégrer au calcul.
- Quel budget outillage est disponible, et à quelle échéance ? Un outillage LPDC se conçoit, se fabrique et se met au point en six à douze mois. Ce délai doit exister dans le planning projet.
Les erreurs de brief les plus fréquentes
Spécifier un niveau de porosité global, sans définir de zones de référence. Une pièce n'a pas besoin d'être également saine partout : exiger le niveau maximal sur l'ensemble du volume fait exploser le coût pour rien. Définissez des zones critiques, avec des critères différenciés.
Imposer une épaisseur uniforme, souvent par réflexe de conception mécanosoudée. Nous l'avons vu : c'est contraire à la logique de solidification dirigée.
Et surtout, la plus coûteuse : figer entièrement la géométrie avant de consulter un fondeur. Une pièce dessinée sans contrainte de moulabilité arrive en consultation avec des contre-dépouilles, des points chauds isolés et des plans de joint impossibles. Le fondeur chiffre alors soit très cher, soit avec des réserves, soit il décline. Combien de projets ont perdu six mois pour cette raison ? Beaucoup, et le scénario se répète.
Questions fréquentes
Quelle est la cadence réelle d'une machine LPDC ?
Entre 3 et 8 minutes par cycle selon la taille, l'épaisseur et la présence de noyaux, soit typiquement 8 à 20 pièces par heure et par machine. Une pièce de moyenne dimension sans noyau tourne autour de 4 minutes. Il faut ajouter les arrêts pour changement de tube plongeur, entretien du bain et contrôles, qui ramènent le taux d'engagement réel autour de 80 à 85 %.
Une pièce LPDC est-elle soudable ?
Oui, et c'est un de ses atouts majeurs. L'absence de gaz emprisonné évite la formation de porosités dans le cordon lors de la fusion locale. Les procédés MIG, TIG et laser s'appliquent sans difficulté particulière sur les alliages AlSiMg. Attention toutefois : le soudage détruit localement l'état T6, et un revenu après soudage peut être nécessaire selon la criticité de la zone.
À partir de quel volume le procédé devient-il rentable ?
L'ordre de grandeur communément retenu se situe entre 3 000 et 5 000 pièces par an, sur un programme d'au moins trois ans. En dessous, la coulée en sable ou en coquille gravité l'emporte malgré un coût pièce supérieur. Ce seuil bouge selon la valeur de la pièce : sur une pièce à forte valeur ajoutée avec beaucoup d'usinage, le gain en tolérances peut justifier le LPDC dès 2 000 pièces.
Peut-on couler du magnésium ou du cuivre en basse pression ?
Le magnésium, oui, avec des adaptations importantes : atmosphère protectrice indispensable au vu de sa réactivité, et matériaux de four et de tube spécifiques. La pratique existe mais reste marginale. Les alliages cuivreux, laitons et bronzes, sont beaucoup plus problématiques : leur température de coulée, supérieure à 1 000 °C, détruit rapidement les tubes plongeurs et sollicite l'outillage bien au-delà de ce que supportent les aciers à chaud. Quelques réalisations existent, elles restent des exceptions techniques.
Quelle différence avec le procédé Cosworth ?
Le Cosworth utilise aussi un remplissage par le bas et laminaire, mais il pousse le métal avec une pompe électromagnétique immergée plutôt qu'avec un différentiel de pression gazeuse, et il coule historiquement dans des moules en sable de zircon. Il vise donc des pièces très complexes en séries plus modestes, typiquement des blocs moteur de compétition ou de haut de gamme. Même philosophie de remplissage, mise en œuvre et créneau économique différents.
Le bon procédé au bon endroit
La coulée en moule permanent basse pression n'est ni le procédé le plus rapide, ni le moins cher en outillage, ni celui qui descend le plus bas en épaisseur. Elle n'a jamais prétendu l'être.
Ce qu'elle offre, c'est une combinaison rare : des pièces d'aluminium saines, ductiles, soudables et traitables thermiquement, produites avec une régularité industrielle et un rendement matière que peu de procédés égalent. Sur le créneau des pièces structurelles en moyenne et grande série, cette combinaison est difficile à battre.
Trois critères tranchent, au fond. Le volume annuel, qui décide de l'amortissement. La criticité mécanique, qui décide de la tolérance à la porosité. Et le besoin de soudage ou de traitement thermique, qui à lui seul élimine la plupart des alternatives.
Consulter tôt, dessiner ensemble
Un dernier conseil, et c'est probablement le plus rentable de tout ce guide : impliquez un fondeur dès la phase d'esquisse, pas au moment de la consultation prix.
Une pièce co-conçue avec celui qui la coulera intègre naturellement la hiérarchie thermique, le positionnement d'attaque, les dépouilles et les zones de reprise. Elle sort du moule saine dès les premiers essais, ou presque. Une pièce conçue en vase clos puis envoyée en consultation arrive avec des impossibilités qu'il faudra corriger, tard, sur un dossier déjà figé et un planning déjà tendu.
La différence entre les deux approches ne se mesure pas en points de marge. Elle se mesure en mois de retard et en séries de rebuts.