Fonderie centrifuge : comment sont fabriqués tubes, bagues et couronnes
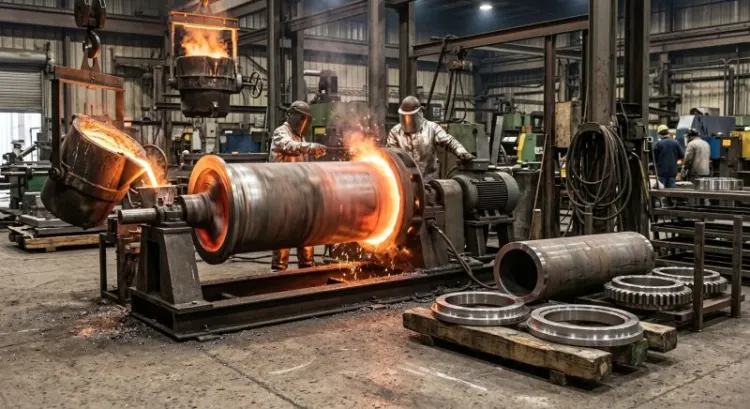
Versez du métal en fusion dans un moule qui tourne à plusieurs centaines de tours par minute, et vous obtenez autre chose qu'une pièce moulée ordinaire. La force centrifuge plaque le liquide contre la paroi, le compacte, le trie. Aucune presse, aucun vérin, aucune pression appliquée mécaniquement : c'est la rotation elle-même qui fait le travail.
Ce procédé ne ressemble ni au moulage en sable, ni à la coquille par gravité, ni à la cire perdue. Il forme une famille à part, réservée aux pièces de révolution, et il domine des marchés entiers. Les tubes de canalisation en fonte ductile qui courent sous nos villes en sortent. Les chemises de cylindre, les bagues de frottement en bronze, les couronnes de vis sans fin, les tubes de four des vapocraqueurs pétrochimiques aussi.
Ce qui suit s'intéresse à ce qui se passe à l'intérieur du moule pendant les quelques secondes que dure la solidification. Quelques secondes, oui. C'est là, et nulle part ailleurs, que se joue la qualité de la pièce qui sera livrée trois semaines plus tard.
Le principe : la rotation comme outil de compactage
Le métal liquide versé dans un moule tournant se comporte de façon assez prévisible. Il est projeté vers la paroi interne, s'y étale, et forme un anneau régulier. Mais l'intérêt du procédé ne tient pas à cette mise en forme. Il tient au tri.
Parce que la force centrifuge agit proportionnellement à la densité. Les éléments les plus lourds migrent vers l'extérieur, les plus légers restent au centre. Or les inclusions non métalliques, les oxydes, les scories de coulée et les bulles de gaz sont tous moins denses que le métal qui les porte. Résultat : ils remontent vers l'alésage. Ils s'y concentrent.
Cette zone interne, le fondeur ne cherche pas à la sauver. Il la considère comme perdue d'avance et prévoit une surépaisseur d'usinage qui sera retirée à l'alésage. Appelons ça la poubelle du procédé. Un peu brutal comme formulation, mais c'est exactement sa fonction : concentrer les impuretés dans une couche sacrifiée, pour que le reste de la paroi soit sain.
Le paramètre qui pilote tout cela porte un nom : le facteur G. Il exprime l'accélération centrifuge en multiples de la pesanteur. On travaille couramment entre 60 et 80 G pour les fontes, 80 à 100 G pour les bronzes, jusqu'à 120 voire 150 G sur certains aciers à paroi fine. Ces valeurs ne sont pas des constantes universelles, elles se recalculent pour chaque diamètre. Un même facteur G demande une vitesse de rotation bien plus élevée sur un tube de 80 mm que sur un tube de 600 mm.
Pourquoi il n'y a pas de masselotte
Voilà un point qui parle immédiatement à quiconque a fréquenté une fonderie classique. En moulage statique, le métal se rétracte en se solidifiant, et il faut compenser ce retrait en alimentant la pièce depuis une réserve de métal liquide : la masselotte. Cette réserve représente souvent l'essentiel du métal versé.
En centrifugation, la pression centrifuge assure elle-même l'alimentation, en continu, sur toute la circonférence. Le métal encore liquide est poussé en permanence vers le front de solidification. Pas de masselotte, pas de système de canaux d'alimentation, pas de descente ni d'attaque à retirer ensuite.
La conséquence est économique et elle est spectaculaire. Le rendement matière grimpe couramment à 85 ou 95 %, contre 50 à 60 % en moulage sable pour une pièce comparable. Sur un alliage à base de cuivre ou de nickel, cet écart n'est pas un détail comptable : c'est parfois ce qui rend la pièce fabricable ou non.
Le front de solidification dirigé
La solidification démarre au contact du moule, donc à l'extérieur, et progresse vers l'intérieur. Elle est dirigée, ordonnée, sans front concurrent qui viendrait l'interrompre au milieu de la paroi.
Cette progression produit une structure colonnaire : les grains s'allongent perpendiculairement à la paroi, en suivant le gradient thermique. La peau extérieure, refroidie brutalement par le moule métallique, présente un grain particulièrement fin et dense.
Pour un tube soumis à une pression interne, cette orientation tombe plutôt bien. Les contraintes principales sont circonférentielles, et la structure obtenue offre justement sa meilleure tenue dans ce sens, sans les porosités axiales qu'un moulage statique laisse au cœur de la paroi. C'est une des raisons pour lesquelles les tubes de canalisation sous pression sont centrifugés depuis maintenant un siècle.
Coulée horizontale, coulée verticale : deux machines, deux géométries
Le choix de l'axe de rotation n'est pas une préférence d'atelier. Il détermine ce qu'on peut produire, et surtout ce qu'on ne peut pas.
L'axe horizontal pour les pièces longues
Le moule tubulaire tourne autour de son axe long. Une goulotte de coulée pénètre à l'intérieur et se translate pendant le versement, répartissant le métal sur toute la longueur, comme on garnirait un cylindre en reculant progressivement.
Cette configuration règne sur les pièces longues : tubes, chemises, manchons, fourreaux, corps de vérin. Des longueurs de plusieurs mètres sont courantes, jusqu'à six ou huit mètres sur les machines les plus grandes. L'épaisseur de paroi reste régulière d'un bout à l'autre, à condition que la vitesse de translation de la goulotte soit correctement synchronisée avec le débit de versement. Une désynchronisation, et l'épaisseur varie.
L'axe vertical pour les pièces courtes et les couronnes
Rotation autour d'un axe vertical, cette fois. Le domaine des bagues, des couronnes, des anneaux, de tout ce qui est plus large que long.
Et ici intervient un phénomène que la plupart des présentations du procédé passent sous silence : le paraboloïde. Le métal subit deux forces simultanées, la centrifugation qui le pousse vers l'extérieur et la gravité qui le tire vers le bas. La surface libre intérieure n'est donc pas un cylindre. C'est un paraboloïde de révolution, plus ouvert en haut qu'en bas.
Concrètement, la paroi est plus épaisse au pied de la pièce qu'à son sommet. Tant que le rapport hauteur sur diamètre intérieur reste inférieur à 1, l'écart demeure absorbable par la surépaisseur d'usinage normale. Au-delà, il devient franchement pénalisant, et au-delà de 1,5 il faut changer de stratégie.
Trois solutions, selon les cas. Augmenter la vitesse de rotation, ce qui aplatit le paraboloïde mais rapproche du seuil de crique. Calculer une surépaisseur d'usinage plus généreuse, en acceptant de perdre de la matière. Ou basculer en coulée semi-centrifuge, avec un noyau qui impose la forme intérieure. Le choix dépend de l'alliage, du prix de la matière et de la série.
La coulée semi-centrifuge et la coulée sous pression centrifuge
Quand la pièce n'est pas un simple tube, la centrifugation change de rôle. Elle ne forme plus la géométrie intérieure, elle alimente le moule.
En semi-centrifuge, le moule complet, noyaux compris, tourne autour de son axe. La pression centrifuge chasse les gaz, comprime le métal contre les parois et alimente les zones épaisses pendant le retrait. On y produit des roues, des poulies, des disques, des couronnes à profil complexe, des volants d'inertie. La santé matière obtenue reste bien supérieure à celle d'un moulage statique équivalent.
Variante pour les petites pièces en série : la coulée en grappe. Les empreintes sont disposées en couronne autour d'un canal d'alimentation central, et la rotation pousse le métal du centre vers chaque empreinte. Utile pour les bagues de petit diamètre produites par dizaines, ou pour certains alliages nobles où le rendement matière prime sur tout le reste.
Le moule : coquille métallique ou revêtement sable
Le moule mérite qu'on s'y arrête, parce que c'est lui qui fixe la vitesse de refroidissement, donc la structure métallurgique finale.
Moule métallique (coquille)
Acier, fonte ou cuivre selon l'alliage coulé et le budget. Refroidi par circulation d'eau dans une double enveloppe, ou par aspersion externe sur les machines plus simples.
L'extraction de chaleur est rapide, ce qui donne un grain fin, une peau dense, des caractéristiques mécaniques élevées. La cadence suit : quelques minutes par pièce sur les diamètres modestes. L'état de surface extérieur reproduit fidèlement celui du moule, ce qui limite parfois l'usinage à un simple dressage.
La contrainte, elle, est bien réelle. La pièce se rétracte en refroidissant et vient se serrer sur le moule si celui-ci ne présente aucune dépouille. La fenêtre de démoulage se compte alors en dizaines de secondes. Trop tôt, la pièce n'a pas la tenue mécanique nécessaire et se déforme. Trop tard, elle est bloquée. Les opérateurs expérimentés lisent ce moment à la couleur du métal, avant même de consulter le pyromètre. Ce genre de savoir-faire ne se transmet pas dans un manuel.
Enduit réfractaire et poteyage
Entre le métal en fusion et la paroi du moule, on projette une barrière thermique. Elle remplit trois fonctions à la fois : protéger la coquille des chocs thermiques répétés, réguler la vitesse de refroidissement, et faciliter le décochage.
Les compositions varient selon l'alliage. Silice ou zircon pour les fontes et les aciers, alumine pour les hautes températures, poteyages à base de graphite pour certains cuproalliages. Le liant et la charge sont dosés en fonction de l'épaisseur visée, généralement quelques dixièmes de millimètre à deux millimètres.
Un point de terrain qui ne trompe jamais : l'état de surface extérieur de la pièce raconte l'histoire du poteyage. Une projection irrégulière laisse des marbrures visibles. Une couche trop épaisse ralentit le refroidissement et fait perdre la finesse de grain recherchée. Une couche trop mince et le moule s'use prématurément, avec des risques de collage. Sur une série, on contrôle cette épaisseur avant chaque coulée.
Moules à revêtement sable
Autre approche : garnir l'intérieur d'un moule tournant d'une couche de sable aggloméré. Le refroidissement devient nettement plus lent, la structure plus grossière, et le moule est consommable.
Pourquoi choisir cette option ? Pour les alliages à très haute température de coulée qui détruiraient une coquille en quelques cycles. Pour certaines fontes où l'on souhaite éviter la trempe en peau et l'apparition de cémentite. Et pour les très grandes séries de tubes de canalisation, où le procédé de coulée en moule sable tournant a fait ses preuves à l'échelle industrielle.
Les alliages coulés et ce que la centrifugation leur apporte
Chaque famille d'alliages tire un bénéfice différent du procédé. Voici les principales, avec ce qu'elles deviennent.
Bronzes et cuproalliages pour les bagues et coussinets
Bronze au plomb, bronze au plomb et étain, bronze d'aluminium, cupro-nickel, laitons complexes : la centrifugation est chez elle dans cette famille.
Le cas du bronze au plomb mérite une explication. Le plomb ne s'allie pas véritablement au cuivre, il se disperse sous forme de globules qui jouent le rôle de lubrifiant solide dans les applications de frottement. Problème : ces globules sont bien plus denses que la matrice cuivreuse, et en moulage statique ils sédimentent vers le bas de la pièce. On obtient un coussinet riche en plomb d'un côté et pauvre de l'autre. Autant dire inutilisable en usage sévère.
La centrifugation ne supprime pas cette ségrégation, mais elle la rend maîtrisable et surtout reproductible. En jouant sur le facteur G, la température de coulée et la vitesse de refroidissement, le fondeur oriente le gradient et place la phase lubrifiante là où la fonction l'exige, c'est-à-dire près de la surface de frottement. Un bronze au plomb centrifugé correctement piloté surclasse largement son équivalent coulé en sable.
Applications typiques : bagues de frottement, coussinets de laminoir, guides, écrous de vis à billes, couronnes de vis sans fin, patins de glissement. Les diamètres vont de quelques centimètres à plus d'un mètre.
Fontes pour tubes, chemises et couronnes
Fonte grise lamellaire, fonte à graphite sphéroïdal, fontes alliées au chrome ou au nickel. L'histoire du procédé se confond en partie avec celle de ces matériaux.
Le tube de canalisation en fonte ductile centrifugée reste l'exemple emblématique. Le procédé De Lavaud, mis au point dans les années 1920, a transformé l'industrie de la distribution d'eau : des tubes réguliers, sains, produits en continu, avec une résistance à la pression interne que le moulage statique ne pouvait pas atteindre. Un siècle plus tard, le principe n'a pas changé.
Les chemises de cylindre exploitent une autre propriété. La peau dense obtenue au contact du moule, avec son graphite finement réparti, est directement fonctionnelle : elle assure la portance et la rétention d'huile face au segment. On ne l'usine pas, on la rode. Ce qui est bien différent.
Aciers et aciers réfractaires
Aciers au carbone, aciers faiblement alliés, inoxydables austénitiques et duplex, et surtout les nuances réfractaires de type HK40, HP modifié, aciers à forte teneur en chrome et nickel.
Il existe un domaine où la centrifugation n'a tout simplement pas de concurrent sérieux : les tubes de fours de reformage et de pyrolyse. Ces tubes travaillent entre 900 et 1050 °C sous pression, pendant des dizaines de milliers d'heures, dans des unités pétrochimiques. Leur tenue au fluage conditionne la disponibilité de l'installation entière.
Les nuances utilisées, très chargées en éléments d'alliage, sont pratiquement impossibles à forger ou à laminer dans ces géométries. Elles n'existent qu'en centrifugé. La structure colonnaire orientée obtenue par le procédé se trouve d'ailleurs être favorable au fluage, ce qui n'est pas le moindre des heureux hasards de la métallurgie.
Le bimétal : la vraie signature du procédé
Si un seul argument devait rester en mémoire, ce serait celui-là. La centrifugation permet de couler deux alliages successivement dans le même moule en rotation et d'obtenir une pièce unique à deux couches, avec une liaison métallurgique et non un simple emmanchement.
Le principe : on coule le premier alliage, qui forme la couche extérieure. On attend. Puis on coule le second, qui vient se plaquer contre l'intérieur du premier, encore chaud et partiellement solidifié en surface. La diffusion à l'interface crée une zone de transition continue.
Toute la difficulté tient dans le mot « on attend ». La fenêtre de temps entre les deux versements se compte en secondes, parfois en dizaines de secondes selon les épaisseurs. Trop tôt : les deux métaux se mélangent et la pièce perd son caractère bimétal. Trop tard : la première couche est trop froide, aucune diffusion ne s'établit, la liaison est mécanique au mieux et se décolle au premier choc thermique. Ce timing est le vrai savoir-faire de l'affaire, et il se construit essai après essai.
Les applications parlent d'elles-mêmes. Cylindre de laminoir à cœur en fonte ductile tenace et coquille extérieure en fonte alliée dure. Bague en acier avec couche interne de bronze, qui combine la résistance mécanique de l'acier et les propriétés de frottement du bronze, à un coût matière bien inférieur à celui d'une bague massive. Tube acier chemisé inox pour la résistance à la corrosion là où elle est nécessaire, et seulement là.
Les paramètres qui décident de la qualité
Passons à ce que le fondeur pilote réellement, jour après jour, réglage après réglage.
La vitesse de rotation arrive en tête. Insuffisante, le métal ne se plaque pas correctement : il glisse, retombe, produit ce qu'on appelle l'effet de pluie, avec des coulures et des zones non remplies. Excessive, elle génère des contraintes de traction circonférentielle dans la peau en cours de solidification, et ces contraintes se traduisent par des criques longitudinales. Entre les deux, une fenêtre parfois étroite. Les fourchettes de facteur G données plus haut donnent le cadre général, mais chaque référence a la sienne, affinée par l'expérience.
La température de coulée, ensuite. Une surchauffe suffisante fluidifie le métal et laisse aux inclusions le temps de migrer vers l'alésage : c'est ce qu'on recherche. Mais une surchauffe excessive grossit le grain, allonge le temps de solidification, augmente l'absorption de gaz et sollicite davantage le poteyage. On travaille sur une plage de quelques dizaines de degrés seulement.
Le débit et la durée du versement conditionnent l'homogénéité. Un remplissage trop lent laisse la première fraction de métal commencer à se solidifier avant l'arrivée de la suivante : il en résulte une reprise de coulée, visible dans l'épaisseur comme une ligne de démarcation nette, et qui constitue un plan de faiblesse. Sur les grandes longueurs, c'est un point de vigilance permanent.
Le refroidissement du moule représente un arbitrage franc. Plus il est intense, plus le grain est fin et les caractéristiques mécaniques élevées. Mais les contraintes thermiques croissent en parallèle, et au-delà d'un certain seuil elles fissurent la pièce. Cet équilibre se règle alliage par alliage, épaisseur par épaisseur.
La quantité de métal versée, enfin, et ce paramètre surprend souvent les acheteurs. Comme il n'existe aucun noyau intérieur, rien ne définit l'alésage sinon le volume de métal introduit. La pesée n'est donc pas une simple précaution de gestion : c'est une caractéristique dimensionnelle du procédé, au même titre qu'une cote de moule. Une erreur de quelques kilos sur une charge se lit directement en millimètres d'épaisseur.
Ce qu'on peut faire et ce qu'on ne peut pas faire
Autant poser les limites clairement, elles font gagner du temps à tout le monde.
Première contrainte, non négociable : la géométrie doit être de révolution. Toute forme extérieure non cylindrique (bride, méplat, denture, épaulement rapporté) s'obtient par usinage sur une ébauche centrifugée, ou par passage en semi-centrifuge avec un moule dédié. Ce n'est pas rédhibitoire, mais cela se chiffre dans le prix final et doit être anticipé dès la conception.
Côté dimensions, les plages courantes s'étendent d'environ 40 mm à 1500 mm de diamètre extérieur, avec des installations spécialisées qui vont bien au-delà. Les longueurs atteignent couramment 3 à 6 mètres en horizontal. Les épaisseurs de paroi vont typiquement de 5 mm à plus de 150 mm, sachant que les parois très minces exigent des vitesses élevées et que les très épaisses posent des questions de gradient de structure. Les masses unitaires vont de quelques centaines de grammes à plusieurs tonnes.
Ces plages sont indicatives. Chaque fonderie a son propre parc machine, et un diamètre parfaitement banal chez l'une sera hors capacité chez l'autre. La bonne pratique consiste à interroger l'atelier en amont plutôt qu'à figer un plan.
Les tolérances suivent une logique à deux faces. Le diamètre extérieur reproduit celui du moule, avec le retrait de l'alliage : il est maîtrisé et reproductible. Le diamètre intérieur, lui, dépend de la pesée et du paraboloïde éventuel, donc il est nettement moins précis. D'où une règle que tout bureau d'études devrait connaître : l'alésage se conçoit systématiquement avec surépaisseur d'usinage. Toujours.
Sur la question des séries, le procédé se montre étonnamment souple. En unitaire ou en petite série, on utilise un moule standard de diamètre approchant et on ajuste par l'usinage : pas d'outillage spécifique à amortir, ce qui rend la pièce de rechange accessible même à l'exemplaire unique. En grande série, on investit dans une coquille dédiée au diamètre exact, la surépaisseur d'usinage diminue, la cadence augmente, et le coût unitaire chute. Deux modèles économiques très différents pour un même procédé.
De la pièce brute à la pièce livrée
Une pièce centrifugée sort rarement du moule prête à monter. Le parcours après décochage compte autant que la coulée elle-même.
Ébarbage et tronçonnage des extrémités. Le début et la fin du versement concentrent les défauts : premier métal partiellement refroidi, dernier métal chargé en scories. On tronçonne donc les deux bouts sans état d'âme, sur une longueur qui dépend du diamètre et de l'alliage.
Traitement thermique selon la nuance. Recuit de détensionnement pour relâcher les contraintes de solidification, indispensable avant un usinage précis sous peine de voir la pièce se déformer sur la machine. Hypertrempe pour les inoxydables austénitiques, afin de remettre les carbures en solution et restaurer la résistance à la corrosion intergranulaire. Traitements de mise en solution et revenu pour les bronzes d'aluminium, dont les propriétés dépendent fortement de la structure obtenue.
Usinage de l'alésage. Étape obligatoire, jamais optionnelle : c'est le retrait de la couche interne chargée en inclusions. En ordre de grandeur, comptez 3 à 5 mm au rayon sur les petits diamètres, 5 à 10 mm sur les diamètres moyens, et davantage au-delà de 500 mm ou sur les alliages chargés en inclusions. Rogner sur cette surépaisseur pour économiser de la matière est une fausse bonne idée qui se paie au contrôle final.
Contrôles. L'analyse spectrométrique sur échantillon de coulée valide la composition avant même la solidification complète. Ensuite, selon la criticité : ressuage pour les défauts débouchants, ultrasons pour la santé interne, radiographie sur les pièces les plus exigeantes. Contrôle dimensionnel classique, et essais mécaniques sur éprouvette prélevée dans la pièce ou dans un témoin coulé en même temps.
Les référentiels applicables dépendent du secteur : normes EN pour les fontes et bronzes de construction mécanique, ASTM pour les tubes centrifugés en acier, référentiels spécifiques pour le nucléaire, le ferroviaire, le naval ou les équipements sous pression. Une fonderie sérieuse annonce ses qualifications avant qu'on ait à les demander.
Comment choisir entre centrifugation et autres procédés
La comparaison utile n'est pas descriptive, elle est décisionnelle. Voici comment les procédés se départagent sur les critères qui comptent vraiment.
Face au moulage sable. La centrifugation gagne sur la santé matière (absence de porosités de retrait, inclusions évacuées) et sur le rendement matière, avec un rapport de 1 à 1,7 environ. Le moulage sable garde l'avantage sur les géométries complexes non révolutionnaires et sur les outillages à bas coût pour formes variées. Pour un tube ou une bague, l'arbitrage est vite tranché.
Face au tube laminé ou forgé. Sur les grandes séries d'aciers courants, le laminage écrase la concurrence en coût. Mais il devient inopérant sur les nuances difficiles à déformer à chaud, sur les petites séries, et sur les diamètres inhabituels qui n'existent pas au catalogue. La centrifugation prend alors le relais, sans investissement d'outillage prohibitif.
Face au tube soudé. Le tube soudé est économique, mais il porte un cordon, donc une hétérogénéité, donc un point faible en corrosion, en fatigue et en usure. Un tube centrifugé est homogène sur toute sa circonférence. Sur une application soumise à pression, abrasion ou milieu agressif, la différence n'est pas théorique.
Où la centrifugation gagne nettement, en résumé : petites et moyennes séries de tubes en alliages spéciaux, bagues de bronze de fort diamètre, pièces bimétal impossibles à réaliser autrement, et remplacement d'une pièce d'origine indisponible dont il ne reste que le plan (ou parfois seulement l'ancienne pièce cassée, ce qui arrive plus souvent qu'on ne l'imagine sur les installations anciennes).
Défauts caractéristiques et leur origine
Un procédé se juge aussi à la façon dont il rate. Voici les défauts propres à la centrifugation, avec pour chacun la cause, la détection et le correctif.
Ségrégation en bandes. Cause : la centrifugation trie par densité, et certains alliages à large intervalle de solidification ou à éléments lourds (plomb, étain dans les bronzes) voient ce tri s'exagérer en bandes concentriques. Détection : macrographie sur coupe, analyse par zones. Correction : baisser le facteur G, réduire la surchauffe, accélérer le refroidissement pour figer la structure avant que la ségrégation ne s'installe.
Criques longitudinales et tapures. Cause : contraintes de traction pendant la solidification, dues à une vitesse de rotation trop élevée ou à un moule qui bride le retrait. Détection : ressuage, souvent visible à l'œil sur la surface extérieure. Correction : réduire la vitesse, ajuster le poteyage pour ralentir localement le refroidissement, revoir le moment de démoulage.
Retassure interne et porosités. Deux défauts qu'on confond souvent à tort. La porosité gazeuse se présente en cavités rondes, lisses, réparties de façon diffuse : elle vient d'un métal mal dégazé ou d'une humidité résiduelle du poteyage. La retassure, elle, est irrégulière, dendritique, localisée : elle signale un manque d'alimentation, donc un problème de gradient ou de facteur G insuffisant. Le remède diffère complètement selon le diagnostic, d'où l'importance de bien lire la morphologie du défaut.
Effet de pluie et reprises de coulée. Cause : vitesse de rotation insuffisante au démarrage, ou débit de versement inadapté. Détection : visuelle sur la surface intérieure brute, lignes de démarcation en coupe. Correction : monter en vitesse avant l'arrivée du métal, revoir le dimensionnement de la goulotte, ajuster la vitesse de translation en horizontal.
Inclusions résiduelles après usinage. Cause : surépaisseur mal dimensionnée, ou surchauffe insuffisante qui n'a pas laissé aux inclusions le temps de migrer. Détection : elles apparaissent au premier passage d'usinage, ce qui est toujours un mauvais moment. Correction : augmenter la surépaisseur prévue, revoir la température et le traitement du bain avant coulée.
Applications par famille de pièces
Revenons aux trois familles annoncées, avec ce qu'on trouve concrètement dans chacune.
Tubes et fourreaux
Canalisations d'eau et d'assainissement en fonte ductile, tubes de fours de reformage et de craquage en acier réfractaire, gaines et manchons de protection, chemises de cylindre pour moteurs et compresseurs, corps de vérin hydraulique, fourreaux d'extrudeuse plastique (souvent bimétal, avec une couche interne anti-usure), tubes de forage, viroles de rouleaux.
Bagues, coussinets et douilles
C'est le terrain naturel du procédé, particulièrement sur les forts diamètres et à l'unité. Guidage et frottement dans les engins de travaux publics, les portes d'écluse et vannes hydrauliques, les turbines et alternateurs d'hydroélectricité, les presses et cisailles, les cages de laminoir, les treuils et grues portuaires, les lignes d'arbre de propulsion marine.
Beaucoup de ces pièces sont commandées à l'exemplaire, en urgence, sur machine arrêtée. Le fait de pouvoir couler une bague de 800 mm en bronze sans outillage dédié change radicalement le délai d'immobilisation. C'est souvent ce point, plus que le prix, qui décide de la commande.
Couronnes et anneaux
Couronnes de vis sans fin en bronze pour réducteurs et treuils, bagues et chemins de roulement, anneaux d'étanchéité et segments, viroles diverses, ébauches de pignons de grand diamètre destinées à être taillées, couronnes d'orientation, frettes.
Sur ces pièces, la centrifugation apporte à la fois la santé matière nécessaire à la denture (une porosité qui débouche en fond de dent est éliminatoire) et le rendement matière, qui pèse lourd quand l'alliage coûte plusieurs dizaines d'euros le kilo.
FAQ
Quelle différence entre coulée centrifuge et coulée sous pression ?
La coulée sous pression, ou moulage sous pression, injecte le métal dans un moule fermé au moyen d'un piston, à des pressions de plusieurs centaines de bars. Elle vise des pièces de forme complexe, en séries importantes, principalement en alliages légers. La centrifugation n'injecte rien : c'est la rotation qui plaque le métal contre la paroi. Elle est réservée aux pièces de révolution et accepte des alliages à haute température de fusion que la coulée sous pression ne peut pas traiter.
Peut-on obtenir un tube fini sans usinage ?
Côté extérieur, oui, dans certains cas : la surface reproduit celle du moule et peut être fonctionnelle telle quelle. Côté intérieur, non. La couche interne concentre les inclusions par construction, et elle doit être retirée. Un tube livré alésé brut de coulée serait un tube dont on a conservé volontairement les défauts.
Quels diamètres et quelles longueurs sont réalisables ?
Les capacités courantes vont d'environ 40 mm à 1500 mm de diamètre extérieur, pour des longueurs jusqu'à 6 mètres en coulée horizontale. Certaines installations spécialisées dépassent nettement ces valeurs. Comme le parc machine varie d'une fonderie à l'autre, mieux vaut valider la faisabilité avant de figer un plan.
Le bimétal tient-il mécaniquement dans le temps ?
Oui, quand la liaison est métallurgique et non simplement mécanique. La diffusion à l'interface, obtenue en respectant la fenêtre de temps entre les deux coulées, crée une zone de transition continue dont la tenue est comparable à celle du métal de base. Les cylindres de laminoir bimétal, soumis à des chocs et à des cycles thermiques sévères, tiennent des années. Le contrôle par ultrasons de l'interface fait partie des vérifications standard.
La centrifugation est-elle adaptée à l'unitaire ?
Tout à fait, et c'est même un de ses points forts. En utilisant un moule standard de diamètre approchant, avec ajustement par usinage, aucun outillage spécifique n'est à amortir. C'est ce qui permet de refaire une pièce de rechange à l'exemplaire unique dans des conditions économiques acceptables.
Quel délai pour une pièce de rechange centrifugée ?
Cela dépend de l'alliage, de la disponibilité du moule et du plan de charge de l'atelier. Sur une bague de bronze en diamètre courant, quelques semaines constituent une base réaliste, avec des délais nettement raccourcis en cas d'urgence machine arrêtée si la fonderie dispose du moule et du métal. Sur un alliage spécial nécessitant un approvisionnement matière, il faut compter davantage. Le seul moyen d'avoir une réponse fiable reste de consulter avec le plan ou l'échantillon en main.
Conclusion
Retenons l'essentiel. Dans ce procédé, la rotation ne sert pas seulement à donner une forme au métal. Elle trie la matière, évacue les impuretés vers une zone sacrifiée, alimente la pièce pendant son retrait et oriente la solidification dans le sens où la pièce travaillera. C'est un outil métallurgique déguisé en outil de mise en forme.
D'où une conséquence pratique : la qualité obtenue dépend beaucoup moins du procédé en lui-même que de la façon dont il est piloté. Vitesse, température, débit, refroidissement, pesée, timing du bimétal. Six paramètres, une infinité de combinaisons, et une expérience qui se construit coulée après coulée.
Le choix du partenaire fondeur se joue donc là. Maîtrise réelle des paramètres et pas seulement possession des machines. Capacité à conseiller sur la nuance plutôt qu'à exécuter une demande sans la questionner. Moyens de contrôle internes, avec les qualifications qui vont avec. Et une bonne dose de bon sens industriel sur les délais.
Un plan, une pièce cassée, ou simplement un besoin encore flou : le mieux reste de faire étudier le cas par un fondeur qui pratique la centrifugation au quotidien. La discussion technique en amont évite bien des surprises à la réception.