Modèles et outillage de fonderie : bois, résine ou métal, comment choisir selon la taille de série
Il y a une question que les acheteurs industriels posent rarement au bon moment, et qui décide pourtant d'une bonne partie du prix final : avec quel matériau va-t-on fabriquer le modèle ? Pas la pièce. Le modèle. L'outillage qui va servir à former l'empreinte dans le sable, moule après moule, pendant des mois ou des années.
Le modèle conditionne tout. La précision dimensionnelle des pièces, le nombre de moules produits avant retouche, le délai de mise en production, et une part significative du coût unitaire. Choisir un modèle bois pour une série de 5 000 pièces revient à en refaire trois en cours de route. Commander un outillage aluminium pour un prototype unique revient à payer dix fois le prix d'une validation. Entre ces deux extrêmes, la décision se joue sur un arbitrage précis entre volume, cadence, tolérances visées et durée de vie du programme.
Et cet arbitrage, contrairement à ce qu'on lit souvent, ne se résume pas à un seuil de quantité.
Ce que fait réellement un modèle de fonderie
Modèle, plaque-modèle, boîte à noyaux : ne pas confondre les termes
Le vocabulaire de la fonderie a ceci d'agaçant qu'il emploie le mot « modèle » pour désigner à la fois une pièce et un ensemble complet. Dans les faits, ce qu'on livre à un fondeur pour lancer une production, c'est rarement un objet isolé.
Le modèle proprement dit reproduit la forme extérieure de la pièce. Il est fixé sur une plaque, souvent en deux demi-parties correspondant aux deux châssis du moule : c'est la plaque-modèle. S'y ajoutent les portées de noyau, ces zones qui viendront recevoir et caler les noyaux formant les parties creuses. Puis les boîtes à noyaux, outillages distincts servant à fabriquer ces noyaux. Et enfin tout le système de remplissage : descente de coulée, canaux, attaques, masselottes qui alimenteront la pièce pendant sa solidification.
On parle donc d'outillage complet, et non de simple modèle. Cette nuance a une conséquence budgétaire directe : un devis d'outillage qui ne mentionne que la plaque-modèle est un devis incomplet. Les boîtes à noyaux représentent parfois la moitié du coût sur une pièce à géométrie interne complexe.
Les tolérances que le modèle impose à la pièce
Voici le point que beaucoup de bureaux d'études sous-estiment. Le modèle n'est pas aux cotes de la pièce finie. Jamais.
Il intègre d'abord le retrait de solidification, propre à chaque alliage : de l'ordre de 1 % pour une fonte grise, davantage pour un acier, encore différemment pour un aluminium selon sa composition. Il intègre aussi les dépouilles, ces légères inclinaisons sans lesquelles le modèle resterait prisonnier du sable au démoulage. Puis les surépaisseurs d'usinage sur les faces fonctionnelles, le positionnement du plan de joint, et parfois des corrections locales issues de la simulation de remplissage.
Chacun de ces éléments est figé dans la matière du modèle. Ce qui donne cette règle un peu brutale mais juste : une erreur de modèle est reportée à l'identique sur toutes les pièces de la série. Un plan de joint mal placé ne se rattrape pas au contrôle. Une dépouille insuffisante ne se corrige pas en production. C'est aussi pour cette raison qu'un outillage définitif se lance après validation, et pas avant.
Le lien direct entre matériau du modèle et procédé de moulage
Un modèle ne subit pas les mêmes contraintes selon le procédé retenu, et c'est souvent ce qui tranche la question du matériau avant même qu'on parle de volume.
En sable à vert, le serrage mécanique exerce une pression importante et répétée sur les arêtes du modèle. En sable à prise chimique, la contrainte mécanique est plus douce, mais l'attaque chimique des résines de liaison entre en jeu. En moulage coquille, le modèle devient une coquille métallique en contact direct avec le métal liquide : là, il n'y a tout simplement pas d'alternative au métal traité. En cire perdue, la logique change encore puisque l'outillage sert à injecter des cires, avec des exigences d'état de surface très élevées mais des sollicitations mécaniques modérées.
Autrement dit : le procédé restreint d'emblée le champ des possibles. Discuter matériau d'outillage sans avoir arrêté le procédé, c'est mettre la charrue avant les bœufs.
Le bois : la réponse aux petites séries et aux prototypes
Ce qu'on obtient concrètement
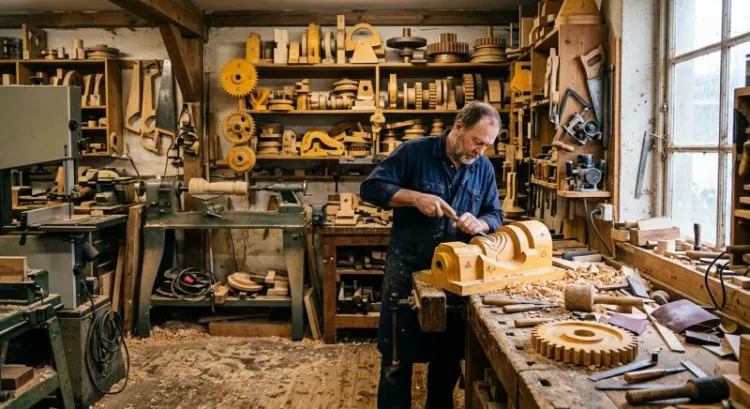
Le bois reste, et de loin, la solution la plus rapide à mettre en œuvre. Un modeleur expérimenté produit un outillage bois en quelques jours à quelques semaines selon la complexité, contre plusieurs semaines pour un équivalent métal.
La durée de vie s'exprime en nombre de moules, pas en années. L'ordre de grandeur usuel se situe entre quelques dizaines et quelques centaines de moules, avec une dispersion énorme selon la géométrie, le procédé et le soin apporté à la manipulation. Une pièce massive à formes douces tiendra bien plus longtemps qu'une pièce nervurée aux arêtes vives.
Les essences employées ne sont pas choisies au hasard. On privilégie des bois stables, à grain fin, peu sujets aux mouvements : acajou, tilleul, poirier selon les ateliers et les traditions. Les contreplaqués et lamellés-collés entrent aussi dans la composition, notamment pour les plaques support, précisément parce que le collage croisé limite les déformations. Le tout est ensuite enduit et verni, ce qui n'est pas décoratif : la finition ferme les pores et ralentit les échanges d'humidité.
Côté précision, on atteint sans difficulté ce qu'exige une pièce de mécanique générale, à condition d'accepter les surépaisseurs d'usinage correspondantes.
Les limites qui décident du basculement
Le bois travaille. C'est sa nature, et aucun vernis ne l'annule complètement.
Un modèle stocké six mois dans un local non chauffé, puis remis en production, n'aura pas exactement les mêmes cotes qu'à sa sortie d'atelier. La reprise d'humidité provoque des variations dimensionnelles faibles en valeur absolue, mais suffisantes pour sortir d'un intervalle de tolérance serré sur une grande pièce.
Vient ensuite l'usure mécanique. Les arêtes s'émoussent, les portées de noyau perdent leur netteté, l'état de surface se dégrade et le sable accroche davantage. Le processus est progressif, ce qui le rend sournois : le modèle ne casse pas d'un coup, il dérive. Les premiers signaux arrivent au contrôle sous forme d'une hausse discrète du taux de rebut, ou de temps d'ébarbage qui s'allongent sans raison apparente.
Le moment du basculement se lit là. Quand le coût cumulé des rebuts, des reprises d'usinage et des retouches d'outillage dépasse le coût d'un renouvellement, la question est tranchée. Beaucoup d'ateliers laissent traîner cette décision, par réflexe d'économie, et paient la différence en non-qualité pendant des mois.
Cas d'usage typiques
Le bois reste imbattable dans quatre situations.
La pièce unitaire, d'abord : un carter de remplacement, une pièce de machine spéciale, un élément de restauration. La validation avant industrialisation ensuite, quand il faut couler quelques pièces pour vérifier les cotes fonctionnelles et le comportement en usinage avant d'engager un outillage définitif. La pièce de rechange sur machine ancienne, cas fréquent dans l'industrie lourde, où le plan n'existe plus et où le modèle est relevé sur la pièce usée. Et enfin la très petite série récurrente à faible cadence : dix à vingt pièces par an, pendant des années, sans jamais justifier un investissement métal.
La résine : le compromis intermédiaire souvent sous-estimé
Ce que la résine apporte par rapport au bois
La résine occupe un espace que peu d'acheteurs identifient spontanément. On raisonne volontiers en bois ou métal, comme s'il n'existait rien entre les deux. C'est dommage, parce que la marche est haute et que la résine la comble assez bien.
Premier avantage, et il est décisif : la stabilité dimensionnelle. Une résine chargée ne reprend pas l'humidité, ne gonfle pas, ne se rétracte pas au fil des saisons. Un outillage résine stocké deux ans ressort aux cotes.
Deuxième avantage, la tenue des détails fins. Là où le bois impose des rayons minimaux liés au travail de l'outil et à la tenue de la fibre, une résine coulée reproduit fidèlement des reliefs délicats : nervures étroites, lettrages, marquages, textures. L'état de surface obtenu est également supérieur, ce qui se traduit par un démoulage plus franc et moins d'accrochage de sable.
Troisième avantage, plus discret mais utile en exploitation : la réparabilité locale. Une arête abîmée se recharge et se reprend, sans refaire l'ensemble.
Les voies d'obtention sont multiples. Coulée sur maître-modèle, usinage direct dans la masse à partir d'un bloc de résine outillage, ou fabrication additive suivie d'un traitement de surface. Les résines chargées, notamment celles chargées en fibres ou en minéraux, tirent leurs performances mécaniques de ces charges bien plus que du polymère lui-même.
Où elle s'arrête
La résine n'est pas du métal, et il ne faut pas lui demander de l'être.
Sa limite principale est l'abrasion. Le sable de moulage est un abrasif, et le passage répété de millions de grains finit par polir puis creuser les zones les plus sollicitées. Une résine chargée résiste nettement mieux qu'un bois, mais reste très en deçà d'un aluminium usiné.
Sa tenue en température constitue la seconde limite. En sable à prise chimique, les réactions exothermiques et le contact prolongé peuvent solliciter le matériau au-delà de son confort. En coquille, la question ne se pose même pas.
Sur cadence soutenue enfin, avec un moulage mécanisé qui enchaîne les serrages, la résine encaisse mal les efforts répétés sur les points d'appui.
Le seuil réaliste ? On place généralement la résine sur des séries de quelques centaines à quelques milliers de moules, en fonction directe de la géométrie et du procédé. Une pièce simple en sable à prise chimique tiendra bien au-delà d'une pièce nervurée en sable à vert mécanisé.
Le rôle du modèle bois comme maître-modèle
Ce point mérite qu'on s'y arrête, parce qu'il contredit la logique d'opposition entre matériaux.
Dans beaucoup de cas, le bois et la résine ne s'affrontent pas : ils se suivent. On réalise d'abord un maître-modèle en bois, plus rapide et moins coûteux à obtenir, on le corrige, on le valide. Puis on en tire un ou plusieurs exemplaires en résine, qui deviennent les outillages de production.
L'intérêt est double. Le maître-modèle reste disponible pour retirer un nouvel outillage en cas de casse, sans repartir de zéro. Et surtout, cette chaîne permet de multiplier les empreintes : trois, quatre, six tirages résine à partir d'un même maître, pour mouler plusieurs pièces par châssis et augmenter la productivité sans multiplier le travail de modelage.
C'est une approche que les fonderies pratiquent depuis longtemps, et que les donneurs d'ordre connaissent mal.
Le métal : l'outillage des séries installées
Aluminium, fonte, acier : trois niveaux d'engagement
Parler de « modèle métallique » sans préciser lequel n'a pas beaucoup de sens, tant les trois familles répondent à des besoins différents.
L'aluminium usiné constitue le premier palier. Léger, donc manipulable, usinable rapidement sur centre à commande numérique à partir du fichier CAO de la pièce, il offre une excellente précision et une stabilité totale. C'est la réponse classique aux séries moyennes en sable, avec une durée de vie qui se compte en milliers à dizaines de milliers de moules. Son délai d'obtention se mesure en semaines.
La fonte vient ensuite, pour les séries longues en sable et les fortes sollicitations mécaniques. Plus lourde, plus longue à obtenir puisqu'il faut d'abord couler l'outillage lui-même avant de l'usiner, elle résiste remarquablement à l'abrasion du sable. On la retrouve sur des programmes de plusieurs dizaines de milliers de pièces, parfois davantage.
L'acier traité ferme la marche. Son domaine, c'est le moulage coquille et les cadences élevées, là où l'outillage subit des chocs thermiques répétés au contact du métal liquide. Coût d'entrée le plus élevé, délai le plus long, mais durée de vie considérable et répétabilité exemplaire.
Un point commun aux trois : ils supportent tous des inserts, des éléments rapportés et des modifications locales, ce qui autorise une certaine évolutivité une fois l'outillage en service.
Ce que l'outillage métal fait gagner en production
L'argument habituel, c'est la durée de vie. Il est vrai, mais ce n'est pas le plus important.
Le gain réel, c'est la répétabilité. La dernière pièce d'une série de 20 000 sort aux mêmes cotes que la première. Cette constance a des effets en cascade que le prix d'outillage ne laisse pas deviner.
D'abord, elle autorise la réduction des surépaisseurs d'usinage. Quand on sait que le brut sortira toujours dans le même intervalle, on n'a plus besoin de prévoir la marge de sécurité qu'impose un outillage qui dérive. Moins de surépaisseur, c'est moins de matière achetée, moins de copeaux, et surtout moins de temps machine sur chaque pièce. Sur une grande série, ce poste pèse souvent plus lourd que l'outillage lui-même.
Ensuite, le taux de rebut chute et se stabilise. La production devient prévisible, ce qui simplifie la planification et réduit les stocks de sécurité.
Enfin, l'outillage métal est la condition d'accès au moulage mécanisé. Les lignes automatiques serrent fort, vite, et sans ménagement. Aucun outillage bois ou résine ne tient dans ces conditions.
L'investissement à amortir
Reste la contrepartie, et elle est sérieuse.
Le coût d'entrée se situe dans un rapport d'un à plusieurs par rapport à un équivalent bois, selon la complexité et le métal retenu. Le délai de fabrication décale d'autant le démarrage de la production, ce qui pose problème quand le client final attend ses premières pièces.
Il y a aussi l'immobilisation, rarement chiffrée : un outillage métal, c'est un actif qui dort entre deux campagnes de production, qu'il faut stocker, protéger, tracer.
Et surtout, il y a le coût de modification. Faire évoluer une cote sur un outillage aluminium reste possible, souvent par ajout ou reprise d'insert. Sur un outillage acier de coquille, la même modification peut coûter une fraction significative du prix d'origine. C'est précisément pour cette raison qu'on ne lance pas un outillage métal sur une définition non figée.
Le tableau de décision : croiser série, cadence et durée du programme
Les seuils indicatifs par volume
Les fourchettes qui suivent sont des repères, pas des règles. Elles se déplacent selon le procédé, la géométrie et l'alliage, parfois d'un facteur deux ou trois.
Pour du prototype et de l'unitaire, jusqu'à quelques dizaines de pièces : le bois s'impose sans discussion.
De quelques dizaines à quelques centaines de pièces : zone de recouvrement où le bois reste pertinent si la cadence est faible, mais où la résine devient intéressante dès que les tolérances se resserrent ou que la géométrie comporte des détails fins.
De quelques centaines à quelques milliers : territoire de la résine, ou de l'aluminium si le programme est appelé à durer.
Au-delà de quelques milliers, et a fortiori sur des dizaines de milliers : métal, avec le choix entre aluminium et fonte selon la longueur du programme et l'agressivité du procédé.
Encore une fois, ces bornes n'ont de valeur qu'indicative. Elles servent à cadrer une première discussion, pas à décider seul devant un tableur.
Pourquoi le volume seul ne suffit pas
C'est le message central de cet article, et il vaut la peine d'être répété : quatre critères font basculer la décision indépendamment du nombre de pièces.
La cadence de moulage. Cinq cents pièces coulées en manuel sur douze mois, ou cinq cents pièces coulées en trois jours sur ligne automatique : même volume, décision opposée. Le moulage mécanisé impose le métal bien avant que le volume ne le justifie.
Le niveau de tolérance exigé. Une pièce avec des cotes fonctionnelles serrées et peu de matière disponible pour l'usinage réclame un outillage stable, même sur cent pièces. À l'inverse, une pièce généreusement surépaisseurée pardonne beaucoup.
La durée prévisionnelle du programme. Deux cents pièces par an pendant huit ans, c'est mille six cents pièces. Traiter chaque commande annuelle isolément conduit mécaniquement à choisir du bois huit fois de suite, et à en payer le prix cumulé.
La fréquence attendue des modifications. Une pièce dont la définition évolue au rythme des retours terrain se pilote mal avec un outillage figé. Mieux vaut rester souple tant que la définition bouge, quitte à basculer plus tard.
Le calcul d'amortissement, posé simplement
Plutôt que d'aligner des chiffres génériques qui ne correspondront à aucune situation réelle, voici la méthode de raisonnement.
On part du volume total du programme, pas de la commande en cours. On divise le coût de l'outillage par ce volume pour obtenir la part outillage par pièce. Puis on refait le même calcul pour l'option bois, en intégrant le nombre de renouvellements nécessaires sur la durée : deux, trois, parfois quatre modèles successifs.
Et là, il faut ajouter ce que la plupart des comparatifs oublient. Le coût des rebuts liés à la dérive de l'outillage. Le temps d'usinage supplémentaire imposé par des surépaisseurs plus généreuses. Les arrêts de production pendant qu'on refait un modèle. Les retards de livraison, et leur effet sur la relation client.
Ces postes-là ne figurent sur aucun devis. Ils se lisent dans les comptes, six mois plus tard, quand plus personne ne fait le lien avec la décision d'outillage prise en début de programme.
Les erreurs qui coûtent le plus cher
Sous-dimensionner l'outillage sur une série reconductible
Le cas est tellement fréquent qu'il en devient presque une signature. Une commande de trois cents pièces arrive, elle est traitée comme un coup unique, on part sur du bois. L'année suivante, même commande. Puis l'année d'après.
Au bout de cinq ans, le client a payé trois outillages bois, encaissé plusieurs séries dégradées en fin de vie de modèle, et le coût cumulé dépasse largement ce qu'aurait coûté un aluminium dès le départ.
Le remède est simple : poser la question du caractère reconductible dès la première consultation. Un fondeur qui ne la pose pas ne fait pas complètement son travail.
Surinvestir sur une définition non figée
L'erreur symétrique, moins fréquente mais plus douloureuse quand elle survient.
Un outillage métal lancé avant validation des cotes fonctionnelles, avant les premiers essais de montage, avant le retour du client final. Puis une modification arrive. Un perçage à déplacer, une épaisseur à revoir, une nervure à ajouter.
Sur un outillage bois, on reprend. Sur un aluminium, on ajoute un insert et on encaisse. Sur un acier de coquille, on refait.
La séquence saine reste celle-ci : outillage souple pour valider, outillage définitif une fois la définition gelée. Cela paraît évident écrit noir sur blanc, et pourtant la pression sur les délais pousse régulièrement à sauter l'étape.
Négliger le stockage et la maintenance
Un outillage rangé dans un coin d'atelier, posé à même le sol, exposé aux variations de température et d'humidité, perd sa valeur d'amortissement sans que personne ne s'en aperçoive.
Les bonnes pratiques n'ont rien de sophistiqué. Stockage à plat, sur rayonnage, dans un local tempéré. Protection contre les chocs et la poussière. Contrôle périodique des cotes critiques, surtout avant relance d'une série après une longue interruption. Traçabilité de l'outillage : quelle pièce, quelle version, combien de moules réalisés, quelles retouches effectuées.
Ce dernier point est celui qui manque le plus souvent. Sans historique de production, impossible de savoir si un modèle en est à son deux-centième ou à son millième moule, donc impossible d'anticiper son remplacement.
Raisonner sur le prix d'outillage seul
Une dernière erreur, la plus structurante de toutes : comparer deux devis sur la seule ligne « outillage ».
Le vrai comparatif se fait sur le coût total de la pièce livrée conforme. Prix du brut, oui. Mais aussi temps d'usinage, taux de rebut, coût des reprises, coût des retards, et amortissement de l'outillage sur le volume réel du programme.
Un outillage plus cher qui divise par deux le temps d'usinage se rembourse parfois avant la centième pièce. Personne ne le verra en comparant les deux premières lignes d'un devis.
Comment poser la question au fondeur
Les informations à fournir dès la consultation
Un fondeur ne peut recommander un outillage pertinent qu'avec un minimum d'éléments. Les fournir dès la première consultation fait gagner un aller-retour, parfois deux.
La quantité annuelle et, si elle est connue, la vision pluriannuelle. La cadence souhaitée, ou au minimum le rythme des livraisons attendues. Les tolérances et l'identification claire des zones fonctionnelles, celles qui seront usinées et celles qui resteront brutes. L'alliage retenu, ou à défaut les contraintes mécaniques et d'environnement qui orienteront le choix. L'état de surface attendu. L'horizon du programme. Et enfin, une estimation honnête de la probabilité d'évolution de la définition.
Ce dernier point est souvent tu, par pudeur ou par prudence. C'est pourtant celui qui oriente le plus fortement la recommandation.
Ce qu'un fondeur doit pouvoir vous proposer
Face à ces éléments, la réponse attendue dépasse le simple prix.
Une recommandation argumentée d'abord : pourquoi ce matériau plutôt qu'un autre, avec l'estimation de durée de vie correspondante et les hypothèses retenues.
Un scénario d'évolution ensuite, quand le volume est incertain. Démarrer en bois ou en résine, valider, puis basculer sur un outillage métal si le programme se confirme. Cette approche progressive limite le risque des deux côtés, et un fondeur qui connaît son métier la propose spontanément.
Enfin, une visibilité claire sur la propriété et la conservation de l'outillage. Qui en est propriétaire une fois payé ? Où est-il stocké ? Sous quelles conditions ? Que se passe-t-il en cas d'arrêt du programme ou de changement de fournisseur ? Ces questions paraissent secondaires au moment de la commande. Elles deviennent centrales cinq ans plus tard.
Conclusion
Tout ce raisonnement tient finalement en trois questions. Combien de pièces au total, sur toute la durée du programme et non sur la commande en cours ? Sur combien de temps, avec quelle cadence de production ? Avec quelle exigence dimensionnelle sur les zones fonctionnelles ?
Les réponses à ces trois questions orientent le choix bien plus sûrement que n'importe quel tableau de seuils. Et lorsqu'elles laissent une zone grise, ce qui arrive souvent, la solution progressive reste la plus sage : valider avec un outillage souple, industrialiser avec un outillage durable.
Reste un dernier conseil, peut-être le plus utile. Cet arbitrage se prépare en amont, pas au moment de passer commande. Un échange technique avec le fondeur dès la phase de conception permet d'ajuster la géométrie de la pièce, le positionnement du plan de joint, les dépouilles et les surépaisseurs, avant que le premier moule ne soit tiré. Les gains obtenus à ce stade sont sans commune mesure avec ce qu'on peut rattraper ensuite.