Le moulage sous pression expliqué étape par étape
Qu'est-ce que le moulage sous pression et pourquoi c'est stratégique
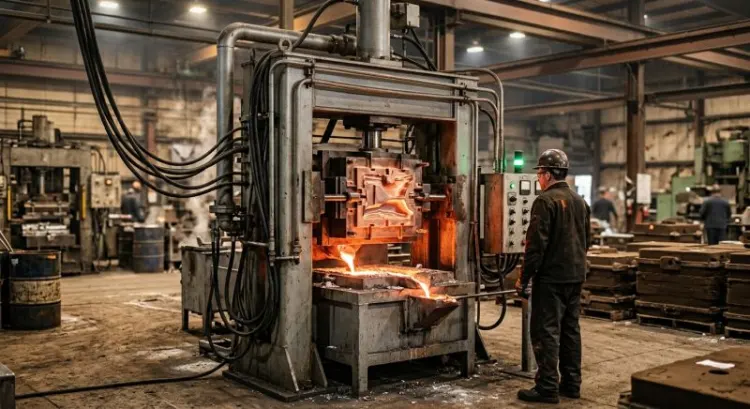
Le moulage sous pression, c'est cette technique de fonderie qui injecte du métal en fusion à très haute vitesse dans un moule métallique sous forte pression. Et voilà, en quelques secondes, la pièce est solidifiée, éjectée, prête à poursuivre son processus de finition.
Pourquoi les industriels raffolent de ce procédé ? Parce qu'il offre une productivité sans égal : des cadences qui dépassent les centaines, voire les milliers de pièces par jour selon la complexité. C'est la raison pour laquelle le moulage sous pression s'est imposé comme le procédé de référence dans les secteurs où le volume prime et où la qualité dimensionnelle ne souffre aucune approximation.
Les pièces produites se distinguent par une densité remarquable et des tolérances serrées. Pas de porosité visible, une surface quasi parfaite d'emblée. C'est stratégique pour les secteurs de l'automobile, où chaque gramme économisé réduit la consommation, et en électronique, où les boîtiers doivent être hermétiques.
Les matériaux adaptés au moulage sous pression
Avant d'envoyer quoi que ce soit dans une presse de moulage, il faut choisir le bon matériau. Ce n'est pas anodin : l'alliage détermine la fluidité du métal en fusion, sa solidification, les propriétés finales de la pièce.
Alliages légers (aluminium, magnésium, zinc)
L'aluminium règne sans partage. Léger, fluide à la fusion, excellent conducteur thermique, l'aluminium coule comme du beurre fondu dans les moules. Les alliages d'aluminium les plus courants pour le moulage sous pression sont les séries 3xx, 4xx, 9xx. Les pièces obtenues offrent une tenue mécanique surprenante pour leur poids réduit.
Le magnésium ? Encore plus léger, mais bien plus capricieux à fondre. Température critique, réactivité avec l'oxygène, risques d'inflammation. Moins fréquent, il sort surtout dans des applications très exigeantes où chaque milligramme compte : secteur aérospatial, automotive haute performance.
Le zinc complète ce trio. Moins cher que l'aluminium, il demande moins d'énergie à fondre, mais il offre une robustesse inférieure. On le retrouve surtout dans les applications où la résistance à la corrosion prime sur la légèreté.
Alliages ferreux (fonte, acier)
La fonte et l'acier moulé demandent des investissements bien plus importants. Point de fusion plus élevé, moules plus robustes, refroidissement plus lent. Mais quand il faut tenir des températures extrêmes, supporter des contraintes mécaniques sévères, la fonte devient indispensable. Moteurs de voiture, culasses, pièces de transmission : là, c'est la fonte qui prend le relais.
Choix du matériau selon l'application
L'automobile ouvre la voie à l'aluminium, surtout pour les culasses et les carters d'huile. L'électronique se partage entre aluminium et zinc. Les éléments structurels exigeants ? Fonte, sans hésitation. C'est une question de compromis : coût, délai, propriétés mécaniques, usinabilité finale.
Les équipements et installations du moulage sous pression
La machine de moulage (chambre froide vs chambre chaude)
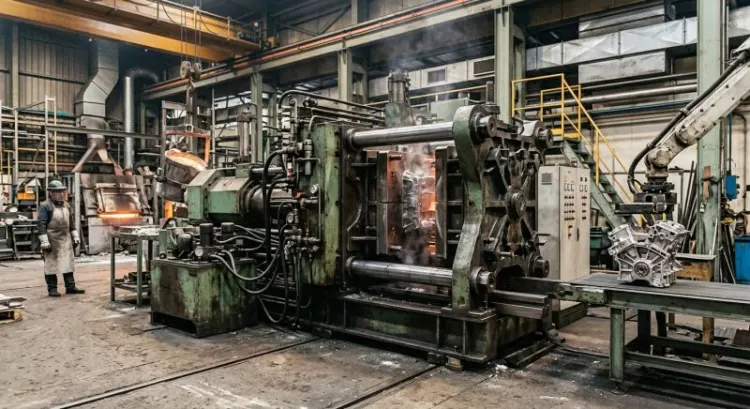
La machine de moulage sous pression constitue l'épine dorsale de l'opération. Deux architectures dominent le marché : la chambre froide et la chambre chaude.
En chambre froide, le métal fondu est prélevé dans un creuset externe à chaque coup et versé dans une chambre où le piston le propulse dans le moule. C'est moins rapide, plus délicat, mais ça permet de fondre et de mouler dans deux lieux distincts. Le principal avantage ? Pas de dégradation chimique du métal par une source de chaleur constante. C'est le standard pour l'aluminium haute qualité.
La chambre chaude, elle, intègre la source de fusion directement dans la machine. Le piston plonge dans le bain de métal, l'injecte, puis se rétracte pour refondre en continu. Rapide, productif, mais au prix d'une surchauffe du métal et d'une plus grande probabilité d'oxydation. Pour le zinc et les alliages à bas point de fusion, c'est l'idéal.
Les moules et noyaux
Le moule est l'élément le plus coûteux et le plus critique de toute l'opération. C'est un bloc d'acier massif, usiné avec précision de quelques dixièmes de millimètre, qui présente la cavité exacte de la pièce finale. Il est équipé de canaux de refroidissement par lesquels circule une eau glacée à vitesse constante.
Les noyaux, c'est un peu l'acolyte du moule : ce sont des pièces de forme complexe, généralement métalliques ou en résine, qui créent les vides et les détails internes de la pièce. Un noyau mal positionné, c'est la catastrophe : fissures, décalage de position, cavités mal définies.
Les systèmes d'alimentation et de refroidissement
Entre le piston et la cavité du moule court un réseau de chenaux appelé circuit d'alimentation. C'est par là que le métal arrive, et c'est critique : trop rapide, il crée des turbulences et piège de l'air. Trop lent, il se solidifie avant de remplir complètement le moule.
Le refroidissement est juste aussi important. Des circuits d'eau circulant dans le moule extraient la chaleur en quelques secondes. Une répartition inégale ? Vous obtenez une solidification irrégulière, des retassures (petites cavités dues à la contraction du métal), des distorsions dimensionnelles. D'où l'importance de circuits de refroidissement optimisés.
Étape 1 : Préparation du moule et des noyaux
Avant de verser un seul gramme de métal, il faut préparer le terrain. Le moule sort de son précédent cycle de moulage avec des dépôts carbonisés, de l'huile résiduelle, des micro-impuretés. Ces petites saletés, c'est l'ennemi du résultat. On nettoie le moule à la brosse, à la vapeur, parfois au jet de sable pour les résidus tenaces.
Les noyaux sont positionnés avec minutie. Un écart de quelques millimètres et la géométrie de la pièce devient hors normes. Des broches de positionnement les maintiennent en place durant l'injection et la solidification.
Un agent de démoulage est vaporisé en film mince sur la paroi du moule. C'est une question de facilitation : ce film évite que la pièce ne colle à l'acier, ce qui rendrait l'éjection difficile ou endommagerait la pièce elle-même.
Étape 2 : Fusion et préparation du métal
Température de fusion selon le matériau
L'aluminium commence à fondre vers 660 °C, mais pour le moulage sous pression, on monte à 700-750 °C pour assurer une bonne fluidité. Le zinc, lui, demande à peine 420 °C. La fonte ? 1150-1200 °C. Ces chiffres ne sont pas des approximations : dépassez de 50 °C, vous brûlez le métal et dégradez ses propriétés mécaniques. En dessous de la température critique, il ne coule pas et les pièces naissent poreuses.
Dégazage et traitement du métal
Ici, c'est la phase délicate. Le métal en fusion emprisonne de l'hydrogène, de l'oxygène, des impuretés solides. Ces intrus vont créer des défauts : porosités (les pires), fragilisation, défauts de surface. Pour les éliminer, on utilise le dégazage. La méthode la plus courante ? Faire circuler un gaz inerte (argon, azote) dans le bain, qui va capturer l'hydrogène et remonter à la surface. Résultat : un métal plus pur, plus dense, plus sain.
Certaines fonderies vont plus loin avec des traitements chimiques ou des filtres céramiques pour capturer les oxydes et les impuretés solides. C'est un coût supplémentaire, mais pour des pièces critiques (circuit de refroidissement moteur par exemple), c'est non-négociable.
Étape 3 : Injection du métal fondu
Vitesse d'injection et pression appliquée
C'est le cœur battant du procédé. Le piston accélère et propulse le métal dans le moule à des vitesses phénoménales : jusqu'à 100 m/s pour les petites cavités, parfois plus. À cette vélocité, le métal remplit la cavité en quelques centièmes de seconde. C'est violent, c'est précis, c'est contrôlé.
La pression suit en deux phases : la pression d'injection qui rend le remplissage possible, puis une pression de maintien qui compense la retassure du métal en cours de solidification. Ces pressions atteignent des centaines de bars. Une machine de classe moyenne exerce de 100 à 600 bars, les gros modèles dépassent les 1500 bars.
Remplissage de la cavité
Le remplissage n'est pas un hasard. Une mauvaise hydrodynamique du flux de métal crée des turbulences, piège de l'air, engendre des défauts de coulabilité. L'ingénieur moule doit prévoir les seuils d'arrivée du métal, les dimensions des canaux, la position du piston de manière à ce que le flux soit laminaire, contrôlé, sans emprisonnement d'air.
Les logiciels de simulation thermofluide modernes permettent de prévoir ces scénarios avant même d'usiner le moule. On peut observer les hot spots (zones où le refroidissement est trop lent), les zones de turbulence, et rectifier la conception. Ça fait gagner des semaines et évite des échecs coûteux.
Étape 4 : Solidification et refroidissement
Durée de refroidissement
Dès que le piston s'arrête et que le métal remplit la cavité, le refroidissement commence. Pour une pièce de petite à moyenne taille en aluminium, cela prend de 10 à 60 secondes. Pendant ce temps, l'eau glacée circule dans les canaux du moule, extrayant la chaleur du métal qui se contracte progressivement.
Cette contraction est mesurable : une pièce en aluminium se contracte d'environ 1,3% du volume initial. L'ingénieur doit en tenir compte en dimensionnant le moule plus grand que la pièce finale, c'est le retrait. Sous-estimer le retrait, c'est produire des pièces trop petites, hors tolérances.
Extraction du noyau si présent
Avant d'éjecter la pièce, si elle contient un noyau interne, celui-ci doit être retiré. On utilise généralement des broches hydrauliques qui poussent le noyau hors de la pièce solidifiée. C'est une opération délicate : un noyau qui se casse à l'intérieur, c'est une pièce à rebut. Une synchronisation parfaite entre le refroidissement et l'extraction du noyau est essentielle.
Étape 5 : Éjection et démoulage de la pièce
Une fois la solidification terminée, les broches d'éjection poussent la pièce hors du moule. C'est un geste mécanique violent, mais contrôlé. La pièce tombe, souvent dans un récipient ou elle commence à refroidir à l'air libre.
Certaines installations sont équipées de robots qui attrapent la pièce au moment de l'éjection, la plongent dans un bain d'eau pour accélérer le refroidissement, puis la transportent vers la station de finition. C'est plus rapide, ça réduit le cycle, ça améliore la productivité.
À ce stade, la pièce est encore brute de moulage. Elle porte les bavures (petites ailes de métal créées au niveau du joint du moule), les traces du circuit d'alimentation, parfois de petits défauts de surface.
Étape 6 : Finitions et traitements post-moulage
Détourage des bavures et congés
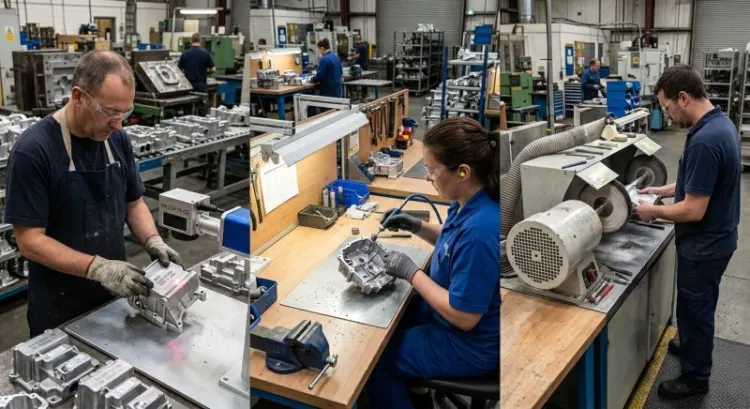
Les bavures ne disparaissent pas comme par magie. Elles doivent être usinées ou détourées. Selon le volume, on utilise une meuleuse hangar (petit volume, séries réduites), une fraiseuse semi-automatique, ou une machine entièrement automatique pour les gros volumes. Pour l'aluminium, c'est rapide. Pour l'acier moulé, il faut plus de puissance.
Les congés (petits rayons de transition) peuvent être créés durant le moulage lui-même si le moule le prévoit, ce qui économise une opération d'usinage. Sinon, ils sont finalisés après.
Traitements thermiques si nécessaires
Certaines pièces subissent des traitements thermiques après le démoulage. Un traitement de vieillissement (T4, T6 pour les alliages d'aluminium, par exemple) améliore la dureté et la résistance mécanique. Une trempe suivi d'un revenu pour l'acier. Ces traitements sont coûteux en temps et en énergie, mais ils augmentent considérablement la performance de la pièce.
Contrôle qualité et vérifications dimensionnelles
Après chaque cycle, au minimum une pièce sur une série donnée est inspectée. On mesure les dimensions critiques à l'aide de calibres, de micromètres, ou de machines à mesurer tridimensionnelles. On contrôle la porosité (par radiographie sur des pièces échantillon), la dureté (Brinell, Vickers), la surface.
Une pièce hors tolérance déclenche une investigation : problème de moule, température de métal, pression d'injection ? Identifier la racine du problème avant que 100 pièces soient produites hors normes, c'est ça qui sépare une bonne fonderie d'une mauvaise.
Les avantages du moulage sous pression
Productivité et cadences élevées
Un moule bien huilé peut produire entre 50 et 500 pièces par jour selon la complexité et la taille. Certains moules simples atteignent des cadences de 1000 pièces quotidiennes. Aucun autre procédé de fonderie ne peut rivaliser avec ces chiffres. C'est la raison pour laquelle le moulage sous pression domine le marché du volume.
Précision dimensionnelle et fiabilité
Les tolérances atteignables sont de l'ordre du dixième de millimètre pour des pièces moulées. À titre de comparaison, le moulage en sable laisse une tolérance de plus ou moins 1 mm. Cette précision réduit ou élimine le besoin d'usinage supplémentaire, ce qui économise du temps et de l'argent.
Économies d'échelle
Oui, le coût d'un moule est élevé, souvent entre 10 000 et 100 000 euros selon la complexité. Mais dès que l'on produit 10 000 pièces, le coût unitaire devient compétitif. À 100 000 pièces, c'est imbattable. C'est pourquoi le moulage sous pression est réservé aux productions de volume significatif.
Flexibilité de conception
Il est possible de créer des formes complexes, des parois minces, des détails internes, des nervures de renforcement, tout en une seule opération de moulage. Pas besoin d'assembler plusieurs pièces ni d'effectuer des soudures. La complexité géométrique ne coûte rien au moulage.
Les limitations et défis du procédé
Investissement initial des outillages
L'achat et l'usinage d'un moule représente un investissement significatif. Pour une petite pièce simple, comptez à minima 5 000 euros. Pour une grosse pièce complexe, aisément 50 000 à 150 000 euros. C'est un coût qui doit être amorti sur les volumes de production. Le moulage sous pression ne convient donc pas aux petites séries ou prototypes.
Risques de défauts (retassures, soufflures, fissures)
Même avec un bon contrôle, les défauts existent. Les retassures apparaissent quand le refroidissement crée une cavité au cœur de la pièce. Les soufflures surviennent si de l'hydrogène ou de l'air est emprisonné durant le moulage. Les fissures peuvent se former pendant le refroidissement si les gradients thermiques sont trop forts.
Chacun de ces défauts rend la pièce inutile, à moins que le cahier des charges les tolère. Des défauts internes, invisibles à l'oeil nu, c'est le vrai cauchemar des fondeurs. D'où l'importance du contrôle qualité rigoureux.
Limites dimensionnelles selon l'équipement
Les pièces très longues ou très massives sortent des capacités des machines. Un moule qui pèse plus de 20 tonnes, c'est déjà très lourd pour la plupart des installations. Les pièces très fines (moins de 1 mm d'épaisseur) risquent de se solidifier trop vite et de rester poreuses. Il existe des limites technologiques qu'on ne peut pas dépasser.
Applications industrielles du moulage sous pression
Secteur automobile
C'est le plus gros consommateur de pièces moulées sous pression. Culasses en aluminium, carters d'huile, boîtiers de géométrie variable, carénages moteur, supports de capteurs. L'automobile apprécié la combinaison : légèreté, résistance thermique, précision, productivité. Les moteurs thermiques demandent une étanchéité hermétique, exactement ce que le moulage sous pression fournit.
Électronique et télécom
Les boîtiers de connecteurs, les dissipateurs thermiques pour les processeurs, les châssis de routeurs réseau. L'aluminium est prisé pour sa conductivité thermique : il évacue la chaleur des composants critiques. Le zinc aussi pour certains boîtiers où la robustesse prime.
Équipements de sport et loisirs
Cadres de vélos, pièces de skis, accessoires de camping, supports de caméra. L'aluminium est léger, robuste, l'esthétique peut être soignée. Une pièce en aluminium moulé coûte moins cher en volume qu'une forge ou qu'un usinage complet.
Pièces de quincaillerie
Verrous, charnières, poignées, serrures. Le zinc est le choix classique pour ces applications : pas besoin de grande résistance mécanique, il faut être économique. Le zinc permet des moules moins coûteux et des cycles rapides.
Comparaison avec les autres procédés de moulage
Moulage sous pression vs moulage en coquille
Le moulage en coquille utilise des moules permanents mais sans pression. Le métal s'écoule par gravité ou est versé depuis une hauteur. C'est plus lent (cycles de 30 secondes à plusieurs minutes), moins précis (tolérance de 0,5 à 1 mm), mais c'est possible avec des moules moins élaborés donc moins coûteux. Bon pour les séries de plusieurs milliers de pièces, pas des dizaines de milliers.
Moulage sous pression vs moulage par centrifugation
La centrifugation utilise la force centrifuge pour remplir le moule et compacter le métal. Excellente pour les pièces cylindriques creuses (tubes, bagues, roues de turbine). Moins adaptée aux formes complexes. Cycles plus longs, mais très peu de porosité. Cela coûte plus cher en équipement et en énergie.
Moulage sous pression vs moulage en sable
Le moulage en sable utilise un moule en sable, détruit après chaque coulée. C'est le procédé le plus ancien, le moins coûteux en outillage, mais le plus lent (cycles de minutes à heures selon la taille). Les tolérances sont lâches (1 à 2 mm), la surface brute. C'est optimal pour les petites séries, les pièces massives, les alliages à très haut point de fusion.
Les tendances et innovations dans le moulage sous pression
Automatisation et robotique
Les machines modernes intègrent des robots qui alimentent la chambre de moulage, retirent les pièces, les traitent, les transportent. L'objectif : réduire le cycle global, éliminer la manutention manuelle, améliorer la sécurité. Certaines installations sont quasi autonomes : elles tournent 20 heures par jour avec peu d'intervention humaine au-delà du chargement du creuset.
Optimisation énergétique
Les anciennes presses hydrauliques consommaient beaucoup d'électricité pour générer la pression. Les nouvelles machines utilisent des moteurs électriques directs, des systèmes servo-commandés, qui réduisent la consommation de 20 à 40%. Chaque degré en moins de refroidissement, c'est de l'énergie économisée. C'est un enjeu majeur dans un contexte de transition énergétique.
Numérisation et traçabilité
Les données IoT des machines modernes permettent de suivre chaque cycle en temps réel. Température du métal, pression d'injection, temps de refroidissement, résultats du contrôle qualité. Cette traçabilité est essentielle pour les secteurs strictement régulés (aerospace, médical). On peut remonter à exactement quelle presse, quel moule, quelle heure a fabriqué chaque pièce.
Conseils pour optimiser un processus de moulage sous pression
Investissez dans la simulation numérique avant de fabriquer le moule. Elle coûte quelques milliers d'euros mais évite les déceptions et les reprises. Détectez les points chauds, les zones de turbulence, améliorez le design du circuit d'alimentation.
Maintenez un suivi rigoureux des paramètres de moulage : température, pression, vitesse d'injection. Des variations que l'on croit minimes (5 degrés de plus, 10 bars de moins) peuvent dégradez considérablement la qualité. Les machines modernes enregistrent ces données en continu. Utilisez-les.
Mettez en place un plan de maintenance préventif du moule. Nettoyages réguliers, vérifications des canaux de refroidissement, remplacement des pièces d'usure. Un moule bien entretenu dure des millions de cycles. Un moule négligé, c'est quelques centaines de milliers avant une panne catastrophique.
Formez l'équipe. Les opérateurs expérimentés détectent les anomalies à l'oreille et à l'oeil. Ils savent que le bruit de la presse a changé, que la sortie de pièce n'a pas la même apparence. Ce savoir-faire, c'est irremplocable. Investir dans la formation, c'est investir dans la qualité.
Enfin, engagez un dialogue régulier entre le bureau d'études, la fonderie et le client. Les ajustements mineurs de géométrie, les améliorations du design du moule, les optimisations de cycle : tout cela résulte d'une collaboration continue. Celui qui prétend que tout est figé une fois le moule en service se trompe.