Sable, coquille ou sous pression : comment choisir la fonderie qui moulera votre pièce en aluminium
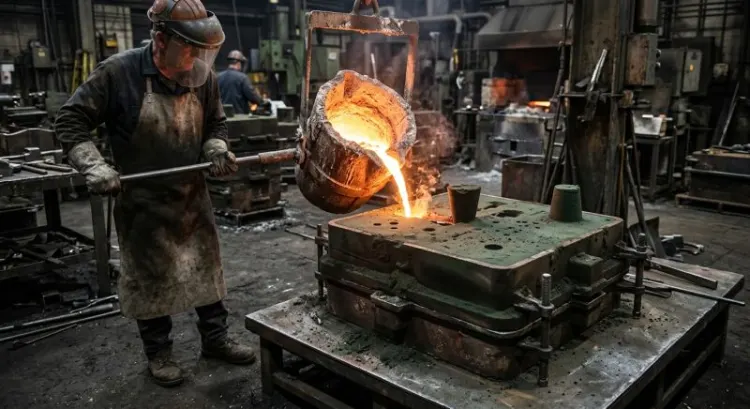
Vous avez un plan de pièce en aluminium et une liste de fonderies à consulter ? Prenez le temps de fixer le procédé avant de comparer les devis. Le choix du moulage conditionne le coût d'outillage, la cadence, la précision et l'état de surface. Pourtant, beaucoup de projets partent avec une simple demande de prix, sans volume annuel ni durée de vie précisés. Voici une grille de décision, construite sur les contraintes réelles d'un atelier.
Les trois procédés en un coup d'œil
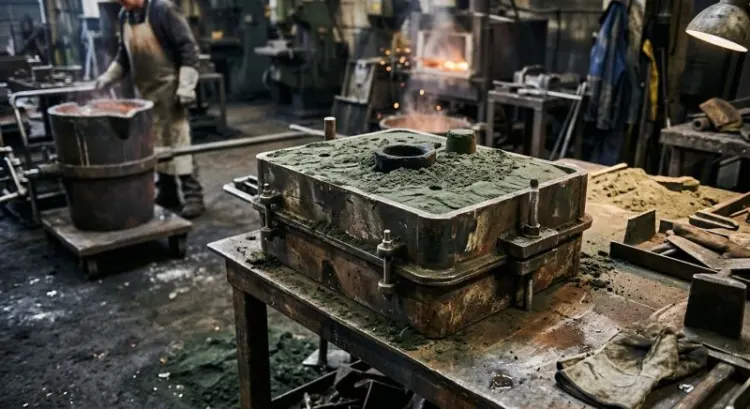
Trois familles reviennent dans presque tous les appels d'offres. Elles ne se valent pas, et chacune répond à un besoin précis. Le déroulé complet du moulage de l'aluminium, de la fusion au démoulage, est détaillé par Arbateco.
Moulage en sable
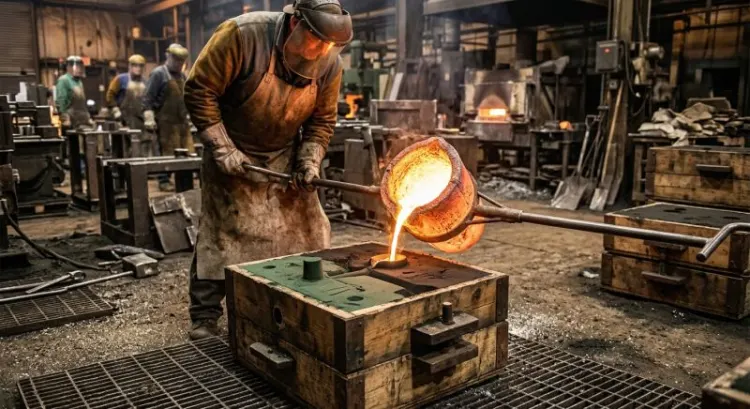
Le moule est jetable : il est détruit à chaque extraction de la pièce. L'outillage reste peu coûteux, qu'il s'agisse d'un modèle en bois, en résine ou imprimé en 3D. C'est souvent le premier réflexe pour un prototype. Et pour les grandes pièces, le sable reste le plus souple de tous les procédés.
- Adapté aux petites séries, aux prototypes et aux pièces de grande taille
- Contrainte : tolérances et état de surface moins fins, avec des reprises d'usinage plus fréquentes
Moulage en coquille (gravité ou basse pression)
Ici, le moule est métallique et réutilisable. Le métal entre par gravité ou sous faible pression, ce qui donne une structure plus dense qu'en sable. **On obtient un bon compromis entre séries moyennes, qualité de surface et tenue mécanique.** Le coût d'outillage reste raisonnable, sans atteindre le niveau d'un moule acier.
- Cas typiques : carters, supports, pièces qui doivent encaisser des efforts
Injection sous pression
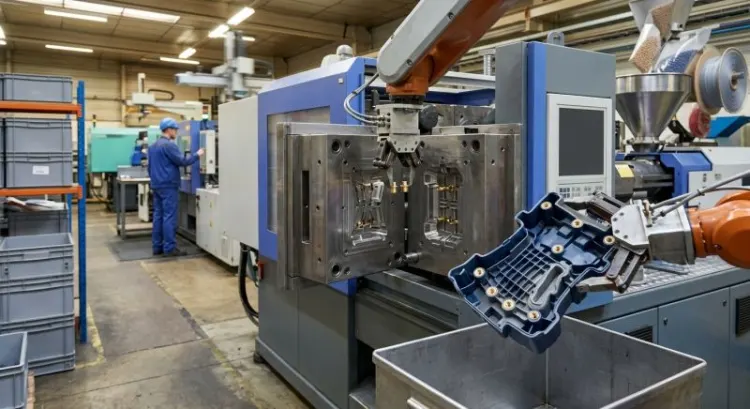
Le métal est propulsé à haute pression dans un outillage en acier. C'est là que l'investissement de départ fait réfléchir. Une fois le moule amorti, la cadence devient impressionnante. Les parois fines et les formes complexes passent bien, avec un très bon état de surface et des tolérances serrées.
Attention toutefois au piège classique. L'air emprisonné peut créer de la porosité gazeuse, et cela limite les traitements thermiques de type T6. Le soudage devient lui aussi délicat. Ce point ne se règle pas au contrôle final, il se prépare dès la conception.
Les critères qui font pencher la balance
Un procédé n'est jamais bon ou mauvais en soi. Tout dépend de ce que la pièce doit faire, et du nombre de fois où elle sera fabriquée.
Volume et durée de vie du projet
**Le volume se regarde sur la durée du produit**, pas seulement sur le premier lot. Une pièce commandée à 500 exemplaires une seule fois ne se traite pas comme une pièce vendue pendant cinq ans. Le piège, c'est de chiffrer le premier lot et d'oublier la suite.
- Nombre de pièces par an et sur toute la vie du produit
- Ordre de grandeur courant : un moule d'injection acier se justifie plutôt à partir de quelques milliers de pièces par an, un seuil que la fonderie doit confirmer sur votre pièce
Géométrie et épaisseurs de paroi
Dessinez la pièce comme la fonderie la verra. Un carter aux parois fines, avec des nervures et des détails serrés, n'a pas le même profil qu'un bloc massif de plusieurs kilos. Les épaisseurs dictent souvent le procédé plus sûrement que le budget.
- Parois minces et détails fins : l'injection sous pression gagne souvent la partie
- Pièces massives ou très grandes : le sable reste fréquemment le seul choix raisonnable
Tolérances et états de surface attendus
Tout ne doit pas être tenu à la même exigence. Une portée d'arbre ou un alésage demandent de la rigueur, une face cachée beaucoup moins. Cette distinction fait économiser du temps et de l'argent. Elle évite aussi les discussions interminables au moment du contrôle, quand chacun a sa lecture du plan.
- Distinguer ce qui est fonctionnel (portées, alésages) de ce qui est esthétique
- Prévoir les surépaisseurs d'usinage dès le plan, pas après le premier échantillon
Exigences mécaniques et alliage
À titre indicatif, on rencontre souvent l'AlSi7Mg (EN AC-42100) en sable et en coquille, et l'AlSi9Cu3 (EN AC-46000) en injection. Ces nuances ne sont ni obligatoires ni exclusives : d'autres alliages existent pour chaque procédé, et la fonderie valide le choix final. Il dépend de la résistance demandée, de l'allongement attendu et de l'étanchéité recherchée. Demandez à la fonderie ce que son procédé permet réellement, et ne vous contentez pas d'une valeur théorique issue d'une fiche technique.
- Résistance, allongement, étanchéité à la pression : vérifiez ce que le procédé permet vraiment
Délais et coût total
Le prix unitaire attire l'œil, mais il ne dit pas tout. Le délai d'outillage peut à lui seul retarder un lancement : comptez de quelques semaines pour un modèle ou une coquille à quelques mois pour un moule d'injection complexe, selon la fonderie. Ensuite, l'usinage, les contrôles et les éventuels traitements viennent s'ajouter à la pièce brute. Un devis qui paraît bas au départ finit parfois au-dessus des autres.
- Délai d'outillage et délai de lancement, pas seulement le prix unitaire
- Coût de l'usinage et des contrôles à ajouter au prix de la pièce brute
Quel procédé pour quel projet
Pour y voir plus clair, voici les correspondances les plus courantes. Elles servent de point de départ à la discussion, pas de règle absolue.
- Prototypes et très petites séries : sable
- Séries moyennes avec exigences mécaniques : coquille
- Grandes séries, pièces fines, cadence élevée : injection sous pression
Comment évaluer une fonderie avant de signer
Un bon procédé, mal maîtrisé, donne de mauvaises pièces. Avant de signer, regardez donc la fonderie elle-même, et pas seulement sa plaquette commerciale.
Ce qu'il faut vérifier sur le papier
- Procédés réellement maîtrisés en interne, et non sous-traités sans le dire
- Certifications (ISO 9001, IATF 16949 pour l'automobile) et historique dans votre secteur
- Moyens d'analyse : spectrométrie, contrôle radiographique, mesure tridimensionnelle
Les questions à poser au premier échange
Une fonderie sérieuse n'a pas peur de ces questions. Au contraire, des réponses précises sont souvent le meilleur signe qu'elle maîtrise son sujet.
- Quel taux de rebut sur un projet comparable, et comment il est traité
- Qui conçoit l'outillage, et qui en est propriétaire en cas d'arrêt de la commande
- Comment les défauts internes (porosité, retassures) sont détectés et documentés
Signaux d'alerte
Un devis sans volume, est-ce vraiment un devis ? Disons plutôt qu'il est incomplet, et qu'il vous coûtera cher à la première modification. D'autres signaux sont plus nets.
- Devis unitaire sans chiffrage d'outillage ni hypothèse de volume
- Impossibilité de fournir un certificat matière ou un plan de contrôle
Étapes concrètes pour lancer la consultation
Une fois la famille de procédé identifiée, la consultation se prépare plus vite qu'on ne le croit. Il suffit de réunir quelques documents clairs. **Un plan coté bien renseigné vaut mieux qu'un long courriel explicatif.**
- Préparer un dossier : plan coté, volumes annuels, alliage souhaité, exigences de surface et de tolérance
- Demander au moins deux fonderies de procédés différents, pour comparer et pas seulement deux prix pour le même procédé
- Prévoir un prototype ou une pièce témoin avant d'engager l'outillage final
Conclusion : décider avec le volume, puis valider par un échantillon
Le fil conducteur tient en peu de mots. **Volume et géométrie d'abord, prix unitaire ensuite.** Une pièce bien moulée commence par un choix de procédé raisonné, puis par un échantillon qui confirme sur l'atelier ce que le calcul laissait supposer.
Si le projet reste flou, le bureau d'études de la fonderie peut examiner votre plan et confirmer le procédé le plus adapté avant tout engagement d'outillage.