Sable, coquille ou gravité : comment choisir la bonne fonderie aluminium pour votre pièce avant de lancer une demande de devis
Avant de lancer une demande de devis auprès d'une fonderie, il faut savoir quelle technique de moulage convient à votre projet. Le choix entre le sable, la coquille par gravité et la basse pression influe directement sur les coûts, les délais et la qualité finale de votre pièce. Ce guide clarifie ces trois approches et aide à identifier la plus adaptée à votre cas.
Les trois grandes techniques de moulage pour l'aluminium : un paysage simplifié
Pour l'aluminium, trois procédés reviennent le plus souvent dans les demandes de devis : le moulage en sable, le moulage en coquille par gravité et le moulage sous basse pression. Les deux derniers utilisent un moule métallique permanent ; ils se distinguent par la manière dont le métal entre dans l'empreinte. La confusion naît souvent du fait que chaque professionnel maîtrise un procédé sans toujours connaître les nuances des autres.
Le moulage en sable : flexibilité et outillage léger
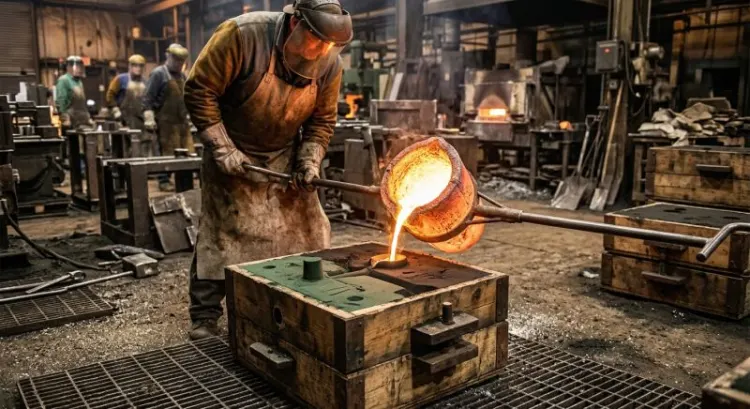
C'est le procédé le plus ancien et le plus répandu. Un modèle est enfoncé dans du sable compacté pour créer une empreinte, que l'on remplit ensuite d'aluminium fondu. Le moule en sable est détruit à chaque pièce, mais le modèle, lui, sert pour toute la série.
Le moulage en sable convient aux pièces unitaires, aux petites et moyennes séries, ainsi qu'aux géométries complexes ou aux pièces de grande taille. Le coût d'outillage se limite à un modèle, en bois, en résine ou en métal selon la série visée, bien moins onéreux qu'un moule métallique. Si la pièce évolue, la modification du modèle reste abordable.
En revanche, cette liberté se paie. L'état de surface est plus rugueux, les tolérances dimensionnelles plus larges, et la matière est souvent plus poreuse, car le sable refroidit lentement le métal et laisse une structure plus grossière. Il faut aussi prévoir de la reprise en aval : ébavurage, parfois usinage des portées fonctionnelles.
Délais : ils dépendent surtout de la réalisation du modèle, puis de la coulée, du parachèvement et du contrôle. Une fois le modèle disponible, la coulée elle-même est rapide ; ce sont le nettoyage et les contrôles qui allongent le cycle.
Le moulage en coquille par gravité : précision et séries moyennes à longues
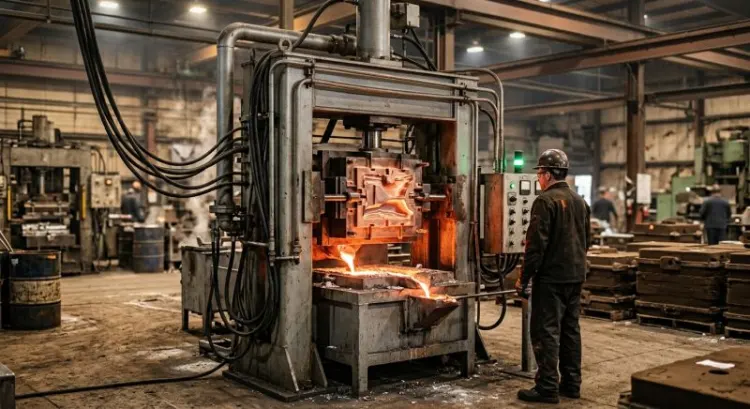
Cette technique utilise un moule métallique permanent, en acier ou en fonte, chauffé à température contrôlée et enduit d'un poteyage (revêtement isolant et de démoulage). L'aluminium y est versé sous le seul effet de la pesanteur, puis se solidifie rapidement au contact des parois métalliques.
Ce refroidissement rapide donne une structure fine, donc de meilleures caractéristiques mécaniques qu'en sable, un état de surface plus soigné et des tolérances plus serrées. Les alliages de type AlSi7Mg, très utilisés en fonderie, y gagnent encore après un traitement thermique (mise en solution, trempe, vieillissement) qui renforce la résistance de la pièce.
L'investissement initial est en revanche lourd : l'usinage d'un moule métallique coûte cher et demande du temps. La coquille ne devient donc rentable qu'au-delà d'un certain volume, qui varie selon la pièce et que seul un chiffrage par la fonderie permet de situer. Les pièces creuses ou aux formes très rentrantes demandent des noyaux (en sable ou en métal), ce qui complique l'outillage.
Le moulage sous basse pression : qualité métallurgique et cadences
Ici, le métal ne tombe plus dans le moule : un four sous le moule pousse l'aluminium vers le haut, par une légère surpression de gaz, jusqu'à remplir l'empreinte. Le remplissage est calme, sans turbulences, ce qui limite les oxydes et les inclusions de gaz, donc les porosités.
Cette qualité métallurgique explique son usage pour des pièces sollicitées : roues, éléments de châssis, pièces de structure, composants soumis à des cycles thermiques ou à une exigence d'étanchéité. Il s'agit généralement d'un choix dicté par le cahier des charges du donneur d'ordre.
L'outillage est comparable à une coquille, voire plus coûteux, car il intègre le système d'alimentation et le refroidissement du moule. En contrepartie, le procédé se prête bien aux séries régulières. Pour des volumes très élevés de pièces à parois minces, la fonderie sous pression haute pression est une autre famille de procédés, à discuter avec le fondeur.
Comment évaluer votre besoin avant de choisir
Le piège classique : demander un devis sans avoir réfléchi à ses contraintes. On envoie un fichier CAO en espérant que la fonderie trouvera la meilleure solution. Une fonderie peut orienter, mais elle ne connaît ni vos délais réels, ni votre budget par pièce, ni l'usage final.
Critères techniques de votre pièce
Commençons par la géométrie. Votre pièce a-t-elle des détails fins, des contre-dépouilles, des parois très minces, des cavités internes ? Plus la forme est complexe ou volumineuse, plus le sable est attrayant, car l'outillage reste simple et les noyaux faciles à mettre en œuvre.
Viennent ensuite les épaisseurs de paroi. Une pièce aux parois très fines se remplit mal par simple gravité en coquille, avec un risque de manques de matière ; la basse pression y est plus à l'aise. À l'inverse, une pièce massive aux exigences modestes n'a pas besoin de la précision d'un moule métallique.
Il y a aussi les tolérances et l'état de surface. Précisez dans votre plan les cotes réellement fonctionnelles, et acceptez des tolérances larges partout ailleurs : cette réponse oriente souvent le procédé, et chaque cote serrée inutile renchérit la pièce. Les ressources comme fonderie-aluminium.fr peuvent aider à se familiariser avec le vocabulaire et les procédés avant d'échanger avec un fondeur.
Contraintes de production
Le volume pèse lourd dans la décision. Une pièce unique ou quelques exemplaires : le sable, sans hésiter. Une série annuelle importante et répétée : un moule métallique, en coquille ou en basse pression, amortit son coût sur la durée. Pour de très grandes séries, d'autres procédés, comme la pression haute, entrent aussi en jeu.
Les délais comptent également. Si le produit doit être commercialisé rapidement, un moule métallique est souvent écarté, simplement parce que sa fabrication prend du temps avant la première coulée ; le sable, lui, ne demande qu'un modèle.
Enfin, le budget par pièce. Si vous acceptez un coût d'outillage plus élevé pour baisser le prix unitaire et gagner en qualité, la coquille ou la basse pression se justifient. Si le budget est serré et la quantité faible, le sable s'impose.
Environnement d'utilisation de la pièce
Cette pièce fonctionnera-t-elle en milieu marin, sous vibrations constantes, à température élevée, sous pression ? Chaque scénario influence le choix. Une pièce peu sollicitée peut très bien être coulée en sable. Une pièce qui doit tenir longtemps dans un environnement sévère appelle une métallurgie plus saine : coquille, basse pression, et parfois un traitement thermique ou un contrôle par radiographie pour vérifier l'absence de porosités.
Comparatif des trois techniques : avantages et limites en un coup d'œil
- Moulage en sable : outillage limité à un modèle, coûts initiaux bas, état de surface moyen, porosités plus fréquentes, adapté aux prototypes, aux pièces volumineuses et aux petites séries
- Moulage en coquille par gravité : moule métallique coûteux, coût unitaire décroissant avec la série, bon état de surface, structure plus fine, tolérances plus serrées, délai d'outillage plus long
- Moulage sous basse pression : remplissage calme, porosités réduites, bonne répétabilité en série, outillage onéreux, adapté aux pièces sollicitées ou devant être étanches
Les erreurs à éviter avant de demander votre devis
Certains obstacles reviennent régulièrement. Les connaître, c'est déjà s'en prémunir.
Surestimer la complexité ou sous-estimer la faisabilité
On croit souvent qu'une pièce « trop compliquée » ne peut pas être faite en sable. Or le sable, avec des noyaux, réalise des formes très élaborées. Inversement, certaines pièces jugées simples posent des difficultés : refroidissement irrégulier, points chauds, retrait inégal qui crée des porosités ou des retassures.
Ne tranchez pas seul : posez la question à plusieurs fondeurs et comparez les réponses. Ce qui semble bloquant ne l'est parfois pas.
Oublier les contraintes de démoulage
Une pièce doit pouvoir se démouler. En sable, il faut que le modèle se retire de l'empreinte ; en moule métallique, la pièce doit pouvoir être extraite et éjectée sans se déformer. Ces contraintes se décident dès la conception : un fichier qui les ignore oblige à des allers-retours de modifications avec la fonderie.
Négliger les dépouilles et les congés
Sans dépouille suffisante, le modèle ou la pièce accroche à la sortie. Un congé manquant crée une concentration de contraintes et favorise les criques au refroidissement. Ces paramètres relèvent du concepteur, mais ils conditionnent parfois le choix du procédé.
Choisir un procédé avant de quantifier le volume
C'est le piège principal. On décide « ce sera en coquille » sur le papier, puis on découvre que le volume réel est très inférieur aux prévisions. L'investissement dans le moule ne s'amortit alors jamais.
Guide pratique : questions à vous poser pour trancher
Avant d'écrire à une fonderie, travaillez ces six points :
- 1. Volume : combien de pièces produirez-vous sur les 12 prochains mois ? Et sur les trois ans ?
- 2. Délai : urgence ou production continue et progressive ?
- 3. Finition : acceptez-vous un travail d'ébavurage, de sablage, de polissage ou d'usinage en aval ?
- 4. Tolérances : avez-vous un document listant les zones critiques et leurs tolérances ?
- 5. Performance : existe-t-il un cahier des charges mécanique, thermique, d'étanchéité ou de durabilité, avec un alliage et un traitement thermique imposés ?
- 6. Dépouille : pouvez-vous adapter légèrement les profils pour faciliter le démoulage ?
Avec une réponse claire à ces six questions, vous pouvez consulter les fondeurs sereinement et obtenir des devis réalistes, qui reflètent la réalité du projet.
Conclusion
Le moulage en sable offre une flexibilité maximale pour les pièces uniques, volumineuses ou les petites séries. La coquille par gravité apporte précision et meilleure matière dès que la série justifie un moule métallique. La basse pression garantit une métallurgie plus saine quand le cahier des charges l'exige.
Aucune technique n'est universellement meilleure : chacune répond à une logique. Ce qui change tout, c'est de poser les bonnes questions avant d'appeler une fonderie, avec une idée claire du volume, des délais, des tolérances et de l'usage final. Ces informations, fournies dès le premier contact, rendent les devis comparables et les délais plus fiables.