Les traitements thermiques qui changent les propriétés d'une pièce moulée
Les traitements thermiques, une nécessité après la coulée
Une pièce qui sort d'un moule n'est jamais dans son état final. Loin de là. Le processus de solidification laisse des traces : des zones hétérogènes, des structures cristallines figées trop rapidement, des tensions internes qui demandent à s'évaporer. C'est précisément là qu'interviennent les traitements thermiques, ces opérations qui transforment profondément les propriétés d'une pièce moulée en la chauffant et en la refroidissant selon des cycles précis.
Ces traitements ne sont pas une option. Dans les secteurs comme l'automobile, l'aéronautique ou les équipements industriels, ils deviennent même indispensables pour garantir les performances requises. Une pièce destinée à subir des chocs répétés, à supporter des températures extrêmes ou à résister à des forces de traction importantes ne peut pas être utilisée telle qu'elle émerge du moule.
Les défauts métallurgiques hérités de la solidification
Comprendre pourquoi on a besoin de traitements thermiques passe d'abord par comprendre ce qui cloche dans une pièce moulée brute. La coulée, c'est un processus violent. Le métal liquide se refroidit inégalement, créant des zones où la composition chimique varie d'un endroit à l'autre : les ségrégations. Certaines parties solidifient plus lentement, laissant émerger des grains énormes qui fragilisent la pièce.
Et puis il y a la porosité. En se refroidissant, le métal veut se contracter, mais certains endroits solidifient avant d'autres. Le résultat ? Des petites cavités, des vides microscopiques, parfois visibles à l'œil nu. Ces défauts peuvent devenir des points de rupture, surtout en cas de fatigue cyclique.
Ajoutez à cela les tensions résiduelles. La pièce se refroidit inégalement, créant des zones en compression et d'autres en traction qui coexistent en équilibre fragile. Ce sont des forces fantômes qui peuvent provoquer des distorsions ultérieures ou favoriser la fissuration lors d'une sollicitation mécanique.
Le recuit : déverrouiller la pièce et la détendre
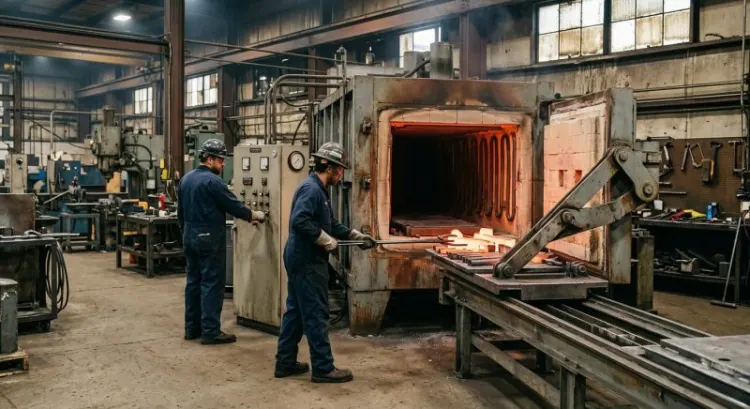
Le recuit est probablement le traitement le plus fondamental. L'idée est simple en apparence : chauffer lentement la pièce jusqu'à une température définie, puis la laisser refroidir progressivement dans le four.
Un recuit de détente intervient d'abord, juste après la coulée. La pièce remonte en température modérément, les atomes retrouvent une certaine mobilité et les tensions internes se relâchent. C'est comme étirer une corde trop tendue : on réduit les risques de cassure. La dureté baisse un peu, c'est normal, mais la ductilité s'améliore sensiblement.
Le recuit complet pousse le processus plus loin. On monte à plus haute température, souvent proche de celle où change la structure cristalline du matériau. À ce stade, toute la microstructure se réorganise. Les grains redeviennent fins, les ségrégations s'atténuent. La pièce émerge adoucie, plus facile à usiner, mais aussi plus ductile. C'est un choix : gagner en flexibilité au détriment de la résistance brute.
La trempe : durcir la pièce, mais à quel prix ?
La trempe, c'est l'inverse du recuit. On la chauffe fortement, presque aussi haut que le recuit, mais au lieu de la laisser refroidir tranquillement, on l'immerge soudainement dans de l'eau, de l'huile ou un autre fluide réfrigérant. Le refroidissement s'accélère, souvent en quelques secondes.
Cette brutale transformation produit des changements structuraux spectaculaires. Les atomes n'ont pas le temps de se réorganiser comme ils le voudraient, et la pièce se retrouve piégée dans une configuration microscopique très dur, mais aussi très brittle. La résistance et la dureté grimpent en flèche, ce qui peut être exactement ce qu'on cherche pour une pièce de transmission ou une pièce de moteur.
Il y a un revers à cette médaille. La trempe génère des contraintes internes considérables, et si on ne fait pas attention, la pièce peut se fissurer. C'est particulièrement vrai pour les géométries complexes ou les sections épaisses, où le refroidissement n'est pas uniforme. Le centre et les bords ne refroidissent pas à la même vitesse, créant des gradients thermiques internes qui peuvent devenir destructeurs.
Le revenu : l'équilibre après la trempe
Rarement, très rarement, on utilise la trempe seule. Presque toujours, elle est suivie d'un revenu. Après la trempe, la pièce est dure mais fragile. Le revenu fait remonter la température, mais beaucoup moins qu'avant, généralement entre 200 et 650°C selon l'alliage et les propriétés visées.
Ce chauffage modéré permet aux atomes de bouger un peu, d'assouplir la structure cristalline extrêmement rigide laissée par la trempe. Les contraintes résiduelles s'adoucissent. La pièce perd un peu de dureté, mais gagne considérablement en ductilité et en résilience. C'est un compromis, et c'est là tout l'art du traitement thermique : trouver le point d'équilibre entre performance mécanique et intégrité structurale.
Le vieillissement artificiel pour les alliages légers
Certains alliages, notamment l'aluminium et ses alliages, réagissent remarquablement bien au vieillissement artificiel. Après une trempe, on élève la pièce à une température modérée, souvent entre 150 et 200°C, et on la maintient là pendant des heures.
Pendant ce temps, des particules microscopiques précipitent au sein du matériau. Ces petites particules agissent comme des barricades, empêchant les dislocations cristallines de se déplacer librement. Résultat ? La résistance augmente significativement sans sacrifier trop la ductilité. C'est particulièrement intéressant pour l'aéronautique, où chaque gramme compte mais où la fiabilité est non négociable.
Les transformations internes qui changent tout
Pour vraiment saisir ce que font les traitements thermiques, il faut descendre au niveau microscopique. La chaleur donne aux atomes l'énergie dont ils ont besoin pour se repositionner. Les joints de grains se déplacent, les phases cristallines se transforment, les éléments d'alliage se redistribuent.
Les grains, ces cristaux individuels qui composent le métal, se dissolvent et se reforment. Un grain énorme, inhérent à la coulée rapide, peut devenir un ensemble de petits grains plus homogènes. Cette affinement du grain améliore presque toujours les propriétés mécaniques : une structure plus fine est généralement plus résistante et moins sujette à la cassure fragile.
Quant à la porosité, les petits vides ne disparaissent pas vraiment, mais ils deviennent moins nuisibles. Certains se referment partiellement. D'autres restent mais sont intégrés dans une microstructure tellement plus robuste qu'ils n'affectent plus les performances de manière critique.
Comment les propriétés mécaniques se transforment
La résistance à la traction, la grande obsession des ingénieurs, s'améliore généralement après un traitement thermique bien choisi. Une pièce trempée et revenue peut supporter des charges beaucoup plus importantes qu'une pièce coulée brute.
L'allongement à rupture et la ductilité racontent une histoire différente. Ils chutent après une trempe seule, mais remontent après le revenu. Le revenu est un ajustement fin : plus on chauffe longtemps et fort, plus on perd de dureté en échange de flexibilité. C'est un choix métallurgique qui dépend entièrement de ce que la pièce devra endurer.
La dureté, mesurée en Vickers ou Brinell, augmente après la trempe et diminue après le revenu. Mais une pièce très dure n'est pas forcément une pièce performante. Une pièce très dure est fragile. Une pièce légèrement plus molle mais plus ductile peut supporter des chocs mieux. Tout est question de balance.
Il ne faut pas négliger la limite d'élasticité, cette charge au-delà de laquelle la déformation devient permanente. Elle augmente avec la trempe et se réduit un peu avec le revenu, mais reste généralement bien au-dessus d'une pièce coulée brute.
Et puis il y a la fatigue, cette capacité à supporter des cycles de chargement répétés sans se fissurer. Une pièce avec une microstructure fine, sans défauts majeurs, sans tensions résiduelles déchainées, supportera infiniment plus de cycles qu'une pièce mal traitée ou pas traitée du tout. C'est crucial en automobile, où un roulement peut tourner des millions de fois.
Où ces traitements deviennent indispensables
L'automobile dépend massivement des traitements thermiques. Les blocs moteur, les vilebrequins, les arbres à cames, même certaines pièces de boîte de vitesses sortent de la coulée dans l'état brut, puis subissent un traitement thermique approprié. Une pièce de moteur qui n'aurait pas subi de trempe-revenu adéquat pourrait casser au bout de quelques milliers de kilomètres.
L'aéronautique va encore plus loin. Les pièces structurelles d'avions ont besoin de propriétés extrêmement contrôlées, sans surprise. Le vieillissement artificiel des alliages d'aluminium utilisés dans les fuselages et les ailes n'est pas une option, c'est une obligation.
Les équipements industriels lourds, les pompes, les compresseurs, les transmissions mécaniques, tous exigent des pièces moulées traitées thermiquement. Une pièce qui va tourner dans un compresseur industriel pendant vingt ans sans arrêt doit avoir subi tous les traitements nécessaires pour survivre à ces conditions extrêmes.
Normes, mesure et traçabilité
Les traitements thermiques ne sont pas des pratiques artisanales. Ils obéissent à des standards métallurgiques stricts : les normes ISO, ASTM, ou des spécifications clients encore plus précises. Une pièce destinée à l'aéronautique peut avoir une feuille de route thermique prescrite au degré près, avec des temps de maintien définis à la minute.
Après le traitement, les propriétés sont mesurées. Des éprouvettes prélevées sur la pièce sont testées en traction, en dureté, en résilience. Les résultats sont enregistrés, tracés, conservés. Chaque pièce importante a son historique, son certificat de conformité.
La traçabilité, c'est aussi savoir qui a mené le traitement, dans quel four, quels gaz ont circulé si c'était un recuit en atmosphère contrôlée. Cette documentation apparaît anodine, mais elle devient précieuse si une pièce faille en service et qu'il faut comprendre pourquoi.
Choisir le bon traitement pour chaque application
Il n'existe pas de traitement thermique universel. Le choix dépend de l'alliage, de la géométrie de la pièce, de ses dimensions, et surtout des performances requises en service.
Une pièce d'usure modérée, qui ne subit pas de chocs, peut se contenter d'un simple recuit de détente. Une pièce structurelle soumise à des charges répétées aura besoin d'une trempe-revenu équilibrée. Une pièce d'alliage léger en aéronautique exigera un vieillissement artificiel finely tuned.
Les défauts initiaux de la pièce moulée jouent aussi un rôle. Une pièce avec peu de porosité et une géométrie simple supportera mieux une trempe agressive. Une pièce avec une géométrie complexe devra peut-être se contenter d'un recuit suivi d'une trempe moins violente, quitte à sacrifier un peu de performance pour éviter la fissuration.
En fin de compte, les traitements thermiques sont la clé pour transformer une pièce moulée brute, pleine de défauts, en une pièce performante, fiable et apte à accomplir sa mission pendant des années. Sans eux, la fonderie ne serait que la première étape d'un processus inachevé.