Fonderie de titane et superalliages : ce que la fusion sous vide impose comme contraintes et comme prix
Pourquoi le vide n'est pas une option mais une nécessité métallurgique
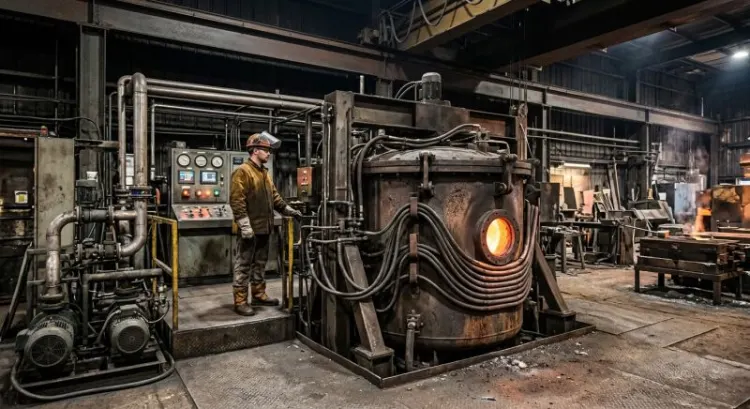
Il existe une croyance tenace chez certains acheteurs industriels : la fusion sous vide serait un raffinement, une sorte de surqualité que les fondeurs vendent cher parce qu'ils le peuvent. C'est faux. Radicalement faux. Sur le titane et les superalliages base nickel, le vide n'est pas un confort de procédé, c'est la condition d'existence de la pièce.
Comprendre pourquoi change complètement la lecture d'un devis.
L'affinité du titane pour l'oxygène, l'azote et l'hydrogène
Le titane liquide est un aspirateur chimique. À 1 700 °C, il capte l'oxygène de l'air, l'azote, l'hydrogène, et même le carbone d'un creuset graphite mal choisi. Cette avidité n'a pas d'équivalent parmi les métaux usuels de fonderie.
Le fer, lui, s'oxyde en surface et forme une croûte qu'on retire. L'aluminium s'oxyde aussi, mais son film d'alumine protège le bain. Le titane, non : l'oxygène qu'il capte ne reste pas en surface, il diffuse dans la masse et s'installe en solution solide interstitielle. Autrement dit, il devient un élément d'alliage non désiré, réparti dans tout le volume, impossible à retirer par un simple décapage.
Une fois que l'oxygène est entré, il est entré. On ne le fait pas ressortir.
Le seuil critique : quand quelques centaines de ppm d'oxygène font basculer la ductilité
Les spécifications aéronautiques sur un TA6V de grade 5 plafonnent l'oxygène autour de 2 000 ppm, souvent 1 300 ppm pour les grades ELI destinés au médical ou au cryogénique. Ces chiffres paraissent confortables. Ils ne le sont pas.
Entre 1 500 et 2 500 ppm, la limite d'élasticité grimpe, ce qui pourrait sembler une bonne nouvelle, sauf que l'allongement à rupture s'effondre en parallèle. On gagne en résistance ce qu'on perd en tolérance au défaut. Une pièce plus résistante mais fragile, sur une aube de turbine ou une tige fémorale, personne n'en veut.
Et l'écart entre une coulée conforme et une coulée refusée peut tenir à quelques centaines de ppm. Sur un lot de plusieurs dizaines de kilos, quelques centaines de ppm, c'est une poignée de grammes d'oxygène. Voilà le niveau de finesse auquel travaille cette filière.
Le cas des superalliages base nickel : aluminium et titane réactifs, éléments réfractaires ségrégeants
Les superalliages posent un problème différent, mais tout aussi contraignant. Un Inconel 718, un René 41, un CMSX contiennent de l'aluminium et du titane comme durcisseurs structuraux, précisément les deux éléments les plus avides d'oxygène du lot. Fondre à l'air revient à brûler ces éléments et à perdre le contrôle de la composition.
S'ajoutent les réfractaires : tungstène, molybdène, niobium, tantale, rhénium. Ces éléments lourds ségrègent lors de la solidification, formant des zones enrichies qu'on appelle freckles, taches sombres visibles en macrographie, véritables amorces de rupture. Le contrôle du bain sous vide et la maîtrise de la vitesse de solidification sont les seuls leviers contre ce phénomène.
Un mot sur l'azote, souvent oublié dans les discussions : il forme des nitrures de titane, particules dures, anguleuses, parfaites amorces de fissure en fatigue. Dans une aube tournante à 15 000 tours/minute, ce genre d'inclusion ne pardonne pas.
Ce qui se passe concrètement si l'on coule à l'air : alpha case, porosités, inclusions
Rendons la chose visuelle.
Une pièce en titane coulée sans protection développe une couche superficielle enrichie en oxygène, appelée alpha case. Elle est dure, fragile, cassante, et s'étend sur plusieurs dixièmes de millimètre. Elle se retire par décapage chimique ou usinage, avec la perte de cote qui va avec. Si on la laisse en place, elle fissure en service. Sans négociation possible.
À cela s'ajoutent les gaz dissous qui repartent en porosités lors de la solidification, les oxydes entraînés qui deviennent des inclusions, et une composition finale qui ne correspond plus à la nuance commandée.
Le vide n'ajoute donc pas de la valeur à une pièce qui existerait sans lui. Il permet à la pièce d'exister.
Les procédés de fusion sous vide et ce qui les sépare
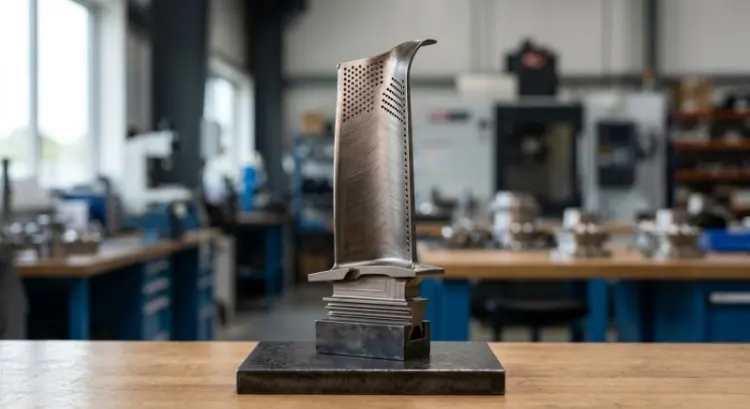
Un devis mentionne rarement le détail de la filière de fusion. Il devrait. Parce qu'entre une simple fusion VIM et une triple fusion VIM-VAR-VAR, l'écart de prix se compte en multiples, pas en pourcentages.
VIM (Vacuum Induction Melting) : le point d'entrée de l'élaboration propre
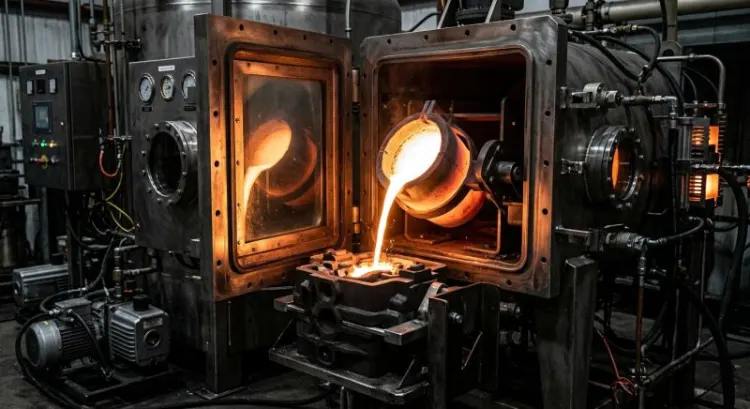
La fusion par induction sous vide est le point de départ. Charge dans un creuset céramique, chauffage par induction, atmosphère sous vide poussé ou argon. Le brassage électromagnétique homogénéise le bain, le vide dégaze, et on ajuste la composition en fin de fusion.
C'est le procédé standard pour les superalliages base nickel et base cobalt. Sur le titane, en revanche, le VIM classique pose problème : le creuset céramique réagit avec le métal liquide. D'où les creusets froids en cuivre refroidi, techniquement élégants, économiquement lourds.
Le VIM seul suffit pour beaucoup d'applications industrielles. Il ne suffit pas pour l'aéronautique de rotation.
VAR (Vacuum Arc Remelting) : la refusion à électrode consommable, standard du titane aéronautique
Le principe tient en une phrase : on fabrique un lingot, on le transforme en électrode, et on le refond goutte à goutte sous vide en le consommant par un arc électrique.
L'intérêt est double. La solidification est directionnelle et contrôlée, donc la ségrégation est minimisée. Et surtout, chaque goutte de métal passe individuellement par une zone à très haute température sous vide poussé, ce qui volatilise les impuretés résiduelles et fait remonter les inclusions.
Le titane aéronautique se fait en double VAR au minimum. Les pièces critiques passent en triple. Chaque passe, c'est un cycle de four complet : montée, fusion, refroidissement, contrôle. Chaque passe se paie.
EBM et PAM : faisceau d'électrons et plasma, arbitrage entre propreté et perte d'éléments volatils
La fusion par faisceau d'électrons (EBM) et la fusion plasma (PAM) travaillent différemment. Au lieu de refondre une électrode verticalement, on fait couler le métal sur une sole froide en le chauffant par un faisceau balayé.
L'EBM offre une propreté exceptionnelle, mais il travaille sous vide très poussé, ce qui pose un vrai souci : les éléments volatils s'évaporent. L'aluminium d'un TA6V part en fumée, littéralement, et il faut surdoser la charge pour compenser. Le calcul de compensation est un savoir-faire à part entière.
Le PAM, sous atmosphère d'argon partiel, limite cette évaporation. En contrepartie, sa capacité d'affinage est moindre.
Aucun des deux n'est meilleur dans l'absolu. Tout dépend de la nuance et du défaut qu'on cherche à éliminer en priorité.
Le four à sole froide (cold hearth) : séparation des inclusions HDI et LDI
Voilà le procédé qui répond à un cauchemar spécifique de la filière titane : les inclusions à haute densité (HDI, typiquement des fragments de carbure de tungstène venus d'un outil d'usinage) et à basse densité (LDI, les nitrures de titane, ces fameuses taches dures).
Dans un four à sole froide, le métal liquide parcourt un bassin. Les HDI, plus lourdes, se déposent au fond. Les LDI, plus légères, flottent et ont le temps de se dissoudre. Ce qui sort à l'autre extrémité est propre.
C'est la technologie qui a permis de recycler massivement les chutes de titane (le revert) sans compromettre la propreté du métal. Un point économique majeur, sur lequel on revient plus bas.
Les filières double et triple fusion : ce qu'exigent réellement les cahiers des charges aéro et médical
Résumons ce qui se pratique.
Une pièce industrielle courante peut se contenter d'une simple fusion. Une pièce structurale aéronautique demandera généralement une double fusion, souvent PAM ou VIM suivi d'un VAR. Une pièce rotative critique, disque de turbine, aube, arbre, exige la triple fusion, avec traçabilité complète du lingot.
Le médical implantable suit une logique voisine, avec ses propres référentiels et des exigences de propreté qui égalent celles de l'aéro.
Ce point mérite d'être posé clairement dans un cahier des charges. Beaucoup de dossiers arrivent chez le fondeur avec une nuance et une géométrie, mais sans indication sur la filière de fusion attendue. Le fondeur chiffre alors au plus probable, et l'écart de compréhension se révèle bien plus tard, quand la requalification coûte cher.
La chaîne de fabrication complète : là où se logent les coûts invisibles
La fusion n'est qu'une étape. Une pièce coulée sous vide traverse une chaîne longue, où chaque maillon ajoute du temps, du risque et de la valeur.
La matière première : éponge de titane, chutes revert, qualification des lots
Le titane primaire arrive sous forme d'éponge, issue du procédé Kroll, qui est en soi une usine chimique complète : chloration du rutile, réduction au magnésium, distillation sous vide. Le prix de l'éponge suit les cours de l'énergie et du magnésium, avec une volatilité qui n'a rien de théorique.
À côté, le revert, ces chutes de titane recyclées, coûte nettement moins cher. Mais il ne s'utilise pas librement : les cahiers des charges plafonnent son taux, exigent sa traçabilité, et imposent parfois qu'il provienne exclusivement de la production interne du fondeur. On ne mélange pas des copeaux d'origine inconnue dans un bain destiné à une aube de turbine.
La qualification d'un lot matière, avec analyse chimique complète et certificat, représente déjà un coût fixe non négligeable sur une petite série.
Le modèle cire perdue et le moule céramique : liants sans silice, faces réactives à l'yttrine ou au zircone
Sur une pièce en acier, un moule céramique classique à base de silice fait parfaitement l'affaire. Sur le titane, la silice est attaquée par le métal liquide, qui lui arrache son oxygène. Résultat : contamination de la surface et alpha case renforcée.
Il faut donc des faces de moule en matériaux quasi inertes : oxyde d'yttrium, zircone, parfois des solutions plus exotiques encore. Ces poudres coûtent plusieurs fois le prix des réfractaires standards, et leur mise en œuvre demande un savoir-faire spécifique sur la stabilité du barbotage, l'accrochage des couches, la cuisson.
Le modèle en cire lui-même, avec son outillage d'injection, constitue un investissement à part. Sur une pièce complexe avec noyaux céramiques, l'outillage seul peut représenter plusieurs dizaines de milliers d'euros avant la première pièce bonne.
La coulée centrifuge sous vide : pourquoi le remplissage devient un problème de physique
Le titane liquide a une caractéristique gênante : il se refroidit très vite au contact du moule et sa fluidité chute brutalement. Sur une pièce à parois minces ou à géométrie tortueuse, la gravité seule ne suffit pas à remplir l'empreinte avant que le métal ne fige.
D'où la coulée centrifuge, où le moule tourne pendant le remplissage pour forcer le métal jusqu'aux extrémités. La vitesse de rotation, le moment de son déclenchement, la température de préchauffage du moule : chacun de ces paramètres se règle par l'expérience et la simulation numérique, rarement du premier coup.
C'est ici que se joue une part importante du rebut sur les premières séries. Et c'est aussi pourquoi un fondeur qui connaît déjà une famille de pièces sera structurellement plus compétitif qu'un nouvel entrant.
La compaction isostatique à chaud (HIP) : une étape quasi systématique, pas un correctif
Le HIP consiste à placer la pièce dans une enceinte à haute pression (typiquement 100 à 200 MPa d'argon) portée à haute température, pendant plusieurs heures. Sous cet effet combiné, les microporosités internes se referment par fluage et se soudent.
Une erreur d'interprétation revient souvent : le HIP ne serait qu'un rattrapage pour compenser une coulée médiocre. Non. Sur les pièces critiques, il fait partie intégrante de la gamme définie dès la conception, parce qu'aucune coulée, même parfaitement maîtrisée, ne garantit l'absence totale de microretassures.
Le HIP se sous-traite le plus souvent, chez des acteurs peu nombreux, avec des cycles groupés. Cela signifie du délai, du transport, une immobilisation supplémentaire du lot. Sur une pièce urgente, c'est parfois le maillon qui commande le planning.
Une nuance qui a son importance : le HIP referme les porosités internes, pas celles qui débouchent en surface. Sur une pièce dont la porosité communique avec l'extérieur, le gaz sous pression entre au lieu de comprimer, et la porosité reste ouverte.
Traitements thermiques, décapage chimique, retrait de l'alpha case
Après le HIP viennent les traitements thermiques, sous vide ou sous atmosphère contrôlée, évidemment. Un traitement de mise en solution suivi d'un revenu, avec des rampes et des paliers spécifiés par la nuance et l'application. Un four de traitement thermique sous vide est un équipement à part entière, avec sa qualification, ses relevés de température et sa cartographie périodique.
Puis le décapage chimique, généralement au bain fluonitrique, pour retirer la couche superficielle contaminée. Opération délicate : trop peu de décapage laisse de l'alpha case, trop de décapage fait sortir la pièce de ses tolérances dimensionnelles. Et le bain lui-même est un consommable dangereux, avec un traitement des effluents réglementé et coûteux.
Usinage et parachèvement : usure d'outil, vitesses de coupe, rebut tardif
Le titane est un métal difficile à usiner, et l'expression est faible. Sa faible conductivité thermique concentre la chaleur dans l'arête de coupe au lieu de l'évacuer par le copeau. Son module élastique bas le fait vibrer et fléchir sous l'effort. Sa réactivité le fait adhérer à l'outil.
Concrètement : vitesses de coupe réduites, arrosage haute pression, plaquettes changées fréquemment, stratégies d'usinage adaptées. Le coût horaire d'un centre d'usinage travaillant du titane n'a rien à voir avec celui d'un centre travaillant de l'aluminium.
Et il y a le pire scénario, celui que tout le monde redoute : la pièce rebutée en fin de gamme. Une pièce qui a traversé la fusion, la coulée, le HIP, le traitement thermique, le décapage, puis quatre-vingts pour cent de son usinage, et qui casse ou révèle un défaut à ce moment-là. Toute la valeur ajoutée part avec elle.
C'est cette exposition tardive au rebut qui explique une bonne partie des marges de sécurité intégrées dans les prix.
Le contrôle qualité : le poste de coût que personne n'anticipe correctement
Combien pèse le contrôle dans le prix d'une pièce coulée sous vide ? Sur une pièce aéronautique critique, il n'est pas rare qu'il représente une part comparable à celle de la fabrication elle-même. Cette information surprend systématiquement les acheteurs qui découvrent la filière.
Radiographie, ressuage, tomographie : ce que chaque méthode voit et ne voit pas
Chaque méthode de contrôle non destructif a son domaine de compétence, et surtout ses angles morts.
La radiographie détecte les défauts volumiques, retassures, porosités, inclusions denses. Elle est peu sensible aux fissures planes orientées perpendiculairement au faisceau. Une fissure fine mal orientée peut lui échapper.
Le ressuage révèle les défauts débouchants en surface, avec une excellente sensibilité, mais ne dit rien de l'intérieur de la pièce. Il demande aussi un état de surface propre, ce qui suppose des opérations préalables.
La tomographie X, elle, reconstruit un volume complet et voit tout, ou presque. Elle est aussi lente, coûteuse, limitée en épaisseur traversable, et génère des volumes de données qu'il faut analyser. On la réserve aux qualifications, aux expertises et aux pièces à très forte valeur.
Les ultrasons complètent le tableau sur les pièces à géométrie favorable, avec une bonne sensibilité aux défauts plans.
Aucune méthode ne suffit seule. C'est la combinaison qui construit la confiance, et chaque contrôle ajouté est une ligne dans le devis.
Analyse chimique et traçabilité complète du lot fondeur
Chaque coulée fait l'objet d'analyses : composition par spectrométrie, dosage des interstitiels (oxygène, azote, hydrogène, carbone) par fusion réductrice ou combustion. Ces analyses sont réalisées sur des échantillons prélevés dans des conditions définies, avec des équipements étalonnés et une accréditation du laboratoire.
La traçabilité remonte de la pièce livrée jusqu'au lot d'éponge de titane, en passant par chaque refusion, chaque numéro de lingot, chaque cycle de four. Ce dossier accompagne la pièce pendant toute sa vie, et sa constitution représente un travail administratif réel, souvent porté par des ingénieurs qualité et non par des employés administratifs.
Les référentiels qui structurent le prix : AMS, ASTM F3001, NADCAP, EN 9100
Un fondeur travaillant pour l'aéronautique porte des certifications lourdes. EN 9100 pour le système qualité. NADCAP pour les procédés spéciaux, avec des audits d'une profondeur que peu d'autres référentiels atteignent. Les spécifications AMS pour les matériaux et procédés. ASTM F3001 et consorts pour le médical implantable.
Ces certifications ne sont pas des étiquettes. Elles imposent des ressources permanentes : personnel qualifié, équipements étalonnés, documentation vivante, audits réguliers, plans de surveillance. Elles se répercutent sur le taux horaire de l'atelier, et ce n'est pas négociable.
Comparer le prix d'un fondeur certifié NADCAP avec celui d'un fondeur généraliste revient à comparer deux offres qui ne portent pas sur le même produit.
Éprouvettes attenantes, pièces sacrificielles et premier article : le coût de la preuve
Sur beaucoup de spécifications, la caractérisation mécanique se fait sur des éprouvettes coulées en même temps que la pièce, dans la même grappe, avec la même histoire thermique. Ces éprouvettes sont du métal coulé, traité, usiné, puis détruit en traction, en fatigue, en résilience. Du métal payé mais jamais livré.
Sur les pièces les plus sensibles, on va jusqu'à sacrifier une pièce complète du lot pour la découper et l'analyser.
Et il y a le premier article, la fameuse FAI. Un dossier complet de validation, avec relevé exhaustif de toutes les cotes du plan, tous les rapports de contrôle, toute la traçabilité. Sur une pièce complexe, la constitution de ce dossier occupe plusieurs jours d'ingénieur. Ce coût est réel, il apparaît en développement, et il est parfois oublié dans les budgets initiaux.
Décomposer le prix d'une pièce coulée sous vide
Passons à la question qui intéresse tout le monde : où part l'argent ?
Ce que pèse réellement la matière dans le prix final (et pourquoi c'est rarement le poste dominant)
Voilà l'idée reçue la plus solide de toute la filière : le titane coûte cher, donc une pièce en titane coûte cher à cause de la matière.
Sur une pièce coulée sous vide en petite ou moyenne série, la matière représente rarement la part dominante du prix. Elle est significative, elle n'est pas déterminante. Le procédé, le contrôle, l'amortissement et le rebut pèsent bien davantage.
Ce qui a une conséquence pratique importante : négocier durement sur le cours du titane produit un effet marginal. Travailler sur la conception, le taux de rebut ou la taille de lot produit un effet bien plus large.
Amortissement du four, du moule et de l'outillage sur la taille de série
Un four VAR ou un ensemble de fusion sous vide représente un investissement de plusieurs millions d'euros, avec une maintenance lourde et une durée de vie qui se compte en décennies mais dont chaque heure d'utilisation doit être valorisée.
L'outillage de cire, les noyaux, les gabarits de contrôle constituent un second investissement, dédié à la pièce cette fois. Sur dix pièces, l'outillage écrase le prix unitaire. Sur mille, il devient une ligne parmi d'autres.
C'est mécanique et c'est sans surprise, mais cela mérite d'être posé au moment du chiffrage : une pièce à trois exemplaires n'a pas le même prix unitaire que la même pièce à trois cents, et l'écart n'est pas de dix pour cent.
Le taux de rebut comme variable de prix : effet sur le coût unitaire réel
Ce point est le plus déterminant, et le moins visible dans un devis.
Si un fondeur produit avec un rendement de 80 %, il doit lancer cinq pièces pour en livrer quatre. Le coût de la cinquième se répartit sur les quatre livrées. À 50 % de rendement, il en lance huit pour en livrer quatre.
Sur une pièce nouvelle, complexe, aux parois minces, un rendement de départ modeste n'a rien d'anormal. Il s'améliore avec l'expérience, les ajustements de gamme, la simulation. Mais cette courbe d'apprentissage a un coût, et quelqu'un le paie.
C'est précisément pourquoi un fondeur qui produit déjà une pièce voisine peut afficher un prix qu'un concurrent, aussi compétent soit-il, ne peut pas égaler sans prendre un risque.
Cycle de four, temps de pompage, immobilisation : le prix du temps sous vide
Un four sous vide ne se démarre pas comme un four à gaz. Il faut charger, fermer, pomper jusqu'au vide de travail, ce qui prend des heures. Puis fondre, couler, refroidir sous vide (impossible d'ouvrir sur du titane chaud), remettre à l'air, décharger, nettoyer.
Le cycle complet se compte en heures, parfois en dizaines d'heures selon la masse. Et pendant ce temps, l'équipement, qui vaut plusieurs millions, est mobilisé sur ce seul lot.
D'où une logique de regroupement : les fondeurs cherchent à remplir un cycle. Une pièce isolée qui occupe un four prévu pour une charge complète est facturée en conséquence. C'est un levier de négociation méconnu : accepter une fenêtre de livraison élargie permet parfois au fondeur de placer la pièce dans un cycle déjà planifié.
Énergie, argon, consommables creuset : les coûts récurrents sous-estimés
Les postes récurrents s'additionnent discrètement.
L'énergie, d'abord, avec des puissances installées considérables et une facture directement exposée aux prix de marché. L'argon de haute pureté ensuite, consommé en volume, dont le coût a connu ces dernières années des variations qui ont surpris plus d'un acheteur. Les creusets, dont la durée de vie se compte en nombre de coulées. Les pompes à vide et leur maintenance. Les bains de décapage et le traitement de leurs effluents. Les consommables de contrôle.
Aucun de ces postes n'est spectaculaire pris isolément. Ensemble, ils forment une base de coût incompressible qui explique pourquoi les prix de cette filière ne descendent pas en dessous d'un certain plancher, quelle que soit la pression commerciale.
Petites séries, prototypes, pièces unitaires : pourquoi la courbe de prix n'est pas linéaire
La courbe prix/quantité en fonderie sous vide n'est pas une droite descendante. Elle chute très fort sur les premières dizaines de pièces, puis s'aplatit.
Une pièce unitaire supporte à elle seule l'outillage, la mise au point, la qualification, un cycle de four dédié. Son prix peut atteindre plusieurs fois celui de la même pièce produite à cent exemplaires.
Un réflexe utile en phase de développement : si trois prototypes sont nécessaires, demander le prix pour cinq ou six. L'écart est souvent faible, et disposer de pièces de rechange évite un second lancement complet en cas d'incident d'essai. Ce genre d'arbitrage se prend en amont, pas après.
Ce que la conception peut faire pour maîtriser la facture
Une part importante du coût final se décide sur la planche à dessin, souvent par des ingénieurs qui n'ont jamais mis les pieds dans une fonderie sous vide. Ce n'est pas un reproche, c'est un constat.
Épaisseurs, congés, rapport surface/volume : le dessin conditionne le remplissage
Les épaisseurs faibles compliquent le remplissage. Les variations brutales d'épaisseur créent des points chauds où la retassure se concentre. Les angles vifs génèrent des concentrations de contrainte et des difficultés de démoulage de la cire.
Un rapport surface/volume élevé accélère le refroidissement du métal pendant le remplissage, ce qui rejoint le premier problème.
Rien de tout cela n'est propre au titane, mais le titane amplifie chaque difficulté, parce que sa fenêtre de coulabilité est étroite. Une géométrie qui passe en inox peut être injouable en titane.
Masselottage et alimentation : arbitrer entre rendement matière et sanité interne
Les masselottes alimentent la pièce en métal liquide pendant la solidification et compensent le retrait. Elles sont ensuite découpées et recyclées. Plus elles sont généreuses, meilleure est la sanité interne, mais plus la grappe consomme de métal et plus le travail de découpe s'alourdit.
Cet arbitrage se fait aujourd'hui par simulation numérique de remplissage et de solidification. Une simulation coûte du temps d'ingénieur, mais elle évite des itérations physiques dont chacune coûte un cycle de four complet. Le calcul est vite fait.
Tolérances et états de surface : distinguer l'exigence fonctionnelle de l'exigence de confort
Combien de plans portent des tolérances serrées sur des surfaces qui ne touchent rien ? Beaucoup. Vraiment beaucoup.
Chaque tolérance serrée sur une pièce de fonderie se traduit soit par une opération d'usinage supplémentaire, soit par un tri, soit par un rebut. Chaque exigence d'état de surface se traduit par du parachèvement manuel, poste coûteux et difficile à automatiser sur les géométries complexes.
Une relecture critique du plan, en distinguant ce qui est fonctionnel de ce qui a été repris par habitude d'un plan antérieur, produit régulièrement des économies substantielles sans toucher à la performance de la pièce.
Le dialogue précoce avec le fondeur : là où se gagnent 20 à 40 % du coût
Le schéma classique consiste à figer la conception puis à consulter. C'est le meilleur moyen de payer le prix fort.
Faire intervenir le fondeur pendant la conception change la donne. Il verra immédiatement les points qui vont poser problème au remplissage, les zones où il faudra une masselotte encombrante, les géométries qui vont générer du rebut. Un congé modifié, une épaisseur harmonisée, un angle de dépouille ajouté : des changements souvent sans impact fonctionnel, avec un effet considérable sur le rendement.
Cette approche suppose une relation de confiance et un peu de temps en amont. Les gains observés dans ce type de démarche sont d'un ordre de grandeur qui justifie largement l'effort.
Coulée sous vide, forgeage ou fabrication additive : arbitrer sur le bon critère
La question revient dans tous les projets. Elle est souvent mal posée, parce qu'elle se réduit à une comparaison de prix pièce, alors que les trois procédés ne se comparent pas sur ce seul terrain.
Les seuils de série qui font basculer d'une technologie à l'autre
La fabrication additive n'a pas d'outillage, ce qui la rend imbattable sur l'unité et les très petites quantités. Mais son temps machine par pièce ne diminue pas avec la quantité : cent pièces coûtent cent fois une pièce, à peu de chose près.
La fonderie porte un outillage lourd au départ, puis son coût unitaire décroît nettement. Le forgeage porte un outillage encore plus lourd, avec un coût unitaire encore plus bas en grande série.
Les courbes se croisent. Où exactement ? Cela dépend de la pièce, de sa taille, de sa complexité. Mais la logique est constante, et poser la question du volume prévisionnel avant de choisir le procédé évite bien des reconversions coûteuses en cours de programme.
Propriétés mécaniques comparées : ce que la fonderie concède, ce qu'elle apporte
Soyons honnêtes sur les compromis.
Une pièce forgée présente un corroyage, un fibrage orienté qui lui confère des propriétés en fatigue supérieures dans le sens des fibres. La fonderie ne reproduit pas cela. Sa structure est celle de la solidification, avec des grains plus grossiers.
En contrepartie, la fonderie produit des propriétés isotropes, homogènes dans toutes les directions, ce qui est un avantage réel sur les pièces sollicitées de façon complexe. Et le HIP réduit fortement l'écart en éliminant les porosités qui pénalisaient historiquement les pièces coulées en fatigue.
Quant à la fabrication additive, ses propriétés dépendent fortement de l'orientation de construction et de la qualité du post-traitement. Elle a beaucoup progressé, elle demande encore une caractérisation soignée.
Buy-to-fly ratio : l'argument matière qui renverse souvent la comparaison
Voilà l'indicateur qui manque dans la plupart des comparaisons de devis, et qui change parfois complètement la conclusion.
Le buy-to-fly ratio, c'est la masse de matière achetée rapportée à la masse de la pièce finie. Sur une pièce usinée dans la masse à partir d'un bloc forgé, ce ratio peut atteindre des valeurs impressionnantes : dix, quinze, davantage sur certaines pièces structurales. Autrement dit, on achète dix kilos de titane pour en livrer un, et les neuf autres partent en copeaux.
La fonderie, en produisant une forme proche du définitif, fait chuter ce ratio à des valeurs bien plus modestes. Sur une matière à ce niveau de prix, l'écart devient considérable.
Et ce n'est pas seulement une question de matière : les neuf kilos de copeaux, il faut aussi les usiner, donc payer des heures machine, des outils, et gérer leur recyclage.
Comparer les prix pièce sans regarder ce ratio conduit régulièrement à la mauvaise décision.
Le cas des géométries que seule la fonderie sait produire
Il existe enfin des pièces où la question ne se pose pas. Canaux internes complexes, cavités fermées, parois minces enveloppantes, formes issues d'une optimisation topologique : certaines géométries ne s'usinent pas, tout simplement, parce qu'aucun outil ne peut atteindre la zone à enlever.
La fonderie cire perdue, avec ses noyaux céramiques solubles, produit ces formes. La fabrication additive aussi, dans certains cas, avec ses propres contraintes de supports et d'évacuation de poudre. Le forgeage, non.
Quand la géométrie commande, l'arbitrage économique passe au second plan.
Délais, capacités et dépendances de la filière
Un dernier volet, souvent découvert trop tard dans les projets : la disponibilité.
Un marché de capacités rares : peu d'acteurs, carnets longs, qualifications lentes
Le nombre de fondeurs capables de couler du titane sous vide avec les qualifications aéronautiques se compte, à l'échelle mondiale, en dizaines. Pas en centaines.
Cette concentration a des conséquences directes. Les carnets de commandes sont longs. Les capacités sont réservées par les grands donneurs d'ordre sur des horizons pluriannuels. Un nouvel entrant sur le marché arrive derrière une file d'attente déjà constituée.
Les délais annoncés dans cette filière ne sont pas des délais commerciaux négociables à la marge. Ils reflètent une contrainte physique de capacité.
Et créer de la capacité prend des années : investissement lourd, mise au point du procédé, puis qualification chez les clients, elle-même longue. La filière ne s'élargit pas au rythme de la demande.
Volatilité du titane et des éléments d'alliage : indexation et clauses de révision
Les cours du titane, du nickel, du cobalt et surtout des réfractaires connaissent une volatilité que les acheteurs habitués aux aciers standards trouvent parfois déroutante. Le rhénium, présent en faible quantité dans certains superalliages monocristallins, a une histoire de prix particulièrement mouvementée.
D'où des clauses d'indexation dans les contrats longs, ou des validités de prix courtes sur les devis. Un devis de fonderie sous vide dont le prix est ferme pour douze mois sans clause de révision mérite une lecture attentive : soit le fondeur a couvert son risque, soit il l'a intégré dans son prix, soit il ne l'a pas vu.
Le coût de la requalification en cas de changement de fondeur
Point stratégique, souvent sous-estimé au moment du choix initial.
Changer de fondeur sur une pièce qualifiée n'est pas une opération commerciale, c'est un projet technique. Nouvel outillage, nouvelle mise au point de gamme, nouveau premier article, souvent nouvelle campagne de caractérisation mécanique, parfois nouvelle qualification auprès de l'autorité ou du client final.
Le coût et le délai de cette opération peuvent dépasser plusieurs années d'économies sur le prix unitaire. Ce qui signifie qu'un écart de prix de quelques pourcents entre deux fournisseurs qualifiés n'est pas un motif de bascule rationnel.
Cela dit, la dépendance à un fournisseur unique porte son propre risque, et les événements des dernières années l'ont rappelé à beaucoup d'industriels. L'arbitrage entre coût de la double source et risque de la source unique se pose au niveau du programme, pas au niveau de la pièce.
Grille de lecture pour évaluer un devis de fonderie sous vide
Terminons par du concret, utilisable dès la prochaine consultation.
Les questions à poser avant de comparer deux offres
Quelle est la filière de fusion retenue, simple, double ou triple, et par quels procédés ? Quel taux de revert est prévu et avec quelle origine ? Quelle est la gamme de contrôle non destructif, et selon quelle spécification, avec quels critères d'acceptation ? Le HIP est-il inclus, et à quels paramètres ? Quel est le périmètre exact de la livraison : brut de fonderie, décapé, usiné partiellement, fini ?
Quelles certifications sont détenues, et surtout, sont-elles à jour et couvrent-elles bien les procédés concernés ? La FAI est-elle incluse dans le prix ou facturée à part ? Quelle est la validité du prix et quelles clauses de révision matière s'appliquent ?
Deux offres qui ne répondent pas identiquement à ces questions ne sont pas comparables, même si elles portent le même numéro de plan.
Les postes à faire expliciter systématiquement
L'outillage doit apparaître séparément, avec sa propriété clairement établie : qui en est propriétaire, où est-il stocké, que devient-il en fin de contrat ? Les frais de développement et de mise au point doivent être identifiés distinctement du prix série. Le contrôle doit être détaillé opération par opération. Les éprouvettes et pièces sacrificielles doivent apparaître.
Un devis global sur une seule ligne, sans décomposition, sur une pièce de cette complexité, n'est pas un devis exploitable. Il empêche toute discussion technique sur les leviers d'optimisation.
Les signaux d'un chiffrage sous-évalué
Quelques indices doivent alerter.
Un prix nettement en dessous du marché sans explication technique. Un délai annoncé bien plus court que celui des autres consultés, dans une filière où les capacités sont saturées. Un devis silencieux sur le taux de rebut prévisionnel et sur la mise au point. Une absence de questions du fondeur sur les points difficiles du plan, ce qui suggère souvent qu'il ne les a pas identifiés.
Ce dernier signal est peut-être le plus fiable. Un fondeur expérimenté qui reçoit un plan de pièce complexe pose des questions. S'il n'en pose aucune, deux explications possibles : il connaît déjà parfaitement ce type de pièce, ou il n'a pas mesuré ce qui l'attend.
Dans le second cas, l'écart se rattrapera plus tard, en avenants, en retards ou en litiges. Rarement en faveur du client.
Conclusion : le prix du vide est le prix de la fiabilité
Reprenons le fil.
La fusion sous vide n'est pas un procédé haut de gamme choisi par confort. C'est la seule voie qui permette d'obtenir un titane ou un superalliage dont la composition, la propreté et les propriétés mécaniques soient maîtrisées et prouvées. Tout ce qui l'entoure, les moules inertes, le HIP, les contrôles, les certifications, la traçabilité, découle de cette contrainte de départ.
Le prix d'une pièce coulée sous vide n'est donc pas le prix d'un morceau de métal mis en forme. C'est le prix d'un ensemble : une pièce, plus la démonstration documentée qu'elle est conforme, plus la capacité à reproduire cette conformité de façon stable.
Cette démonstration a un coût. Elle a surtout une valeur, et cette valeur se mesure au moment où la pièce est sollicitée en service, dans une turbine, dans un corps humain, dans un lanceur.
Pour l'acheteur ou le concepteur, la conclusion pratique tient en peu de mots : les leviers d'économie ne sont pas là où on les cherche spontanément. Ils sont dans la conception, dans le dialogue en amont, dans le dimensionnement des séries et dans une définition rigoureuse du besoin réel. Chercher à gratter sur le procédé ou sur les contrôles revient à déplacer le risque, pas à supprimer le coût.
Et dans cette filière, le risque déplacé finit toujours par revenir. Généralement plus cher.