Fonderie de zamak : quand privilégier cet alliage zinc pour vos pièces moulées
Le zamak en deux minutes : composition, familles et propriétés réelles
Il y a des alliages dont personne ne parle en dehors des ateliers, et le zamak en fait partie. Pourtant, si vous ouvrez une porte ce matin, si vous avez bouclé une ceinture, si vous avez branché un connecteur sous le capot de votre voiture, vous avez très probablement touché du zamak sans le savoir. Cet alliage de zinc discret est partout. Et il reste, encore aujourd'hui, l'un des plus mal compris des bureaux d'études.
La confusion vient souvent d'un raccourci : « le zinc, c'est mou, c'est bas de gamme ». Faux. Un zamak 5 correctement coulé affiche une résistance à la traction supérieure à celle de nombreux aluminiums de fonderie. Le problème n'est pas la matière. C'est le fait qu'on la choisit parfois pour de mauvaises raisons, ou qu'on l'écarte pour de mauvaises raisons aussi.
Ce que contient un zamak (Zn-Al-Mg-Cu) et pourquoi chaque élément compte
Le nom lui-même raconte la recette. Zamak est un acronyme allemand : Zink, Aluminium, MAgnesium, Kupfer (cuivre). Quatre éléments, quatre rôles bien distincts.
Le zinc constitue la base, entre 92 et 96 % selon les nuances. C'est lui qui donne la fluidité exceptionnelle et le point de fusion bas.
L'aluminium, autour de 4 %, apporte la résistance mécanique et améliore la coulabilité. Sans lui, le zinc pur serait inutilisable en fonderie sous pression : il attaquerait le moule en acier. L'aluminium forme une barrière protectrice à l'interface. C'est un détail technique, mais c'est ce détail qui rend le procédé économiquement viable.
Le magnésium, en quantité infime (0,02 à 0,06 %), joue un rôle démesuré par rapport à sa proportion. Il neutralise les impuretés résiduelles et bloque la corrosion intergranulaire. Un zamak sans magnésium finit par se désagréger de l'intérieur. On y revient plus loin, parce que c'est un point critique.
Le cuivre, enfin, dose la dureté et la résistance à l'usure. C'est lui qui différencie principalement les nuances entre elles : le zamak 3 n'en contient pratiquement pas, le zamak 2 en compte jusqu'à 3 %.
Zamak 2, 3, 5, 8 : le tableau de choix qui évite l'erreur de nuance
Quatre nuances principales circulent en Europe, et neuf fois sur dix, deux d'entre elles suffisent.
Zamak 3 : la référence mondiale, environ 70 % de la production. Sans cuivre, excellente stabilité dimensionnelle dans le temps, finition de surface irréprochable. C'est le choix par défaut pour tout ce qui est décoratif ou galvanisé.
Zamak 5 : le zamak 3 avec 1 % de cuivre en plus. Environ 10 % de résistance et de dureté supplémentaires, au prix d'une légère baisse de ductilité. Très répandu en Europe, notamment en quincaillerie mécanique.
Zamak 2 : 3 % de cuivre. Le plus dur, le plus résistant de la famille, avec une bonne tenue à l'usure. Il vieillit toutefois moins bien : sa résistance diminue légèrement au fil des années et le retrait dimensionnel est plus marqué. Réservé aux pièces mécaniques sollicitées.
Zamak 8 : plus riche en aluminium (8 %), il se rapproche des alliages ZA. Bonne alternative quand on cherche un compromis entre zamak classique et ZA-8, notamment pour les pièces devant supporter des charges plus élevées.
Une règle simple pour trancher : pièce décorative ou chromée, zamak 3. Pièce fonctionnelle avec sollicitation mécanique, zamak 5. Pièce d'usure ou effort important, zamak 2 ou 8. Cette grille couvre l'immense majorité des cas.
Les chiffres qui décident : 380-420 MPa de résistance, 385 °C de fusion, densité 6,6
Trois valeurs à retenir, parce qu'elles conditionnent tout le reste.
La résistance à la traction se situe entre 280 et 330 MPa pour le zamak 3, et grimpe à 330-360 MPa pour le zamak 5. Certaines nuances et conditions de coulée poussent jusqu'à 380-420 MPa. À titre de comparaison, un AlSi9Cu3 de fonderie plafonne autour de 240-310 MPa. Le zinc n'est pas le parent pauvre qu'on imagine.
La température de fusion tourne autour de 385 °C. C'est bas. Très bas. Un aluminium de fonderie fond vers 580-660 °C, un laiton vers 900 °C. Cette différence de 200 à 500 degrés explique à elle seule la moitié des avantages économiques du zamak.
La densité atteint 6,6 g/cm³. C'est le point faible affiché, et il faut le regarder en face : le zamak pèse environ 2,4 fois plus qu'un aluminium à 2,7 g/cm³. Sur une pièce de 50 grammes, ça ne change rien. Sur une pièce d'un kilo dans un véhicule, ça devient un sujet.
Ajoutons la dureté Brinell (82 à 100 HB selon la nuance) et le module d'élasticité (environ 96 GPa), et le portrait mécanique est complet.
ZA-8, ZA-12, ZA-27 : les alliages zinc-aluminium hors zamak, et quand y basculer
Au-delà de la famille zamak, il existe les alliages ZA, plus riches en aluminium. Le chiffre indique le pourcentage : ZA-8 (8 % d'Al), ZA-12 (11 %), ZA-27 (27 %).
Plus le taux d'aluminium monte, plus la résistance mécanique et la dureté augmentent, et plus la densité diminue. Le ZA-27 descend à 5,0 g/cm³ et affiche des résistances de 400 à 440 MPa. Séduisant sur le papier.
Le revers ? Le point de fusion remonte (jusqu'à 490 °C pour le ZA-27), ce qui interdit la chambre chaude et impose la chambre froide ou la coulée en coquille. On perd donc une partie de l'avantage économique. Le ZA-8 reste le seul à pouvoir être coulé en chambre chaude, ce qui en fait le compromis le plus fréquent quand le zamak classique manque de nerf.
En pratique : on bascule vers ZA quand la charge mécanique dépasse ce que le zamak 5 encaisse, ou quand on cherche des propriétés de palier lisse (le ZA-12 et le ZA-27 remplacent avantageusement le bronze dans certaines applications de frottement).
Pourquoi le zamak coule mieux que tous les autres alliages
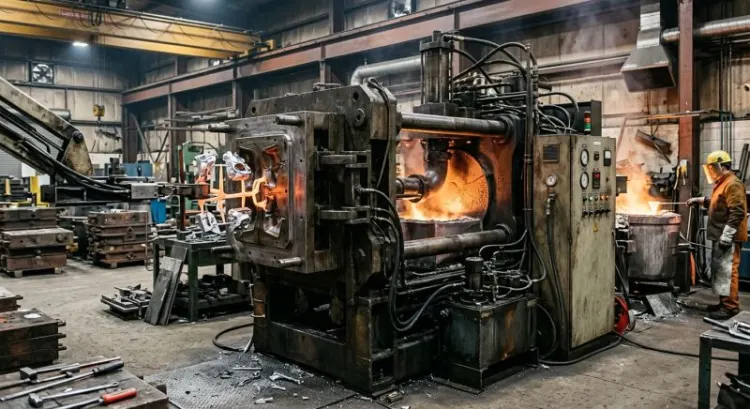
C'est ici que tout se joue. Le zamak n'est pas choisi pour ses propriétés mécaniques, même si elles sont honorables. Il est choisi parce qu'il coule mieux que n'importe quel autre métal industriel. Et cette qualité de coulée se transforme directement en euros sur le prix de la pièce.
Une température de fusion basse qui change toute l'économie du procédé
385 °C. Reprenons ce chiffre et déroulons ses conséquences, parce qu'elles s'enchaînent en cascade.
Moins de température, c'est d'abord moins d'énergie consommée pour maintenir le bain de fusion. Sur une production continue en trois-huit, la facture électrique n'est pas anecdotique.
Moins de température, c'est aussi moins de choc thermique sur le moule à chaque cycle. Un moule à aluminium subit un écart de plusieurs centaines de degrés à chaque injection, ce qui provoque des microfissures de fatigue thermique, ces réseaux de craquelures qui finissent par se marquer sur les pièces. Le zamak épargne largement cet effet.
Moins de température, enfin, c'est un refroidissement plus rapide et donc un cycle plus court. Tout se tient.
Chambre chaude vs chambre froide : l'avantage structurel du zinc sur l'aluminium
Voilà le point technique le plus déterminant, et curieusement le moins connu des acheteurs.
En chambre froide (procédé imposé à l'aluminium), le métal fondu est puisé dans un four séparé, versé à la louche dans un conteneur, puis poussé par un piston. Chaque cycle implique un transfert manuel ou robotisé. Comptez 30 à 60 secondes par cycle sur une pièce moyenne.
En chambre chaude (possible avec le zinc grâce à sa basse température), le système d'injection baigne en permanence dans le métal liquide. Un col de cygne aspire l'alliage et l'injecte directement. Aucun transfert. Le cycle tombe à 3 à 15 secondes selon la pièce.
Faites le calcul sur une série de 200 000 pièces. À 8 secondes de cycle contre 45, on ne parle plus du même monde industriel. C'est là que le zamak écrase la concurrence, et c'est pour cette raison qu'il reste roi sur les grandes séries de petites pièces.
Parois de 0,5 mm, tolérances au centième : ce que la fluidité du zamak autorise
Le zamak liquide se comporte presque comme de l'eau dans les canaux d'alimentation. Il remplit des sections que l'aluminium n'atteindrait jamais avant de figer.
Concrètement, on descend couramment à 0,5 mm d'épaisseur de paroi, et certaines pièces techniques poussent jusqu'à 0,3 mm sur des zones localisées. L'aluminium sous pression peine en dessous de 1,2 mm.
Les tolérances suivent la même logique. Sur une cote de 25 mm dans le même demi-moule, on tient couramment ±0,05 mm, parfois mieux. Les détails fins, gravures, textures, logos moulés dans la masse, ressortent avec une netteté que peu de procédés égalent.
Ça a une conséquence directe sur le budget : moins de reprises d'usinage, parfois aucune. Et une opération d'usinage supprimée, c'est souvent plus d'économie que le gain de matière qu'aurait apporté un autre alliage.
Des moules qui tiennent 500 000 à 1 000 000 de cycles au lieu de 100 000
Un moule de fonderie sous pression coûte cher. Selon la complexité et le nombre d'empreintes, comptez de quelques milliers à plusieurs dizaines de milliers d'euros. Sa durée de vie devient donc un paramètre central du prix pièce.
Un moule aluminium fatigue vite. Entre 80 000 et 150 000 cycles, il faut envisager une réfection, voire un remplacement. Le même moule en production zamak encaisse fréquemment 500 000 cycles, et dépasse le million sur des géométries simples.
Divisez le coût d'outillage par un facteur cinq à dix sur la durée de vie du produit. Le calcul change de nature. C'est un argument qu'on oublie systématiquement dans les comparatifs rapides, alors qu'il pèse lourd sur les séries longues.
Cadences, refroidissement, temps de cycle : l'impact réel sur le coût pièce
Récapitulons ce que ça donne sur une pièce type de quincaillerie, disons 40 grammes, moule à 4 empreintes.
En zamak, cycle de 10 secondes, soit 4 pièces toutes les 10 secondes, soit environ 1 440 pièces à l'heure. En aluminium sur la même géométrie, cycle de 40 secondes, soit 360 pièces à l'heure.
Le poste main-d'œuvre et amortissement machine est divisé par quatre. Et cela avant même de parler du gain sur la finition et sur la durée de vie du moule.
Voilà pourquoi, sur les petites pièces en grande série, le zamak reste imbattable, malgré une matière plus chère au kilo et plus lourde.
Zamak ou aluminium : trancher sur des critères objectifs
C'est l'arbitrage le plus fréquent en bureau d'études, et celui qui génère le plus de décisions à l'instinct. « L'alu, c'est plus léger, plus noble. » Peut-être. Mais est-ce le bon critère pour votre pièce ?
Le match densité contre coût outillage : quand 6,6 g/cm³ n'est pas rédhibitoire
La question du poids doit être posée en valeur absolue, pas en pourcentage.
Une poignée de meuble de 35 grammes en zamak pèserait 14 grammes en aluminium. Différence : 21 grammes. Sur un tiroir de cuisine, personne ne le sentira, et beaucoup de designers considèrent même que le poids du zamak ajoute une perception de qualité. Un bouchon de parfum trop léger, c'est un bouchon qui fait cheap.
Une pièce de structure de 800 grammes sous capot moteur, en revanche, représente 470 grammes d'écart. Multipliez par le nombre de pièces sur le véhicule, ajoutez la contrainte CAFE sur les émissions constructeur, et l'arbitrage bascule.
La règle empirique tient en une phrase : en dessous de 150 à 200 grammes, la densité est rarement décisive. Au-delà, elle entre sérieusement dans l'équation.
Résistance mécanique, dureté, tenue au fluage : qui gagne sur quel critère
Sur la résistance à la traction brute, le zamak 5 (330-360 MPa) devance la plupart des aluminiums de fonderie sous pression (240-310 MPa). Point pour le zinc.
Sur la résistance spécifique (résistance rapportée à la masse), l'aluminium l'emporte largement. Point pour l'alu.
Sur la dureté superficielle, le zamak 2 tient bien, mais un aluminium anodisé dur reste supérieur. Point pour l'alu.
Sur la tenue au fluage, l'aluminium gagne sans discussion. C'est le talon d'Achille du zinc, et on y consacre une section entière plus loin.
Sur la résistance à l'impact, en revanche, le zamak encaisse mieux : sa ductilité lui permet d'absorber un choc là où l'aluminium de fonderie casse net. Point pour le zinc, et un point qu'on oublie souvent.
Précision dimensionnelle et reprises d'usinage : le poste caché qui inverse le calcul
Ce paragraphe mérite d'être lu deux fois, parce qu'il contient le vrai piège des comparatifs.
Quand un acheteur compare zamak et aluminium, il compare généralement le prix de la pièce brute de fonderie. Or une pièce n'est jamais livrée brute.
Un carter aluminium sortira du moule avec des tolérances de ±0,15 mm sur les cotes fonctionnelles, ce qui imposera un surfaçage, deux alésages et un taraudage. Trois opérations, un montage d'usinage, un contrôle intermédiaire.
La même pièce en zamak sortira à ±0,05 mm, avec les filetages moulés directement. Zéro reprise, ou une seule opération légère.
Sur des séries importantes, cet écart d'usinage représente fréquemment 30 à 50 % du coût final de la pièce. Il arrive régulièrement qu'une pièce zamak plus chère en matière première ressorte moins chère une fois finie. Combien de dossiers ont été tranchés sur le mauvais chiffre ?
Le seuil de bascule : à partir de quel volume et de quelle masse l'alu redevient pertinent
Quelques repères pratiques, à ajuster selon les cas.
L'aluminium redevient le bon choix quand la masse dépasse 300 à 500 grammes et que l'application est embarquée (automobile, aéronautique, portatif).
Il s'impose également dès que la température de service dépasse 120 °C en continu, ou que la pièce subit une charge permanente sur plusieurs années.
Il devient pertinent sur les très petites séries avec géométrie simple, où l'on peut passer par de l'usinage dans la masse ou de la fonderie sable sans investir dans un moule.
Inversement, le zamak garde l'avantage sur les séries supérieures à 20 000 ou 30 000 pièces annuelles, avec des masses unitaires modérées et des exigences de détail élevées.
Cas concrets d'arbitrage : quincaillerie, connectique, pièces sous capot
En quincaillerie, le débat n'existe quasiment pas : béquilles, rosaces, ferrures, tout part en zamak. Masse faible, aspect chromé, grande série, détails fins. Le cahier des charges est écrit pour lui.
En connectique, l'arbitrage se joue sur le blindage électromagnétique et la précision des interfaces. Le zamak coche les deux cases. On le trouve massivement sur les corps de connecteurs industriels et les capots de connecteurs D-Sub.
Sous capot moteur, la température tranche. Zone tiède (moins de 100 °C), le zamak passe. Zone chaude à proximité du moteur ou de l'échappement, il n'y a pas de débat : aluminium.
Dans l'habitacle automobile, en revanche, le zamak est omniprésent : mécanismes de siège, glissières, poignées intérieures, supports de rétroviseur. Température maîtrisée, exigence de précision, volumes énormes.
Zamak face au plastique injecté, au laiton et au zinc fritté
Contre le plastique technique : tenue thermique, blindage CEM, perception de qualité
Le plastique injecté reste moins cher au kilo, plus léger, et son outillage coûte moins. Sur le papier, il devrait avoir remplacé le zamak depuis longtemps. Ce n'est pas arrivé, et pour de bonnes raisons.
Le zamak conduit l'électricité et assure un blindage électromagnétique naturel. Un boîtier plastique doit être métallisé pour offrir la même protection, ce qui ajoute une opération et un coût. En radiofréquence, en télécom, en instrumentation, l'argument est souvent rédhibitoire.
Le zamak dissipe la chaleur. Un composant électronique dans un boîtier zamak évacue ses calories par conduction, ce qu'un ABS ne fera jamais.
Le zamak encaisse mieux les filetages sollicités. Un insert taraudé dans du plastique finit par s'arracher. Un taraudage direct dans le zamak tient.
Et puis il y a la perception. La masse, la fraîcheur au toucher, le son mat quand on le pose. En luxe, en cosmétique, en équipement haut de gamme, cette sensation vaut de l'argent. Un bouchon de flacon en zamak chromé et un bouchon en ABS métallisé n'appartiennent pas à la même catégorie de produit, même si la photo est identique.
Contre le laiton et le bronze : coût matière, usinabilité, disponibilité
Le laiton reste le matériau historique de la robinetterie et de la serrurerie haut de gamme. Il conserve des atouts réels : tenue à la corrosion, usinabilité exceptionnelle, aspect doré naturel.
Mais son prix matière est nettement supérieur, sa densité atteint 8,5 g/cm³, et sa mise en forme passe par le décolletage ou l'estampage, procédés bien plus lents que l'injection sous pression.
Pour une pièce de forme complexe produite en grande série, le zamak laitonné en finition offre l'aspect du laiton à une fraction du coût. Le compromis est tellement favorable qu'il a redessiné des pans entiers de la quincaillerie décorative depuis les années 1970.
Le laiton garde toutefois deux territoires : le contact permanent avec l'eau (le zamak n'aime pas l'immersion prolongée) et les pièces où la matière elle-même doit être visible et durable sans revêtement.
Contre le MIM et la fonderie sable : la question du volume et de la géométrie
Le MIM (moulage par injection de métal) produit des pièces en acier ou inox avec la liberté géométrique de l'injection plastique. Il gagne dès qu'il faut de l'acier, de l'inox, ou une tenue à la température très élevée. Il perd sur le coût unitaire pour les pièces au-delà de quelques dizaines de grammes, et sur le délai de développement.
La fonderie sable ne demande pas de moule métallique coûteux, ce qui la rend imbattable en petite série et sur les pièces volumineuses. Elle ne rivalise pas sur la précision, l'état de surface ou la finesse de paroi. On ne coule pas une paroi de 1 mm en sable.
La ligne de partage est finalement assez nette : petites pièces, grandes séries, détails fins et finition soignée, le zamak. Grosses pièces, petites séries, ou contraintes matière incompatibles, on regarde ailleurs.
Les applications où le zamak s'impose vraiment
Quincaillerie et serrurerie : béquilles, cylindres, ferrures, poignées
C'est le berceau historique et ça n'a pas bougé. Une béquille de porte moderne combine une forme ergonomique complexe, un besoin de masse perçue, une finition chromée ou laquée impeccable et des volumes de production considérables.
Les corps de cylindres, les gâches, les crémones, les charnières invisibles, les ferrures de meuble : la liste est longue. Le secteur consomme du zamak par milliers de tonnes chaque année en Europe.
Ce qui frappe, dans ce secteur, c'est la longévité des moules. Certains outillages de ferrures tournent depuis quinze ou vingt ans sans intervention majeure. Ça ne se voit nulle part ailleurs.
Automobile : équipements intérieurs, connecteurs, mécanismes de siège, boîtiers
L'automobile est le premier consommateur mondial de zamak, ce qui surprend souvent, tant on associe ce secteur à l'aluminium et à l'allègement.
La raison tient à l'habitacle. Mécanismes de réglage de siège, glissières, poignées de porte intérieures, supports d'écran, corps de serrure de portière, boîtiers de connecteurs, verrous de coffre. Autant de pièces où la précision compte davantage que le gramme, et où les volumes se comptent en millions.
La certification IATF 16949 est incontournable sur ces marchés. Un fondeur qui ne la détient pas ne rentrera pas dans un cahier des charges constructeur, quelle que soit la qualité de ses pièces.
Électronique et télécoms : boîtiers blindés, dissipation, radiofréquence
Ici, le zamak est choisi pour ses propriétés physiques, pas pour son prix.
Un boîtier zamak forme une cage de Faraday naturelle. Il protège les circuits sensibles des perturbations extérieures et empêche l'équipement d'émettre des parasites. Pour une conformité CEM, c'est une solution directe et fiable.
La conductivité thermique (environ 113 W/m·K) permet en outre d'évacuer la chaleur des composants. Certains boîtiers intègrent directement les ailettes de dissipation dans la géométrie moulée. Une seule pièce, deux fonctions.
On retrouve donc le zamak sur les connecteurs industriels, les boîtiers de capteurs, les antennes, les équipements réseau, les modules de radiocommunication.
Décoration, luxe et packaging : bouchons de parfum, boucles, accessoires maroquinerie
Le secteur du luxe a fait du zamak un matériau de prédilection, sans jamais le mettre en avant dans sa communication. Rien d'étonnant : on vend une émotion, pas un alliage de zinc.
Un bouchon de flacon de parfum doit avoir une masse précise, un centre de gravité étudié, une finition parfaite et une capacité à recevoir des décors complexes. Le zamak coche toutes les cases et permet des séries de plusieurs centaines de milliers d'unités avec une régularité d'aspect que rien d'autre n'offre à ce prix.
Idem pour les boucles de ceinture, les fermoirs de maroquinerie, les logos rapportés, les curseurs de fermeture éclair, les capsules de spiritueux. Là où la matière doit se faire oublier au profit de la finition, le zamak est le support idéal.
Électroménager, outillage, jouet : les volumes où le zamak reste imbattable
Poignées de four, boutons de commande, mécanismes de lave-linge, corps de robots ménagers : l'électroménager consomme beaucoup de zamak, notamment pour les pièces devant supporter une chaleur modérée et un usage répété.
En outillage, on trouve des corps de niveaux, des mâchoires d'étau, des poignées d'outils manuels, des boîtiers de perceuse.
Quant au jouet, c'est presque un cas d'école : les modèles réduits de voiture au 1/43 sont en zamak depuis des décennies. Le poids de la pièce, la finesse des détails de carrosserie, la peinture qui accroche parfaitement. Une petite voiture de collection qui pèse dans la main, c'est du zamak. Toujours.
Les limites du zamak : ce qu'aucun fondeur sérieux ne vous cachera
Un fondeur qui vous vend le zamak comme un matériau sans défaut n'est pas un bon interlocuteur. Il en a, et ils sont parfaitement documentés. Les connaître à l'avance évite des déconvenues coûteuses en fin de projet.
Le fluage à froid : pourquoi le zamak flue sous charge constante dès 20 °C
C'est la limite la plus sérieuse, et la plus mal comprise.
Le fluage désigne la déformation lente et permanente d'un matériau soumis à une contrainte constante. Pour la plupart des métaux, ce phénomène n'apparaît qu'à haute température. Pour le zinc, il commence à température ambiante.
Traduction concrète : une pièce zamak maintenue sous charge permanente se déformera progressivement. Pas en une semaine, pas de façon spectaculaire, mais sur des mois ou des années, la cote bougera.
Cela disqualifie le zamak pour les ressorts, les brides serrées en permanence, les pièces de structure porteuse, les supports soumis à un effort statique continu. Un pas de vis serré au couple dans du zamak finira, sur certaines configurations, par se détendre.
La parade existe : dimensionner en contrainte admissible très basse (typiquement moins de 30 à 40 MPa en charge permanente, contre plus de 300 MPa en résistance à la rupture), ou concevoir la pièce pour que la charge soit reprise par un insert acier. Beaucoup de pièces zamak automobiles intègrent ainsi des inserts filetés surmoulés.
Le plafond thermique de 100-120 °C en service continu
Au-delà de 100 °C en usage continu, les propriétés mécaniques du zamak chutent nettement. Vers 120 °C, on est à la limite haute de ce qui reste raisonnable. À 150 °C, la résistance s'effondre.
Ce plafond exclut de fait les zones moteur, les environnements de cuisson directe, les applications à proximité d'échappements ou de résistances chauffantes.
Attention aussi aux pics thermiques ponctuels des procédés de finition. Une cuisson de peinture poudre à 180-200 °C peut déformer des pièces zamak à parois fines si le support et le cycle ne sont pas maîtrisés. C'est un sujet à aborder avec le fondeur et avec le traiteur de surface avant validation du process.
La corrosion intergranulaire et le rôle critique de la pureté du zinc (Zn 99,995 %)
Voilà l'histoire qui a failli tuer le zamak dans les années 1930, et qu'il faut connaître.
Les premières pièces en alliage de zinc se désagrégeaient au bout de quelques années. Elles gonflaient, se fissuraient, tombaient littéralement en morceaux. On appelait ça la maladie du zinc, et elle a durablement abîmé la réputation du matériau. Les collectionneurs de jouets anciens la connaissent bien : certains modèles réduits d'avant-guerre sont aujourd'hui de la poudre dans leur boîte.
La cause a été identifiée : des traces de plomb, d'étain et de cadmium dans le zinc provoquaient une corrosion aux joints de grains, favorisée par l'humidité.
La solution s'appelle zinc SHG (Special High Grade), pureté 99,995 % minimum, associée à un dosage précis du magnésium. Depuis, le problème est réglé. Des pièces zamak des années 1960 sont encore intactes aujourd'hui.
Mais le risque n'a pas disparu pour autant : il s'est déplacé vers la chaîne d'approvisionnement. Un lingot de qualité douteuse, un mélange mal maîtrisé de retours de production, une refusion de chutes d'origine inconnue, et le problème réapparaît, avec un effet différé de plusieurs années. C'est-à-dire bien après la livraison. Ce point à lui seul justifie de demander à son fondeur la traçabilité de ses lingots et ses analyses de bain.
Vieillissement et retrait dimensionnel : anticiper la stabilisation des cotes
Une pièce zamak fraîchement moulée continue d'évoluer dimensionnellement pendant plusieurs semaines. Le phénomène est faible (de l'ordre de 0,03 à 0,07 % selon la nuance) mais bien réel, et le zamak 2 y est plus sensible que le zamak 3.
Pour les pièces à tolérances serrées, deux approches. Soit on laisse vieillir naturellement trois à cinq semaines avant usinage et contrôle final. Soit on applique un traitement de stabilisation thermique (quelques heures autour de 85-100 °C) qui accélère le processus.
À prévoir dès la planification du projet, sinon on découvre le problème sur les premières pièces contrôlées après stockage, et le planning en souffre.
Soudabilité, recyclabilité, contraintes de conception à ne pas ignorer
Le zamak se soude mal. Très mal, même. Sa basse température de fusion et son oxydation rapide rendent la soudure classique inadaptée. Il existe des procédés de brasage à basse température et des apports spécifiques, mais on ne conçoit pas une pièce en comptant sur un assemblage soudé.
Les alternatives fonctionnent très bien : collage structural, vissage, clipsage, rivetage, emmanchement à force. Et surtout, la fonderie permet souvent d'intégrer les fonctions d'assemblage directement dans la géométrie moulée, ce qui rend le problème théorique.
Côté recyclabilité, en revanche, la note est excellente. On y revient dans la section environnementale, mais retenez que le zamak se recycle indéfiniment sans dégradation.
Concevoir une pièce en zamak pour la fonderie sous pression
Une bonne pièce zamak se dessine en pensant au moule. Les règles ci-dessous ne sont pas des contraintes arbitraires : chacune corrige un défaut de fonderie identifié.
Épaisseurs de paroi : la règle du 1 à 3 mm et l'homogénéité avant tout
La plage optimale se situe entre 1 et 3 mm. En dessous de 1 mm, on entre dans le domaine technique qui reste faisable mais demande un moule mieux étudié. Au-dessus de 4 mm, on commence à créer des problèmes.
Pourquoi les fortes épaisseurs posent problème ? Parce qu'elles refroidissent lentement et génèrent des retassures, ces cavités internes créées par le retrait du métal en se solidifiant. Une masse de matière isolée au milieu d'une pièce est presque toujours creuse à l'intérieur. Invisible en surface, mais fatale sur une pièce sollicitée.
L'homogénéité prime sur la valeur absolue. Une pièce à 2,5 mm partout se coule mieux qu'une pièce oscillant entre 1 et 4 mm. Quand une zone doit être épaisse pour des raisons fonctionnelles, on l'évide et on la nervure plutôt que de laisser une masse pleine.
Dépouilles, rayons de raccordement, nervures : les fondamentaux du moulage
Les dépouilles permettent l'extraction de la pièce. Comptez 0,5 à 1° sur les surfaces extérieures, 1 à 2° sur les surfaces intérieures (l'alésage se resserre sur le noyau en refroidissant, il faut plus d'angle). Sur une surface texturée, ajoutez 1 à 1,5° par 0,025 mm de profondeur de texture.
Les rayons de raccordement sont non négociables. Un angle vif interne concentre les contraintes, freine l'écoulement du métal et crée un point d'amorce de rupture. Prévoyez un rayon minimum de 0,5 mm, idéalement égal à l'épaisseur de paroi locale.
Les nervures rigidifient sans ajouter de masse. Leur épaisseur doit rester entre 50 et 80 % de la paroi qu'elles renforcent (une nervure trop épaisse crée une retassure visible en face opposée, ce fameux point creux qu'on voit sur les plastiques mal conçus). Hauteur maximale : environ 3 fois l'épaisseur de la nervure. Et n'oubliez pas leur dépouille.
Plan de joint, éjecteurs, points d'injection : où ils apparaîtront sur la pièce finie
Trois marques apparaîtront sur votre pièce, quoi qu'il arrive. Autant décider de leur emplacement plutôt que de le subir.
Le plan de joint laisse une ligne fine à la jonction des deux demi-moules. Sur une pièce chromée, elle se verra si elle traverse une surface visible. Placez-la sur une arête, une gorge, un changement de plan.
Les éjecteurs laissent des marques circulaires légèrement en creux ou en relief. Positionnez-les côté caché : dos de pièce, intérieur de boîtier, face contre support.
Le point d'injection laisse une trace après séparation de la carotte. Il faut de la matière à cet endroit et un accès pour l'ébavurage. Là encore, à placer hors des zones d'aspect.
Ces trois éléments se discutent au moment du DFM, pas quand le moule est en cours d'usinage. C'est à ce stade que le fondeur peut encore proposer des alternatives sans surcoût.
Filetages, inserts, surmoulage : ce qui se fait directement au moulage
Les filetages extérieurs se moulent directement, à condition de respecter le plan de joint. Les pas fins sont possibles, la finesse du zamak le permet.
Les filetages intérieurs demandent un noyau dévissable, mécanisme coûteux qui ralentit le cycle. En pratique, sauf gros volume justifiant l'investissement, on moule un trou pilote et on taraude en reprise. Ou mieux, on prévoit un insert.
Les inserts (goujons, douilles filetées, axes acier, contacts laiton) se placent dans le moule avant injection. Le zamak les enrobe et les verrouille mécaniquement. C'est une technique très utilisée pour compenser les limites du zinc : là où il faut un filetage résistant au fluage, on met un insert acier.
Prévoyez un moletage ou une gorge sur l'insert pour garantir l'ancrage, et une épaisseur de matière suffisante autour pour éviter la fissuration au refroidissement.
Tolérances atteignables et cotes à ne surtout pas serrer inutilement
Ordres de grandeur usuels, à affiner avec le fondeur.
Dans un même demi-moule, on tient ±0,05 mm sur les premiers 25 mm, avec un incrément d'environ ±0,03 mm par tranche de 25 mm supplémentaires.
De part et d'autre du plan de joint, ajoutez ±0,08 à 0,15 mm : c'est la tolérance de fermeture du moule qui s'additionne.
Sur les cotes impliquant un tiroir, comptez large également.
Le conseil qui fait économiser le plus : ne serrez que ce qui doit l'être. Chaque tolérance resserrée sans justification fonctionnelle génère du rebut, du tri, du contrôle et donc du coût. Il n'est pas rare de voir des plans où toutes les cotes sont en ±0,05 par réflexe. Une revue de cotation avec le fondeur permet souvent de relâcher les trois quarts d'entre elles.
Le DFM en amont : pourquoi impliquer le fondeur avant de figer le plan
Le DFM, ou conception pour la fabrication, consiste à faire relire le dessin par celui qui va le produire, avant validation.
C'est gratuit chez la plupart des fondeurs sérieux, et ça rapporte énormément. Un fondeur expérimenté détecte en une heure de lecture ce qui coûtera cher : une zone massive qui va retasser, une contre-dépouille imposant un tiroir supplémentaire, une cote impossible à contrôler, un plan de joint mal placé qui abîmera l'aspect.
Modifier un plan sur écran coûte quelques heures. Modifier un moule en acier après validation coûte des milliers d'euros et plusieurs semaines de retard. Le calcul se fait tout seul.
Finitions et traitements de surface disponibles
Le zamak accepte pratiquement tous les traitements de surface. C'est même l'un de ses arguments les plus forts en décoration : sa surface dense et régulière constitue un support de revêtement de qualité.
Polissage, satinage, sablage, tribofinition
Le polissage confère un aspect miroir. Le zamak s'y prête très bien grâce à sa structure fine. Opération manuelle ou automatisée selon les volumes.
Le satinage donne un aspect brossé mat, très demandé en quincaillerie contemporaine et en électroménager.
Le sablage ou microbillage crée une surface uniformément mate, qui masque les petits défauts et offre un excellent accrochage pour peinture.
La tribofinition (traitement en vrac dans des cuves vibrantes avec abrasifs) ébavure et lisse des milliers de pièces simultanément. C'est le procédé le plus économique en grande série, souvent utilisé en préparation avant traitement galvanique.
Chromage, nickelage, laitonnage : le zamak et le décor galvanique
C'est le domaine de prédilection du zamak, et la raison de sa domination en quincaillerie décorative.
Le chromage passe par un empilement de couches : cuivre d'accrochage, nickel de protection, chrome de finition. Le résultat est brillant, dur, résistant à l'usure et à la corrosion. Un chromage bien exécuté sur zamak tient des décennies.
Le nickelage seul, brillant ou satiné, offre une teinte plus douce et légèrement chaude.
Le laitonnage reproduit l'aspect du laiton poli ou vieilli, à un coût matière incomparablement inférieur.
On trouve aussi les finitions bronze, cuivre, noir mat, canon de fusil, PVD couleur. La palette est très large, et c'est un vrai levier de différenciation produit.
Peinture poudre, cataphorèse, PVD : tenue et compatibilité
La peinture poudre (thermolaquage) offre une bonne tenue et un large choix de teintes. Le point de vigilance reste la cuisson : à 180-200 °C, il faut valider le comportement thermique de la pièce, surtout à parois fines.
La cataphorèse dépose un film uniforme y compris dans les recoins et les alésages. Très efficace comme protection anticorrosion, souvent utilisée comme sous-couche en automobile.
Le PVD (dépôt physique en phase vapeur) donne des finitions dures, très résistantes à la rayure, avec des teintes métalliques modernes. Il se pratique à basse température, ce qui le rend compatible avec le zamak, mais nécessite une préparation de surface irréprochable.
Passivation et préparation de surface : les étapes qui font tenir le revêtement
Le plus beau revêtement du monde ne vaut rien s'il décolle au bout de six mois. La préparation, c'est 80 % du résultat final.
Le processus type enchaîne : dégraissage alcalin, rinçage, décapage doux (le zamak ne supporte pas les acides forts, contrairement à l'acier), activation, puis dépôt.
La passivation crée une couche de conversion qui protège temporairement et améliore l'accrochage. Depuis les restrictions REACH, les passivations au chrome hexavalent ont été remplacées par des formulations au chrome trivalent ou sans chrome. Performances équivalentes dans la plupart des cas, mais paramètres de bain différents.
Un conseil issu du terrain : faites toujours valider la chaîne complète fonderie plus traitement sur des pièces réelles avant lancement série. Les problèmes d'adhérence viennent presque toujours d'une interaction entre un paramètre de fonderie (agent de démoulage, porosité de surface) et un paramètre de traitement. Séparément, tout semble conforme. Ensemble, ça décolle.
Le coût réel d'une pièce en zamak moulée sous pression
Décomposer le prix : matière, outillage, cadence, finition, contrôle
Un prix pièce se décompose en cinq postes, et la matière n'est presque jamais le principal.
La matière représente typiquement 15 à 30 % sur une pièce brute, moins encore sur une pièce finie. Elle dépend du cours du zinc et de la masse de la pièce, carottes et masselottes comprises (recyclées, mais qui immobilisent de la matière).
L'amortissement outillage se calcule en divisant le coût du moule par le volume total prévu. C'est le poste le plus sensible au volume.
La transformation (temps machine, énergie, main-d'œuvre) dépend directement du temps de cycle et du nombre d'empreintes.
La finition (ébavurage, tribofinition, traitement de surface, usinage éventuel) peut représenter 20 à 50 % du prix final sur une pièce décorative.
Le contrôle pèse d'autant plus que les exigences documentaires sont élevées. Une pièce automobile avec plan de surveillance et rapport dimensionnel complet coûte plus cher qu'une pièce de quincaillerie contrôlée par échantillonnage.
Amortissement du moule : le calcul du seuil de rentabilité selon les séries
Prenons un exemple chiffré, forcément simplifié.
Moule 4 empreintes : 25 000 €. Prix de transformation par pièce : 0,35 €. Matière : 0,20 €.
Sur 10 000 pièces, l'amortissement ajoute 2,50 € par pièce. Prix total : 3,05 €. Le moule représente 82 % du coût. Douloureux.
Sur 100 000 pièces, l'amortissement tombe à 0,25 €. Prix total : 0,80 €. Le moule pèse 31 %.
Sur 500 000 pièces, on descend à 0,05 € d'amortissement. Prix total : 0,60 €. Le moule ne pèse plus que 8 %.
La courbe est brutale entre 10 000 et 100 000 pièces, puis elle s'aplatit. Le seuil de bascule se situe généralement autour de 20 000 à 30 000 pièces. En dessous, il vaut souvent mieux étudier un moule prototype simplifié, un moule à empreinte unique, ou un autre procédé.
Point souvent négligé : ce calcul doit se faire sur la durée de vie totale du produit, pas sur la première commande. Une pièce commandée par lots de 15 000 mais reproduite pendant dix ans totalise 150 000 unités. C'est ce chiffre-là qui compte.
Cours du zinc et volatilité matière : comment sécuriser son prix
Le zinc se négocie au London Metal Exchange et sa cotation bouge. Sur les dernières années, les variations ont atteint des amplitudes de 40 à 50 % entre point bas et point haut. Impossible d'ignorer ce paramètre sur un contrat pluriannuel.
Trois mécanismes existent pour gérer cette volatilité.
La clause d'indexation lie le prix pièce au cours LME avec révision périodique (trimestrielle le plus souvent). C'est la pratique la plus courante et la plus saine : chacun sait où il va.
Le prix ferme sur période courte engage le fondeur sur trois ou six mois. Simple, mais le fondeur intègre une marge de risque dans son prix.
La couverture matière consiste, pour les gros volumes, à acheter la matière en avance ou à la faire couvrir financièrement. Réservé aux tonnages significatifs.
Le bon réflexe consiste à demander la décomposition matière/transformation dès la première offre. Un fondeur transparent la fournit sans difficulté.
Les faux économies : sous-dimensionner l'outillage, négliger le contrôle dimensionnel
Deux erreurs reviennent constamment, et coûtent toujours plus cher qu'elles n'économisent.
Première erreur : le moule au rabais. Un moule mal conçu produira des pièces avec plus de rebut, des cycles plus longs, des arrêts fréquents et une durée de vie écourtée. L'économie initiale de 5 000 € se paie en surcoûts de production dès les premières dizaines de milliers de pièces. Sans compter les retards.
Deuxième erreur : le contrôle réduit au minimum. Une dérive dimensionnelle non détectée génère un lot entier de pièces non conformes, découvert soit au montage chez vous, soit pire, chez votre client. Le coût d'un tri de 50 000 pièces, ou d'un rappel, dépasse de très loin celui d'un contrôle statistique bien mené.
Une troisième, plus insidieuse : la course au moins-disant sur des offres non comparables. Un fondeur qui chiffre en 2 empreintes et un autre en 8 empreintes ne proposent pas la même chose, même si le prix pièce se ressemble sur la première tranche. Toujours comparer à structure d'outillage équivalente.
Choisir son fondeur zamak : la grille d'évaluation
Parc machines, tonnages disponibles, capacité de série
Le tonnage d'une presse détermine la taille de pièce qu'elle peut produire. Un parc allant de 20 à 400 tonnes couvre un large spectre de pièces. Une entreprise avec trois presses identiques de même tonnage sera moins souple qu'un atelier diversifié.
Vérifiez aussi la redondance : si votre pièce ne peut tourner que sur une seule machine, une panne bloque votre approvisionnement. Un fondeur capable de transférer un moule sur une seconde presse offre une sécurité réelle.
Interrogez enfin la capacité disponible, pas seulement la capacité installée. Un atelier saturé à 95 % ne pourra pas absorber votre pic de commande de septembre.
Certifications (IATF 16949, ISO 9001, ISO 14001) et niveau de contrôle
L'ISO 9001 constitue le socle minimum. Son absence sur un fournisseur industriel est un signal à interroger.
L'IATF 16949 est obligatoire pour l'automobile. Elle impose une rigueur documentaire lourde (PPAP, AMDEC, plans de surveillance, MSA) qui bénéficie indirectement à tous les clients de l'atelier, même hors automobile.
L'ISO 14001 traduit un engagement environnemental structuré. De plus en plus demandée dans les appels d'offres, notamment chez les donneurs d'ordre soumis à reporting extra-financier.
Au-delà des certificats, regardez les moyens réels : machine à mesurer tridimensionnelle, projecteur de profil, spectromètre pour l'analyse des bains, banc d'étanchéité si nécessaire. Un fondeur sans spectromètre ne maîtrise pas sa composition d'alliage. C'est une question à poser directement.
Intégration outillage, usinage et traitement de surface : mono ou multi-fournisseurs
Deux modèles s'opposent, et aucun n'est universellement meilleur.
Le fondeur intégré maîtrise la chaîne complète, de la conception du moule à la pièce finie traitée. Un seul interlocuteur, une seule responsabilité, moins de logistique, et surtout aucun renvoi de balle en cas de problème. Généralement plus cher au poste, mais souvent moins cher au global.
Le schéma multi-fournisseurs permet de sélectionner le meilleur spécialiste à chaque étape et de négocier poste par poste. Il exige en contrepartie une vraie capacité de pilotage interne, et il expose au flou des responsabilités : quand un chromage décolle, est-ce la fonderie ou le traiteur ? Ce débat peut durer longtemps.
Pour une pièce technique ou critique, l'intégration réduit sensiblement le risque projet.
Fonderie France ou import : délais, réactivité, empreinte carbone, coût complet
L'écart de prix pièce affiché avec l'Asie reste réel. Mais le prix pièce n'est pas le coût complet.
Côté import, il faut ajouter le transport, les droits de douane, l'immobilisation de trésorerie sur des stocks importants, le délai de 8 à 12 semaines qui interdit toute réactivité, le coût de gestion des non-conformités à distance, et le risque de rupture logistique (les années récentes ont rappelé que les chaînes longues cassent).
Côté France, on gagne un délai de réapprovisionnement de 2 à 4 semaines, la possibilité de visiter l'atelier, une réactivité sur les modifications, un stock allégé, une propriété intellectuelle mieux protégée et une empreinte carbone transport quasi nulle.
À cela s'ajoute un critère de plus en plus présent dans les appels d'offres : le bilan carbone du produit. Une pièce fabriquée à 300 km n'a rien à voir avec une pièce transportée sur 18 000 km, et cela commence à se chiffrer.
La bonne question n'est donc pas « où est-ce le moins cher ? » mais « quel est mon coût complet, risque et délai inclus ? ». Sur les pièces techniques à valeur ajoutée, la fonderie française sort souvent gagnante de ce calcul-là.
Les questions à poser dès la première consultation
Une consultation bien menée se joue sur une poignée de questions précises.
Quelle nuance de zamak préconisez-vous pour cette pièce, et pourquoi celle-là ?
Quelle est la traçabilité de vos lingots, et quelle pureté de zinc utilisez-vous ?
Proposez-vous une revue DFM avant validation du plan, et sous quel délai ?
Combien d'empreintes recommandez-vous, et quel est le raisonnement derrière ce chiffre ?
Quel délai pour les premiers échantillons, et quel délai en série ?
Quels moyens de contrôle dimensionnel, et quelle documentation fournie ?
Le prix inclut-il l'ébavurage, et jusqu'à quel niveau ?
Comment gérez-vous les variations du cours du zinc ?
Qui est propriétaire du moule, et où est-il stocké ?
Cette dernière question mérite une attention particulière. La propriété de l'outillage doit être écrite noir sur blanc dans la commande. On voit encore des litiges sur ce sujet, et ils sont toujours pénibles.
Zamak et enjeux environnementaux
Recyclabilité intégrale et boucle fermée sur les carottes et déchets
Le zamak est recyclable à 100 %, indéfiniment, sans perte de propriétés. Ce n'est pas un argument marketing, c'est une réalité métallurgique liée à sa basse température de fusion et à sa composition simple.
Dans un atelier, les carottes, masselottes et bavures sont refondues directement en interne. La boucle est immédiate et le taux de valorisation matière frôle les 100 %. Peu de procédés peuvent en dire autant.
En fin de vie, une pièce zamak se recycle facilement grâce à sa densité qui facilite le tri. L'énergie de refusion est faible, à nouveau grâce aux 385 °C.
Le zinc secondaire (recyclé) représente aujourd'hui environ 30 % de la consommation mondiale, et cette part progresse.
Conformité REACH, RoHS et absence de plomb et cadmium
Les zamaks normalisés actuels (EN 12844, EN 1774) sont exempts de plomb et de cadmium, ces éléments étant précisément ceux qui causaient la corrosion intergranulaire historique. L'exigence de qualité rejoint ici l'exigence sanitaire.
La conformité RoHS est donc acquise sur l'alliage lui-même, ce qui compte pour les applications électriques et électroniques.
La conformité REACH ne pose pas de problème sur l'alliage, mais mérite attention sur les traitements de surface : passivations, bains galvaniques et certains apports ont été reformulés ces dernières années. Demandez les déclarations de conformité à jour, traitement de surface inclus, et pas seulement sur la matière brute.
Pour le contact alimentaire ou cutanée prolongé, des vérifications spécifiques s'imposent, notamment sur la migration du nickel dans les revêtements (bijouterie, maroquinerie, accessoires portés).
Bilan carbone comparé à l'aluminium primaire
Voilà un point qui surprend souvent, et qui mérite d'être posé.
La production d'aluminium primaire par électrolyse est extrêmement énergivore : de l'ordre de 12 à 16 tonnes de CO₂ par tonne d'aluminium selon le mix énergétique. Le zinc primaire se situe plutôt entre 3 et 4 tonnes de CO₂ par tonne.
À masse égale, l'aluminium reste donc nettement plus lourd en carbone à produire. Mais comme le zamak est 2,4 fois plus dense, une pièce de même volume pèse davantage, ce qui réduit l'écart.
Le calcul honnête doit se faire à fonction équivalente, en intégrant la masse réelle de chaque solution, l'énergie de transformation (largement en faveur du zamak grâce aux 385 °C), les reprises d'usinage évitées, la durée de vie du moule et le transport.
Sur des petites pièces produites localement en grande série, le zamak s'en sort souvent mieux qu'on ne l'imagine. Sur des pièces lourdes embarquées où la masse influe sur la consommation du véhicule pendant quinze ans, l'aluminium reprend l'avantage. La réponse dépend de la pièce, pas du matériau.
Décider : l'arbre de décision zamak en 6 questions
Récapitulons de façon opérationnelle. Six questions, dans cet ordre, et la réponse apparaît d'elle-même.
Quelle température de service, quelle charge, quelle durée
Question 1 : quelle température maximale en service continu ? Au-delà de 100-120 °C, le zamak est écarté. C'est un critère éliminatoire, à traiter en premier pour ne pas perdre de temps.
Question 2 : la pièce subit-elle une charge constante sur la durée ? Si oui, le fluage impose soit un dimensionnement très conservateur (contrainte admissible sous 30-40 MPa), soit un insert acier pour reprendre l'effort, soit un autre matériau.
Question 3 : quel environnement ? Immersion prolongée, brouillard salin permanent, contact avec des acides ou des bases fortes : le zamak demande alors une protection sérieuse, et il faut vérifier que le revêtement tiendra la durée de vie visée.
Quel volume annuel, quelle durée de vie du produit
Question 4 : quel volume total sur la vie du produit ? En dessous de 10 000 unités cumulées, l'outillage pèse trop lourd, sauf géométrie très simple ou moule prototype. Entre 10 000 et 30 000, le calcul se fait au cas par cas. Au-delà de 30 000, le zamak devient très compétitif, et il écrase le reste au-delà de 100 000.
Attention à raisonner sur la durée de vie complète du produit, pas sur la première commande. C'est l'erreur la plus fréquente et elle conduit à écarter le zamak sur des projets où il aurait été le bon choix.
Quel niveau de détail géométrique et de finition visée
Question 5 : la géométrie est-elle complexe et détaillée ? Parois fines, nervures, gravures, formes organiques, tolérances serrées : plus la pièce est exigeante, plus le zamak creuse l'écart avec les autres procédés.
Question 6 : quelle finition visée ? Aspect chromé, laitonné, satiné ou peint haut de gamme sur des volumes importants : le zamak reste la solution de référence, avec un rapport qualité-prix difficile à battre.
Récapitulatif : les 5 signaux qui confirment que le zamak est le bon choix
Si vous cochez quatre ou cinq de ces cases, le dossier est probablement plié.
Un. La pièce pèse moins de 300 grammes.
Deux. Le volume dépasse 20 000 à 30 000 pièces sur la vie du produit.
Trois. La température de service reste sous 100 °C et la charge n'est pas permanente.
Quatre. La géométrie comporte des détails fins, des parois minces ou des tolérances serrées.
Cinq. L'aspect final compte, avec une finition galvanique ou une masse perçue valorisante.
Et à l'inverse, deux signaux d'alerte qui doivent faire reconsidérer : une charge statique permanente sur des années, ou une température de service qui flirte avec les 120 °C. Dans ces deux cas, discutez-en avec votre fondeur avant d'aller plus loin. Il vous dira honnêtement si c'est jouable.
Questions fréquentes sur la fonderie de zamak
Le zamak rouille-t-il ?
Non, pas au sens de la rouille du fer. Le zamak ne produit pas d'oxyde rouge feuilletant.
En revanche, il s'oxyde en surface et développe une patine grisâtre, voire des piqûres blanchâtres en atmosphère humide. Ce phénomène est superficiel et n'affecte pas la résistance de la pièce à court terme, mais il n'est pas esthétique.
En intérieur sec, une pièce zamak nue tient très bien. En extérieur ou en ambiance humide, un revêtement (chromage, peinture, cataphorèse, PVD) est indispensable. Bien traitée, une pièce zamak résiste plusieurs centaines d'heures au brouillard salin.
Peut-on souder ou coller du zamak ?
La soudure classique fonctionne mal : le point de fusion bas et l'oxydation rapide compliquent tout. Des procédés de brasage à basse température existent avec des apports spécifiques, mais ils restent réservés à la réparation ponctuelle, pas à la production.
Le collage structural, lui, donne d'excellents résultats. Époxy bicomposant, polyuréthane, méthacrylate : les colles industrielles adhèrent très bien au zamak, à condition de préparer la surface (dégraissage puis abrasion légère ou primaire d'accrochage).
En pratique, on privilégie les assemblages mécaniques : vissage sur insert, clipsage, rivetage, emmanchement. Et la fonderie permet souvent d'intégrer directement ces fonctions dans la pièce.
Quelle différence entre zamak et alliage de zinc ?
Question posée en permanence, et la réponse tient en une image : tous les zamaks sont des alliages de zinc, mais tous les alliages de zinc ne sont pas des zamaks.
« Alliage de zinc » désigne la famille entière : zamaks, alliages ZA, alliages de galvanisation, zinc laminé pour toiture, etc.
« Zamak » désigne spécifiquement la famille Zn-Al-Mg-Cu avec environ 4 % d'aluminium, normalisée (EN 12844 pour les pièces moulées, EN 1774 pour les alliages).
Dans le langage courant de la fonderie sous pression, les deux termes sont souvent employés indifféremment. Mais dans un cahier des charges, précisez toujours la nuance exacte : zamak 3, zamak 5, ZA-8. La différence de propriétés est réelle et un malentendu se paie cher.
Quelle série minimum pour lancer un moule zamak ?
Il n'y a pas de minimum absolu, seulement un seuil économique.
En dessous de 5 000 pièces, l'amortissement rend généralement le prix unitaire prohibitif, sauf à passer par un moule prototype simplifié à empreinte unique, moins cher mais aussi moins durable et plus lent.
Entre 5 000 et 20 000 pièces, ça devient discutable selon la complexité et surtout selon les perspectives de renouvellement.
Au-delà de 20 000 à 30 000 pièces cumulées, l'équation se tend nettement en faveur du zamak.
Rappel : raisonnez toujours sur le cumul multi-années. Une pièce à 8 000 unités par an pendant six ans, c'est 48 000 pièces. Le moule est largement justifié.
Peut-on usiner une pièce zamak après moulage ?
Oui, et très bien. Le zamak s'usine facilement : perçage, taraudage, fraisage, tournage, tout passe. Sa faible dureté préserve les outils, les copeaux se fragmentent proprement et les vitesses de coupe sont élevées.
La question n'est donc pas technique mais économique : chaque opération d'usinage ajoute un coût, un temps et un risque de rebut. L'intérêt du zamak étant précisément de produire des pièces quasi finies, on cherche à minimiser les reprises.
En pratique, on usine ce qui ne peut pas être moulé avec la précision requise : un alésage de guidage très serré, un plan de référence, un taraudage traversant le plan de joint. Le reste sort du moule.
Combien de temps pour un premier échantillon ?
Le délai type se décompose ainsi.
Étude et DFM : 1 à 2 semaines, incluant les allers-retours sur le plan.
Conception et réalisation du moule : 5 à 10 semaines selon la complexité, le nombre d'empreintes et la présence de tiroirs.
Essais et premiers échantillons : 1 à 2 semaines, avec généralement une ou deux itérations de retouche.
Validation dimensionnelle et échantillons initiaux documentés : 1 à 3 semaines selon le niveau d'exigence (un PPAP automobile complet demande davantage).
Comptez donc 8 à 16 semaines entre le lancement et la validation, avant démarrage série. Les projets simples descendent parfois sous les 8 semaines, les pièces complexes à tiroirs multiples dépassent les 16.
Un dernier conseil, et il vaut pour tous les projets de fonderie : le temps gagné en amont sur le DFM est toujours du temps gagné au total. Les projets qui dérapent sont presque systématiquement ceux où le moule a été lancé sur un plan mal relu. Prenez les deux semaines de revue. Elles vous en feront économiser six.