Rebutage et recyclage des retours de fonderie : comment valoriser jets de coulée et chutes de métal
Le rendement matière d'une fonderie, c'est le chiffre que personne n'affiche en salle de réunion. Pièces bonnes divisées par métal chargé : entre 55 et 70 % selon les procédés, parfois moins sur des pièces complexes en sable. Autrement dit, sur dix tonnes d'alliage payées, trois à quatre repartent en benne.
Sauf que cette benne n'est pas une poubelle. C'est du stock. Du métal déjà acheté, déjà allié, déjà transporté, dont la composition est connue au dixième de pour cent près. La vraie question n'a jamais été « faut-il recycler ses retours ? » (tout le monde le fait, plus ou moins bien), mais plutôt : à quel taux, dans quelles conditions métallurgiques, et à partir de quel moment il devient plus intelligent de vendre que de refondre.
Ce que recouvre exactement un retour de fonderie
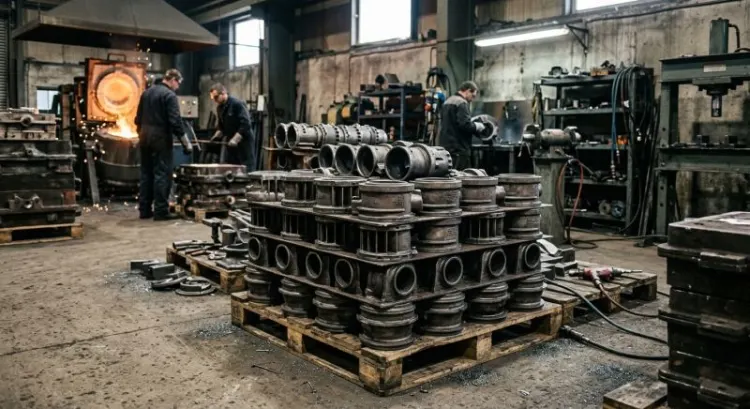
Le terme est commode, mais il mélange des choses qui n'ont ni la même valeur, ni le même traitement. Un tri mental s'impose avant le tri physique.
Les retours propres, ou retours internes de première main
Jets de coulée, descentes, canaux d'alimentation, masselottes, grappes de moulage en coquille ou sous pression. Composition connue, strictement identique à la coulée d'origine. Ces retours n'ont jamais quitté l'atelier, n'ont pas vu la pluie, ne sont pas passés par un camion. C'est la matière la plus précieuse du parc à ferrailles, et c'est aussi celle qu'on traite avec le moins d'égards, par habitude.
Les pièces rebutées
Deux origines, deux profils. Les rebuts fonderie d'abord : retassures, soufflures, inclusions, manques de matière. Ils sortent du contrôle visuel ou du ressuage, ils sont propres, ils rejoignent presque le statut de retour de première main. Les rebuts usinage ensuite, plus délicats. Même alliage, oui, mais la pièce a été percée, fraisée, arrosée d'émulsion. Elle porte de l'huile de coupe, parfois un traitement de surface, parfois un insert acier que personne n'a pensé à retirer.
Les chutes et les fines
Bavures d'ébarbage, copeaux d'usinage, poussières de grenaillage, fonds de poche, crasses et écumes. Ratio surface sur volume catastrophique. C'est ici que se joue l'essentiel des pertes au feu, et c'est aussi la famille que l'on brade le plus volontiers parce qu'elle est encombrante et sale.
Les retours douteux
Retours clients, pièces peintes, ensembles avec inserts, alliages non identifiés, bennes mélangées un vendredi soir. Cette catégorie mérite d'être traitée comme un risque de contamination avant d'être vue comme une ressource. Une pièce inconnue qui part au four, c'est une loterie dont le lot de consolation est une coulée déclassée.
| Famille | Origine | Valeur relative | Perte au feu typique | Destination recommandée |
|---|---|---|---|---|
| Retours propres | Système de coulée, masselottes | Très élevée (quasi lingot) | 1 à 3 % | Réintégration directe, charge principale |
| Rebuts fonderie | Contrôle interne | Élevée | 2 à 4 % | Réintégration après contrôle nuance |
| Rebuts usinage | Atelier d'usinage | Élevée si dégraissés | 3 à 6 % | Dégraissage puis réintégration |
| Bavures, chutes | Ébarbage, finition | Moyenne | 4 à 8 % | Réintégration en proportion limitée |
| Copeaux | Usinage | Faible à moyenne | 10 à 20 % si bruts, 2 à 5 % briquetés | Centrifugation, briquetage ou revente |
| Crasses et écumes | Four, poche | Variable (20 à 60 % de métal) | Sans objet | Presse à crasses ou affineur |
| Retours douteux | Clients, mélanges | Faible | Imprévisible | Analyse obligatoire, sinon revente |
Le tri à la source décide de tout le reste
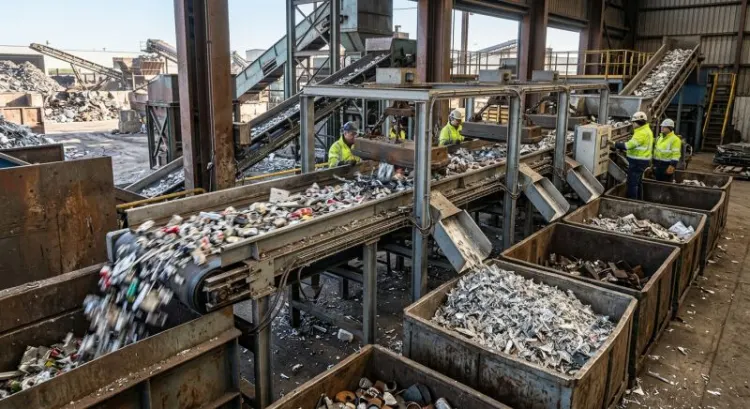
Voici une vérité un peu désagréable : la valeur d'un retour se perd en trente secondes. Le temps qu'un opérateur, une caisse à la main, choisisse une benne plutôt qu'une autre. Une fois deux nuances mélangées, personne ne les sépare. On ne rattrape pas, on déclasse.
Séparer par nuance, pas par famille
Le piège classique se voit dans neuf ateliers sur dix : une benne « aluminium », une benne « fonte », et voilà, le tri est fait. Sauf qu'un AS9U3 et un AS7G03 ne se compensent pas. Prenons le cas concret d'un cuivre à 3 % qui migre dans un alliage destiné à un traitement thermique T6 : la réponse au revenu n'est plus celle attendue, les caractéristiques mécaniques dérivent, et la série entière change de destination. Le coût de cette erreur dépasse largement celui d'une seconde benne.
Identification et traçabilité
Bennes codées couleur, marquage lisible du numéro de nuance, séparation physique des postes de travail, et surtout un moyen de vérifier. Spectromètre d'étincelle au laboratoire, ou XRF portable directement au parc à ferrailles.
Sur le retour sur investissement d'un XRF, le calcul est vite fait. Quelques milliers d'euros pour un appareil de terrain, contre le coût complet d'une coulée déclassée : la matière, l'énergie, le temps de four, la main-d'œuvre, et le retard livraison qu'on explique au client. Un seul incident évité, et l'appareil est amorti. La plupart des fonderies qui s'équipent regrettent surtout d'avoir attendu.
Le fer, cet ennemi discret
Pour les alliages d'aluminium, c'est le sujet qui fâche. À chaque cycle de refusion, le fer s'accumule. Il vient de l'outillage, des godets, des manutentions, des contaminations diverses. Il monte lentement, sans bruit, sans alerte.
Et il ne se retire pas. Pas économiquement, en tout cas. Les procédés de décrassage au fer existent mais restent réservés aux affineurs. Concrètement, le fer fixe le nombre de tours possibles avant déclassement d'un alliage. C'est lui, et pas autre chose, qui constitue la véritable limite du recyclage en circuit fermé. Toute réflexion sur le taux de retours qui ignore la courbe de fer sur douze mois est une réflexion incomplète.
Préparer la matière avant de la remettre au four
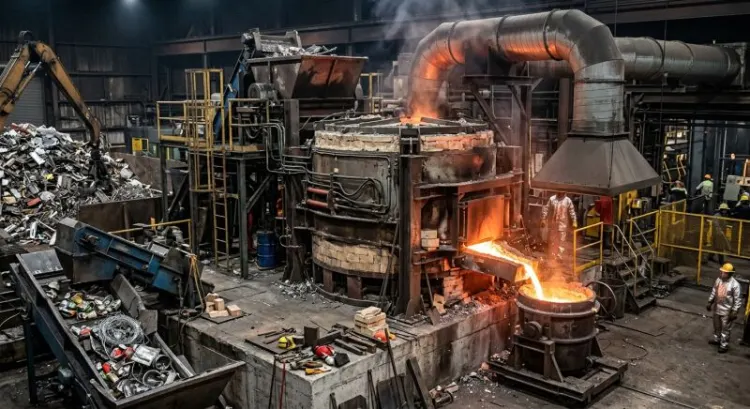
Décochage, ébarbage, dessablage
Sable résiduel, morceaux de noyaux, éclats de réfractaire. Chaque kilo de sable qui part au four consomme de l'énergie pour rien, alimente le volume de crasses, et retient du métal au passage. Un jet de coulée mal dessablé, c'est une double perte : celle du sable qu'on chauffe, celle de l'aluminium qui reste accroché aux crasses qu'il génère.
Dégraissage et séchage
Attention, on entre dans le domaine où l'on ne bricole pas. Humidité plus bain de métal liquide égale explosion. Pas « projection », pas « incident » : explosion, avec des conséquences que tous ceux qui ont vu une vidéo de formation gardent en tête.
Préchauffage systématique des retours, séchage complet des copeaux, contrôle de la charge avant enfournement. Cette exigence relève de la sécurité, évidemment, mais elle sert aussi la qualité : l'humidité se dissocie et l'hydrogène part dans le bain. Résultat, des porosités qu'on ira ensuite chercher au ressuage en se demandant d'où elles viennent.
Le cas particulier des copeaux et des fines
Un copeau d'aluminium brut d'usinage, c'est une éponge à huile avec une surface d'oxydation démesurée. Jeté tel quel dans un bain, il peut perdre 10 à 20 % au feu. Une fois centrifugé pour retirer l'huile, puis briqueté ou compacté, la perte retombe à quelques pour cent.
Le geste qui change tout : immerger la briquette sous le bain plutôt que la déposer en surface. En surface, elle oxyde. Dessous, elle fond. Ça paraît anodin, et c'est pourtant plusieurs points de rendement sur l'année.
Séparation magnétique et densimétrique
Overband sur convoyeur, courants de Foucault pour extraire les non ferreux, tri densimétrique pour les mélanges complexes. Ces équipements trouvent surtout leur utilité sur les retours douteux et les résidus de grenaillage, moins sur un flux interne déjà propre. Inutile de sur-équiper un atelier dont le problème réel est un tri manuel approximatif.
Le calcul du taux de retour, arbitrage industriel central
C'est la section où la plupart des fonderies se trompent, et c'est aussi celle qui rapporte le plus quand on la traite sérieusement.
Poser l'équation de charge
Un lit de fusion se construit : un pourcentage de lingot neuf ou de gueuse, un pourcentage de retours internes, éventuellement un pourcentage de chutes achetées à l'extérieur, puis les ajouts correctifs. Silicium, magnésium, cuivre, carbone, ferro-alliages selon le cas.
Ce qu'il faut avoir en tête, et qui n'est pas intuitif : le retour n'est pas gratuit. Il consomme de l'énergie de refusion, comme n'importe quelle matière. Et surtout, il dérive en composition à chaque tour.
Pourquoi 100 % de retours est un piège
Tentant, sur le papier. Zéro achat de lingot, bilan carbone flatteur, coût matière au plancher. Sur le terrain, la spirale s'enclenche vite.
Le fer monte. Le magnésium brûle et s'appauvrit à chaque refusion. L'hydrogène s'accumule dans le bain. La structure grossit, l'affinage se perd, les inclusions se concentrent. Puis un jour, sans qu'aucun paramètre de production n'ait changé, le taux de rebut grimpe et personne ne comprend pourquoi.
Le lingot neuf n'est pas une dépense. C'est un correcteur de dérive. Le voir comme une ligne de coût à réduire à zéro, c'est confondre le budget matière et la métallurgie.
Fixer un taux par famille de pièces
Un taux unique pour toute l'usine est une facilité de gestion, rarement une bonne décision technique. Une pièce de sécurité automobile, un carter sous pression, un composant aéronautique avec exigences de ressuage et de radiographie : ces productions justifient un lit de fusion prudent, riche en métal neuf, avec analyse en entrée de four.
Une pièce d'aspect, un support technique non sollicité, une structure secondaire ? Le taux de retours peut monter très haut sans le moindre risque.
Piloter par criticité, donc. Ça demande un peu de rigueur dans la gestion des poches et des campagnes de coulée, mais le gain est double : sécurité qualité là où elle compte, économie matière partout ailleurs.
Le bilan matière comme outil de pilotage
Sans mesure, aucune décision de valorisation n'est objectivable. Il faut suivre, mois par mois : métal chargé, métal coulé, poids des pièces bonnes, retours réellement réintégrés, pertes au feu estimées, crasses vendues.
Deux indicateurs suffisent pour commencer. Le rendement métallique global, d'abord, qui rapporte les pièces bonnes au métal chargé. Le taux de recirculation ensuite, soit la part de retours dans le lit de fusion. Suivis dans le temps, ces deux chiffres racontent beaucoup plus que n'importe quel audit ponctuel. Et ils ont un mérite rare : ils sont incontestables en réunion.
Traiter le métal liquide, là où se récupèrent les derniers points
Dégazage et traitement du bain
Dégazage rotatif à l'argon ou à l'azote pour les alliages d'aluminium, contrôle par indice de densité, filtration en poche ou directement en moule avec des filtres céramiques.
La logique est simple : plus la charge contient de retours, plus le traitement du bain devient déterminant. Une charge à dominante lingot pardonne un dégazage approximatif. Une charge chargée en copeaux et en retours de plusieurs générations, non. Le traitement du bain n'est pas un coût annexe, c'est la contrepartie technique du taux de recirculation.
Écumage, crasses et récupération
Voilà un point que beaucoup de fonderies sous-estiment largement. Selon la conduite du four et la qualité de l'écumage, les crasses contiennent encore entre 20 et 60 % de métal. Vendues au prix de la crasse, alors qu'il s'agit en partie d'alliage.
Les leviers existent pourtant. Fondants exothermiques qui aident le métal à se séparer, écumage réalisé à la bonne température et non quand l'opérateur a un moment, presse à crasses pour extraire le métal chaud, ou sous-traitance à un affineur spécialisé qui restitue une part significative du contenu métallique.
Un test intéressant à mener : faire analyser un échantillon représentatif d'une benne de crasses. Le résultat surprend souvent la direction, et il déclenche des décisions plus vite que n'importe quelle présentation.
Conduite de four et pertes au feu
Température de maintien excessive, brassage électromagnétique mal réglé, temps de maintien à rallonge, atmosphère de four non maîtrisée. Chaque heure de surchauffe coûte du magnésium, de l'énergie, et un peu de qualité.
Le maintien de nuit, en particulier, mérite un examen. Combien de fours tournent à température de coulée toute la nuit pour une reprise à 5 h du matin ? Le calcul du coût réel de cette habitude réserve parfois des surprises.
Réduire le gisement à la source, la valorisation commence au bureau d'études
La meilleure tonne de retour reste celle qu'on n'a jamais produite. Cette phrase paraît un peu facile, mais elle décrit précisément le levier le plus puissant du sujet.
Optimiser le système de remplissage
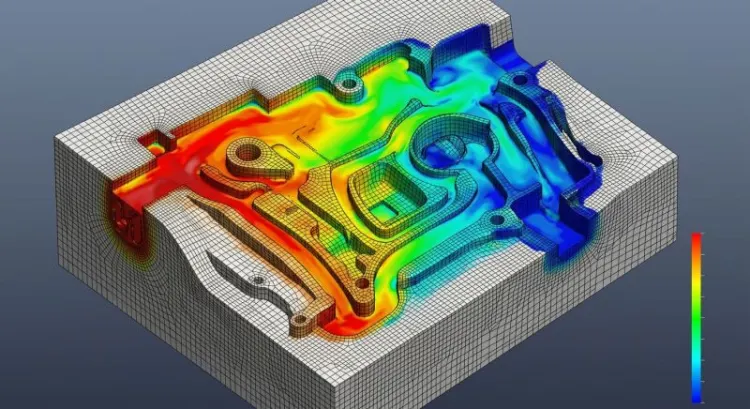
Dimensionnement des masselottes par simulation de solidification, prise en compte des gradients thermiques, attaques en fond de moule pour un remplissage calme, manchons isolants et exothermiques pour réduire le volume alimentaire nécessaire.
Un chiffre pour fixer les idées. Passer un rendement de 55 à 68 % sur une pièce de grande série modifie davantage le bilan matière annuel que n'importe quel effort de tri, aussi rigoureux soit-il. Le tri optimise ce qui existe. La conception, elle, décide de ce qui existera.
Simulation numérique et conception de pièce
Épaisseurs progressives plutôt que ruptures brutales, suppression des points chauds isolés, moulage en grappe optimisé, remplissage multi-empreintes équilibré. La simulation n'est plus un luxe de grand groupe : les outils sont accessibles, et un modèle bien exploité rembourse sa licence sur une seule pièce de série.
Réduire les rebuts qualité
Maîtrise statistique des paramètres de coulée, contrôle non destructif ciblé sur les zones à risque identifiées par simulation, capitalisation systématique des causes racines dans un historique consultable.
Un rebut évité vaut double : la matière reste dans une pièce bonne, et l'énergie de refusion n'est pas dépensée une seconde fois. C'est le seul gain qui se cumule sur les deux tableaux à la fois.
Quand la meilleure valorisation est la revente
Tout ne doit pas retourner au four. Refuser cette évidence conduit à des lits de fusion douteux, justifiés par une logique d'économie qui se retourne au premier lot déclassé.
Identifier ce qui n'a pas sa place dans le lit de fusion
Nuances qu'on ne produit pas en interne, alliages contaminés ou d'origine incertaine, matières nobles isolées (cuivre, bronze, laiton, inox, alliages cobalt ou nickel), copeaux trop chargés en huile pour être traités correctement sur place.
Ces flux valent souvent plus à la vente qu'à la refonte. Le bronze noyé dans un lit de fusion aluminium ne vaut rien. Trié en benne dédiée, il se paie.
Vendre au bon interlocuteur
Trois profils, trois logiques de prix. Le ferrailleur généraliste achète au poids et à la catégorie large, avec une décote qui couvre son risque de tri. L'affineur spécialisé achète à la nuance, analyse, et paie en conséquence. Le négociant en métaux non ferreux se positionne entre les deux, avec un vrai savoir-faire sur les cotations.
L'écart de prix entre une benne monomatière triée, pesée, analysée, accompagnée d'un certificat, et un mélange hétérogène, est considérable. Sur certains alliages, on parle de plusieurs dizaines de pour cent.
Deux réflexes à installer : suivre les cotations (LME et indices de reprise) plutôt que subir le prix annoncé, et négocier à la nuance plutôt qu'au poids brut. La discussion n'est pas la même quand on arrive avec une analyse spectrométrique en main.
Les prestations de façon
Modèle souvent méconnu, particulièrement adapté aux fonderies sans capacité d'affinage ni laboratoire d'analyse. Le principe : confier ses propres retours à un affineur qui les refond, corrige la composition, et restitue des lingots à la nuance demandée.
La matière reste la propriété de la fonderie, seule la transformation est facturée. Pour un atelier qui accumule des retours qu'il ne sait pas remettre à niveau, c'est souvent la solution la plus rationnelle. Encore faut-il y penser, et beaucoup préfèrent vendre puis racheter, ce qui revient à payer deux marges au lieu d'une prestation.
Cadre réglementaire, environnemental et documentaire
Statut de déchet et sortie de statut de déchet
Distinction essentielle. Les retours internes réintégrés directement au process ne relèvent généralement pas de la réglementation déchets : ils circulent en boucle interne, sans jamais quitter le site ni changer de détenteur.
Les flux sortants, en revanche, entrent dans le cadre réglementaire complet. Bordereaux de suivi, registre des déchets tenu à jour, traçabilité des destinataires, et procédures spécifiques en cas de transfert transfrontalier. Un contrôle DREAL sur ce point se prépare avec des documents, pas avec des explications.
Crasses, poussières et résidus
Certaines crasses d'aluminium présentent une réactivité à l'eau, avec dégagement gazeux à la clé. Elles relèvent de filières agréées et exigent un stockage abrité, à l'écart des points d'eau et des zones de lavage. Ce n'est pas un détail administratif : c'est un vrai sujet de sécurité sur les parcs extérieurs, particulièrement en période de pluie.
Les poussières de filtration et de grenaillage suivent leur propre logique de classement, selon leur composition et leur teneur en métaux.
L'argument bas carbone, à valoriser commercialement
Un chiffre qui mérite d'être connu de toute l'équipe commerciale : l'aluminium recyclé consomme environ 5 % de l'énergie nécessaire à la production d'aluminium primaire. Cinq pour cent. Le rapport est presque caricatural, et pourtant il reste sous-exploité dans les argumentaires.
Comment le transformer en avantage concret ? En documentant précisément son taux de matière recyclée, flux par flux, et en l'intégrant aux réponses aux appels d'offres, aux bilans GES, aux analyses de cycle de vie demandées par les clients.
Les donneurs d'ordre automobiles, en particulier, montent leurs exigences année après année sur ce point. Une fonderie capable de produire un taux de matière recyclée chiffré et traçable ne se contente pas de cocher une case : elle prend une longueur d'avance sur des concurrents qui répondent encore de façon vague. Autant dire que le bilan matière évoqué plus haut a une seconde vie, cette fois commerciale.
Feuille de route, par où commencer concrètement
Sous 30 jours, voir clair
Établir le bilan matière réel, sans estimation ni approximation. Peser les bennes, toutes les bennes, y compris celles que personne ne pèse jamais. Faire analyser trois échantillons représentatifs par flux. Puis parcourir l'atelier avec un plan et marquer les points de mélange : là où deux nuances peuvent se croiser, là où une benne est mal placée, là où le geste évident est le mauvais geste.
Cette première phase ne coûte presque rien. Elle change souvent la conversation.
Sous 6 mois, sécuriser la boucle
Bennes dédiées, identifiées, positionnées au plus près du poste qui les remplit. Procédure de tri affichée au poste, en une page, avec des photos plutôt que du texte. Préchauffage et séchage systématisés, pas laissés à l'appréciation du moment. Briquetage des copeaux. Taux de retour formalisé par famille de pièces et validé techniquement. Contrôle analytique en entrée de four sur les charges sensibles.
C'est la phase la plus exigeante en accompagnement du terrain, parce qu'elle touche aux habitudes. Un opérateur qui comprend pourquoi le tri compte trie correctement ; un opérateur à qui on impose une benne de plus sans explication contourne la consigne dès la première semaine chargée.
Sous 18 mois, structurer la valeur
Simulation systématique des systèmes de coulée sur les nouvelles pièces et sur les séries à fort volume. Contractualisation avec un affineur, en prestation de façon ou en vente à la nuance. Rendement métallique suivi en comité de direction, au même titre que le taux de service ou le taux de rebut. Et communication du taux de matière recyclée aux clients, avec les justificatifs qui vont avec.
Conclusion
Le recyclage des retours n'est pas une opération de fin de chaîne, confiée au parc à ferrailles et regardée une fois par an. C'est un paramètre de conception au bureau d'études, un paramètre de conduite au four, et un paramètre commercial à la signature des contrats.
La fonderie est, par construction, l'une des industries les plus circulaires qui soient. Elle refond, elle réintègre, elle reboucle depuis toujours, bien avant que le mot « circularité » n'apparaisse dans les rapports RSE. La différence entre deux ateliers ne se joue donc pas sur le principe, mais sur le pilotage. Les uns subissent leurs retours et les évacuent au mieux ; les autres les mesurent, les trient, les arbitrent, et en font une ligne de valeur.
Le point de départ reste le même dans tous les cas : un audit de rendement matière, un diagnostic de tri, et la mise en place de deux ou trois indicateurs solides. À partir de là, les décisions deviennent évidentes. Sans cela, elles resteront des intuitions.