Fonderie 4.0 : simulation numérique et impression 3D de moules, ce que ça change pour vos pièces
Ce que recouvre réellement la « fonderie 4.0 »
Le terme circule beaucoup, souvent à tort. Il faut donc commencer par faire le tri entre l'effet d'annonce et les briques qui tournent réellement en atelier aujourd'hui.
Quatre technologies sont sorties du stade expérimental : la simulation de remplissage et de solidification, la fabrication additive de noyaux et de moules sable, la traçabilité par capteurs de process, et la numérisation du contrôle dimensionnel. Le reste relève encore du démonstrateur ou du salon professionnel.
Ce qui n'a pas bougé d'un pouce, en revanche, mérite d'être dit tout aussi clairement. La métallurgie reste la métallurgie. Un alliage d'aluminium se comporte comme un alliage d'aluminium, une fonte à graphite sphéroïdal obéit aux mêmes lois qu'il y a trente ans. Et le savoir-faire du fondeur sur les paramètres de coulée, la température, la vitesse, le dégazage, personne ne l'a remplacé par un algorithme.
Alors où est le changement ? Il tient en une phrase : on est passé d'une mise au point itérative et empirique à une validation prédictive. La fonderie 4.0 n'est pas une rupture de procédé. C'est une rupture de méthode de conception. Nuance capitale, et souvent mal comprise par les donneurs d'ordres qui imaginent une usine sans opérateurs.
La simulation numérique de coulée : voir la pièce avant de la couler
Ce que le logiciel calcule concrètement
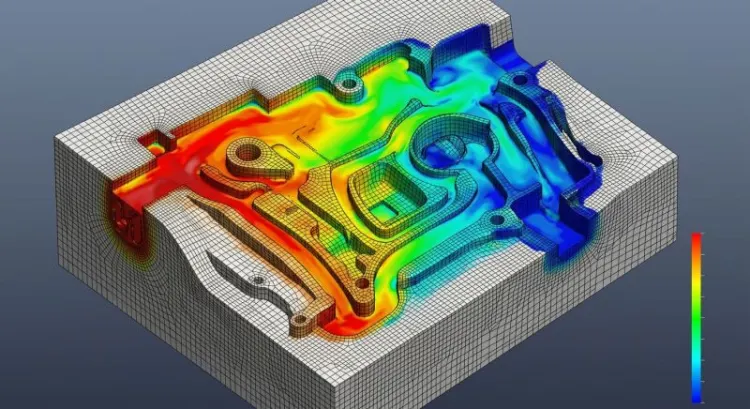
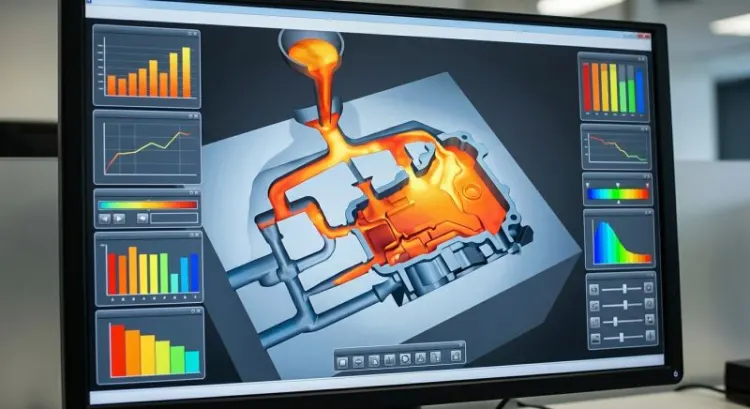
Le remplissage, d'abord. Le calcul restitue la vitesse du front de métal, les turbulences, l'entraînement d'air et d'oxydes, les points froids. On visualise la cavité qui se remplit seconde par seconde, et surtout on voit là où le métal arrive en désordre.
La solidification ensuite : gradients thermiques, dernières zones à se figer, prédiction des retassures et des porosités. C'est souvent le moment le plus révélateur d'une étude, parce que la zone qui pose problème n'est presque jamais celle qu'on soupçonnait.
Viennent enfin les contraintes résiduelles et les déformations après refroidissement. Anticiper une pièce qui va tirer de deux dixièmes après démoulage, cela change la façon de préparer les reprises d'usinage. Et tout cela sert un objectif unique : dimensionner correctement le système de remplissage et d'alimentation, masselottes, attaques, évents, refroidisseurs.
Ce que ça évite au client
La série d'essais-erreurs sur outillage physique, principalement. Chaque itération coûte un moule et plusieurs semaines de calendrier. Sur un projet qui en demande trois, l'addition devient franchement inconfortable.
Cela évite aussi les défauts détectés en contrôle final alors que la cause se situe dans la géométrie du système de coulée, à un mètre de la pièce. Classique. Et les rebuts récurrents sur une zone que personne n'arrivait à expliquer, ces fameux 8 % qu'on finit par intégrer au prix parce qu'on a renoncé à comprendre.
Le point que peu d'articles abordent : la simulation déplace la discussion en amont
Voilà le vrai basculement. Le fondeur devient interlocuteur au stade du bureau d'études, plus au stade de la consultation prix. Ce n'est pas un détail commercial, c'est un changement de nature de la relation.
Un exemple d'arbitrage typique ? Un congé de raccordement élargi, une épaisseur locale reprise, un plan de joint décalé de quelques millimètres. Trois modifications qui ne touchent en rien à la fonction de la pièce, et qui transforment sa santé matière. Encore faut-il pouvoir en discuter avant que le plan soit figé et signé.
D'où la notion à retenir : la conception pour la fabrication appliquée à la fonderie devient chiffrable. Et ce qui est chiffrable devient négociable.
L'impression 3D de moules et de noyaux : la fin du passage obligé par l'outillage
Les procédés en présence
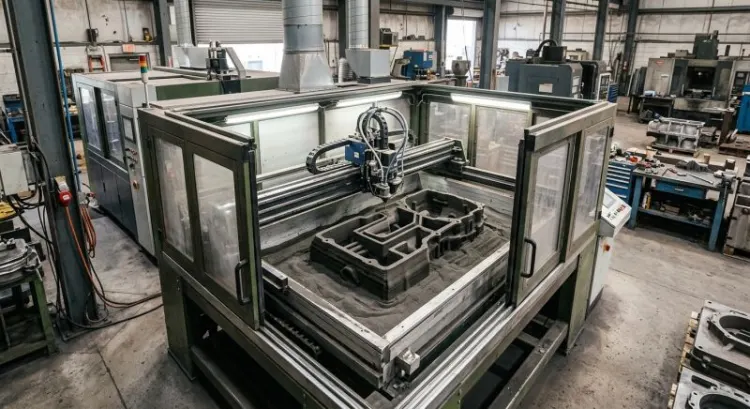
L'impression sable par jet de liant, le binder jetting, produit moules et noyaux directement à partir du fichier CAO. C'est aujourd'hui le procédé le plus répandu en fonderie.
À côté, l'impression de modèles pour le moulage à la cire perdue ou pour le sable classique occupe une place complémentaire, notamment sur les pièces à géométrie très fine.
Un point de vocabulaire s'impose ici, parce que la confusion est permanente : on n'imprime pas la pièce métallique. On imprime l'empreinte. Le métal reste coulé selon les procédés maîtrisés depuis des décennies, avec les mêmes alliages et les mêmes caractéristiques mécaniques. Ce n'est pas de la fabrication additive métallique, et il ne faut surtout pas mélanger les deux mondes.
Ce que ça débloque géométriquement
Les contraintes de démoulage disparaissent. Contre-dépouilles, canaux internes complexes, formes organiques issues d'une optimisation topologique : tout ce que la logique du modèle et du plan de joint interdisait devient réalisable.
Autre gain, moins spectaculaire mais très apprécié en production : le nombre de noyaux à assembler diminue. Moins de noyaux, c'est moins de jeux de montage, donc moins de variations dimensionnelles d'une pièce à l'autre.
Et pour les secteurs transport, énergie ou hydraulique, l'allègement à performance égale n'est pas un argument marketing. C'est une ligne de cahier des charges.
Ce que ça débloque économiquement
Le prototype sort dans l'alliage définitif. Pas une maquette plastique qu'on regarde en réunion, une vraie pièce qu'on peut monter, tester, mettre en charge.
Les petites et très petites séries redeviennent viables, puisqu'il n'y a plus d'outillage à amortir. Même logique pour les pièces de rechange et la maintenance d'équipements anciens dont le modèle physique a disparu depuis longtemps, quand il n'a pas fini au rebut lors d'un déménagement d'atelier.
Reste la réactivité sur les évolutions d'indice, sans doute le bénéfice le plus quotidien. Modifier un fichier plutôt que retoucher ou refaire un outillage, l'écart de délai se compte en semaines.
Les limites à énoncer honnêtement
Le sable imprimé coûte plus cher au kilo que le sable classique. Le calcul bascule donc selon le volume de série, et il bascule parfois vite.
Les volumes d'impression et les dimensions maximales des machines imposent leurs propres bornes. Une pièce de trois mètres ne se traite pas comme une pièce de trente centimètres.
L'état de surface et les tolérances méritent d'être comparés au moulage traditionnel, au cas par cas, en fonction de l'exigence réelle de la pièce. Parfois l'écart est sans conséquence, parfois il génère une reprise d'usinage supplémentaire qui mange le gain.
Quant au seuil de bascule entre outillage classique et impression, se méfier de tout chiffre présenté comme universel. Le raisonnement compte plus que le nombre : coût d'outillage divisé par le nombre de pièces, ajouté au surcoût unitaire du sable imprimé, le tout confronté au nombre d'itérations probables. Un fondeur sérieux pose ce calcul avec vous, il ne récite pas un seuil.
Ce que le couple simulation + impression change vraiment pour vos pièces
Sur le délai
La chaîne classique suit toujours le même chemin : conception, outillage, premier essai, analyse du défaut, retouche, second essai. Parfois un troisième, qu'on n'avait pas budgété.
La chaîne 4.0 raccourcit brutalement le parcours : conception, validation numérique, moule imprimé, coulée conforme dès les premières pièces.
Le gain le plus sous-estimé n'est pas le temps de coulée, qui reste identique. C'est la compression du temps de mise au point. Personne ne communique là-dessus, et c'est pourtant là que se joue l'essentiel du calendrier projet.
Sur la qualité et la répétabilité
Les porosités et retassures reculent, tout simplement parce que l'alimentation est dimensionnée par le calcul et non plus par la seule expérience. L'expérience reste indispensable pour interpréter le calcul, entendons-nous bien.
La stabilité dimensionnelle progresse aussi : un moule imprimé se reproduit à l'identique, sans usure d'outillage ni dérive au fil des séries. Le moule numéro 1 et le moule numéro 400 sortent du même fichier.
Conséquence directe et mesurable sur les taux de rebut, et sur les résultats de contrôle non destructif.
Sur la conception elle-même
Des fonctions s'intègrent. Plusieurs pièces assemblées se remplacent par une pièce unique coulée, ce qui supprime des interfaces, des points de fuite potentiels et des reprises d'usinage.
Le message tient en une formule : la pièce n'est plus dessinée puis adaptée à la fonderie. Elle est dessinée avec la fonderie. Les bureaux d'études qui ont franchi ce pas ne reviennent pas en arrière.
Sur le coût global
Raisonner en prix pièce mène droit dans le mur. Il faut déplacer le regard vers le coût complet : outillage, itérations, rebuts, usinage, assemblage, masse embarquée sur toute la durée de vie du produit.
Et puisque l'honnêteté paie mieux que l'enthousiasme, disons-le : dans certains cas la fonderie 4.0 ne se justifie pas. Grande série stable, pièce simple, outillage déjà amorti depuis longtemps. Là, changer de méthode n'apporte rien. Un fondeur qui ne sait pas vous dire quand son offre n'est pas pertinente devrait éveiller votre méfiance.
Comment aborder un projet en fonderie 4.0
Ce qu'il faut transmettre au fondeur tient en quatre éléments : le fichier 3D natif, le cahier des charges fonctionnel, les zones critiques avec les exigences de santé matière associées, et les conditions de service de la pièce, pression, température, fatigue, environnement.
Un plan 2D coté seul appauvrit considérablement l'analyse. Pourquoi ? Parce qu'il fige des choix sans exprimer les degrés de liberté. Il dit ce que la pièce doit être, jamais ce qu'elle pourrait devenir sans perdre sa fonction. Or c'est exactement dans cet espace de liberté que se trouvent les gains.
Vient ensuite l'étape de co-conception, la plus productive du projet. Quelles marges de manœuvre acceptez-vous sur la géométrie ? Où commence l'intangible ? Ces deux questions valent plus que trois réunions de cadrage.
En retour, attendez des livrables concrets : un rapport de simulation, une cartographie des zones à risque, des préconisations de modification argumentées, un plan de contrôle. Si l'on vous rend trois images colorées sans commentaire, l'étude n'a pas été faite, elle a été lancée.
Les questions que se posent les donneurs d'ordres
La simulation garantit-elle la conformité de la pièce ? Non, et il serait malhonnête de le prétendre. Elle réduit fortement l'aléa, elle ne remplace ni la validation métallurgique ni le contrôle. Un calcul reste un modèle, la fonte reste de la fonte.
Faut-il repartir de zéro sur des pièces existantes ? Non plus. La rétro-conception et la numérisation 3D permettent de reprendre l'historique, y compris sur des pièces dont il ne subsiste qu'un exemplaire usé.
Mes fichiers et mon savoir-faire produit sont-ils protégés ? Question légitime, à traiter contractuellement : confidentialité, propriété des données, engagements écrits. Elle se pose en début de relation, pas après le premier échange de fichiers.
Quel volume minimum justifie l'approche ? Il n'existe pas de seuil universel, seulement une logique de bascule. Comparez le coût d'outillage amorti et les itérations probables au surcoût du sable imprimé. La réponse tombe d'elle-même, et elle diffère d'une pièce à l'autre.
Peut-on combiner moule imprimé pour le prototype et outillage classique pour la série ? Oui. C'est même le scénario le plus rationnel dans une bonne part des projets : on valide vite et sans engager d'outillage, puis on industrialise sur une base sûre.
Conclusion
La fonderie 4.0 ne rend pas les pièces plus belles sur le papier. Elle rend les mauvaises surprises évitables. C'est moins vendeur, c'est nettement plus utile.
Le différenciateur, au fond, n'est pas la machine. Les logiciels s'achètent, les imprimantes sable aussi. Ce qui ne s'achète pas, c'est la capacité du fondeur à interpréter une simulation, à repérer la zone qui va poser problème, et à dialoguer d'égal à égal avec un bureau d'études. Là se joue la différence entre un prestataire et un partenaire.
Vous avez une pièce à risque qui vous coûte en rebuts depuis des mois, ou un projet en cours dont la mise au point vous inquiète ? Soumettez-la pour une analyse de faisabilité et une première simulation. Le diagnostic arrive souvent plus vite que prévu.