Défauts de fonderie : retassures, porosités et comment les éviter
Qu'est-ce que les défauts de fonderie?
Dans le monde de la fonderie, il existe une distinction importante à faire entre les défauts de solidification et les autres imperfections qui peuvent apparaître lors du processus de fabrication. Les retassures et porosités appartiennent à la première catégorie, celle qui survient pendant que le métal se refroidit et se durcit. C'est un processus qui semble simple en théorie, mais en pratique, les choses se compliquent rapidement.
Ces défauts ne sont pas juste des détails cosmétiques. Ils affectent directement les propriétés mécaniques de la pièce fondue. Une retassure au mauvais endroit? C'est une zone de fragilité qui peut causer une rupture sous charge. Une porosité dans une zone critique? L'étanchéité est compromise, la durabilité en pâtit, et le coût global du rebut grimpe rapidement.
Retassures : formation et conséquences
Le mécanisme derrière la retassure
Voici ce qui se passe: quand le métal fondu se refroidit, il se contracte. C'est une loi physique incontournable. Le volume diminue au fur et à mesure que la température baisse, et cette contraction crée une sorte de vide, une cavité qui s'agrandit à mesure que le refroidissement progresse. Ce vide, c'est la retassure.
Le problème? Ce n'est pas uniforme. Le métal ne refroidit pas partout à la même vitesse. Les zones massives refroidissent plus lentement que les zones fines, ce qui crée des différences de retrait qui génèrent des tensions internes considérables.
Où les retassures se forment-elles?
Elles apparaissent typiquement au dernier endroit qui se solidifie. C'est logique: c'est là qu'il y a le plus de possibilités pour que du vide se creuse avant que le métal ne soit complètement figé. Les zones épaisses, les jonctions entre deux sections de diamètres différents, les angles rentrants: voilà les points chauds où les retassures aiment se manifester.
Les différentes formes qu'elles prennent
Une retassure de cœur est celle qui se loge profondément dans la matière, au centre d'une zone massive. Une retassure superficielle reste près de la surface. Et puis il y a les réseaux de retassures, ces microcavités qui se propagent comme des fissures dans le matériau, fragmentant la structure interne.
Les conséquences en cascade
Les retassures n'arrivent jamais seules. Elles affaiblissent considérablement la pièce, créent des zones où d'autres défauts peuvent se propager. Parfois, des fissures apparaissent autour des retassures lors du refroidissement ultérieur ou au démoulage. La fragilité à chaud devient un problème même avant le refroidissement complet.
Porosités : les différents types
La porosité de retrait
C'est une cousine proche de la retassure, mais elle opère à une échelle différente. Macro ou microscopique, elle résulte du même phénomène: la contraction du métal. La différence? Les porosités microscopiques sont souvent distribuées plus largement dans la pièce, tandis que la retassure tend à se concentrer dans une zone.
Les poches de gaz et le gaz dissous
Le métal en fusion absorbe du gaz. Beaucoup de gaz. L'oxygène, l'hydrogène, l'azote: tous se dissolvent dans le métal liquide sous la pression de l'atmosphère ambiante. Or, au refroidissement, la solubilité diminue brutalement. Le gaz n'a nulle part où aller, sinon former de petites bulles, des poches de gaz emprisonnées dans la matière.
C'est particulièrement vrai avec l'hydrogène, un gaz insidieux qui aime se cacher dans les alliages à base d'aluminium. Ces poches deviennent des points faibles, des zones où la continuité du matériau est rompue.
Les films d'oxyde qui créent la porosité
Chaque fois que du métal fondu se déplace dans le moule, la surface se recouvre d'une fine pellicule d'oxyde. Si cette pellicule se fait entraîner par le flux de métal, elle peut créer des bulles d'air emprisonnées. C'est un problème fréquent lors du remplissage du moule, particulièrement avec les géométries compliquées.
Comment évaluer la gravité
La taille et la localisation de la porosité déterminent son impact. Une petite porosité dans une zone non-critique? Probablement acceptable. La même porosité au centre d'une zone fortement sollicitée? C'est un problème majeur qui peut compromettre la tenue mécanique de la pièce.
Causes courantes et facteurs d'aggravation
La conception de la pièce: le point de départ
C'est ici que tout commence, en réalité. Une pièce bien conçue limite naturellement les risques. Les masses thermiques différentes créent des points chauds et des points froids. Les transitoires géométriques concentrent les tensions. Une zone massive entourée de zones fines? Voilà une recette pour générer des retassures.
À l'inverse, une conception qui favorise une solidification progressive, sans zones massives isolées, réduit considérablement le risque. Ça semble évident une fois dit, mais dans la réalité, les exigences fonctionnelles et les coûts de fabrication créent souvent des géométries moins qu'idéales pour la solidification.
Température et refroidissement: deux variables critiques
Une température de coulée trop élevée prolonge la durée du refroidissement, donnant au métal plus de temps pour former des retassures. Une température trop basse augmente les risques de porosité due aux gaz et crée une interface moule-métal moins fluide.
La vitesse de refroidissement elle-même impacte énormément. Un refroidissement trop rapide fige le défaut avant que la masselotte n'ait le temps de compenser. Un refroidissement trop lent encourage la croissance des retassures.
L'alliage et ses additifs
Tous les alliages ne se comportent pas identiquement. Certains sont naturellement plus enclins aux retassures, d'autres à la porosité. Les affinants modifient la structure cristalline et peuvent améliorer les choses. Les modificateurs pour les alliages d'aluminium-silicium changent la morphologie des cristaux, réduisant les risques de retassure.
Le dégazage? C'est une étape qu'on ne peut pas négliger si on veut minimiser les poches de gaz.
Le système de masselotte: essentiel mais exigeant
La masselotte est là pour une raison: fournir du métal supplémentaire à la pièce pendant qu'elle refroidit, compensant ainsi la contraction. Mais dimensionner correctement une masselotte? C'est un art. Trop petite, elle ne compense pas. Trop grosse, elle consomme du métal et crée ses propres défauts. Le positionnement compte aussi: la masselotte doit rester liquide plus longtemps que la pièce qu'elle alimente.
L'humidité du moule et le piégeage de gaz
Un moule humide? C'est un désastre en attente. L'eau s'évapore au contact du métal fondu, générant des bulles de vapeur qui créent de la porosité. La perméabilité insuffisante du moule emprisonne le gaz dégagé lors du remplissage, créant des cavités. Tout ça contribue à réduire la qualité finale de la pièce.
Détection et diagnostic
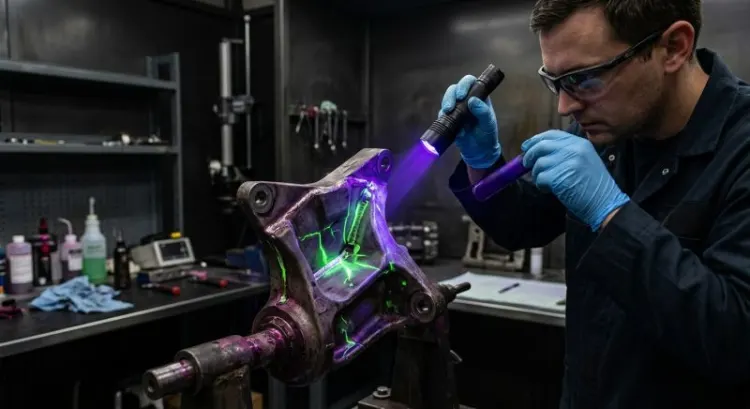
Inspection visuelle et tactile: le début
Les retassures superficielles et les porosités visibles en surface se détectent avec les yeux. Une palpation minutieuse peut révéler des rugosités, des petites cavités. C'est basique, mais efficace pour les défauts évidents. Pour ce qui se cache sous la surface? C'est une autre histoire.
Radiographie X: puissance et limitations
La radiographie X permet de voir à l'intérieur de la pièce. Les retassures et porosités de taille significative apparaissent comme des zones noires ou grises sur le film. Mais attention: les petites porosités passent facilement inaperçues. L'interprétation demande de l'expérience. Et l'imagerie n'est pas toujours disponible pour les grandes pièces.
Ultrasons et autres techniques NDT
Les ultrasons excellent pour détecter les défauts internes. L'onde sonore se propage à travers le métal et se réfléchit sur les discontinuités, révélant leur position et leur taille approximative. C'est non-destructif, relativement rapide et ne demande pas de film à analyser.
Il existe d'autres techniques: la thermographie infrarouge pour les gradients thermiques, les courants de Foucault pour les fissures de surface. Chacune a ses points forts et ses limitations.
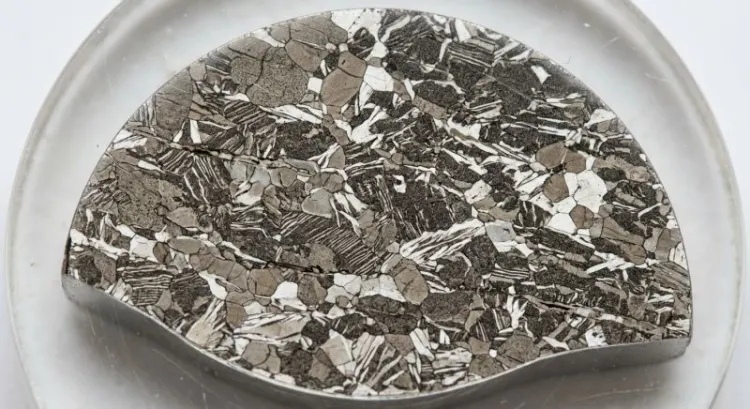
La métallographie: la vraie vérité
Couper la pièce, la polir, l'observer au microscope. C'est destructif, mais c'est la seule façon d'avoir la certitude absolue sur ce qui se passe à l'intérieur. On voit la microstructure, les inclusions, les porosités microscopiques que tous les autres appareils laissent passer.
Prévention : les meilleures pratiques
Optimiser la conception dès le départ
Éviter les masses critiques excessives. Favoriser une solidification progressive en réduisant les différences de section. Supprimer les angles aigus qui concentrent les tensions. Répartir la masse de manière plus homogène.
Ce travail se fait à la conception. C'est souvent moins coûteux qu'on ne le croit, si on le fait avant la fabrication du premier moule. Attendre d'avoir des rebuts pour modifier la géométrie? C'est infiniment plus cher.
Maîtriser la thermique
Contrôler la température de coulée précisément. Ne pas verser du métal trop chaud, qui prolongerait le refroidissement. Mais pas trop froid non plus, sinon le moule ne remplit pas correctement. Trouver le juste milieu est crucial.
Le refroidissement lui-même peut être modulé avec des interventions: chauffer ou refroidir certaines zones du moule selon les besoins. Utiliser des refroidisseurs locaux pour accélérer la solidification dans les zones critiques.
Un système de masselotte performant
Dimensionner correctement selon la pièce: règle générale, la masselotte doit avoir un volume représentant 15 à 25% de la pièce, mais ça dépend vraiment de la géométrie. La positionner de manière à qu'elle reste liquide plus longtemps.
Utiliser des isolants autour de la masselotte pour ralentir son refroidissement. Certains matériaux isolants commerciaux sont très efficaces pour ça. Une masselotte bien isolée remplit vraiment son rôle.
Choisir et préparer l'alliage
Sélectionner un alliage approprié pour l'application. Certains alliages sont naturellement plus fluides, moins enclins aux retassures. Le dégazage est quasi obligatoire, particulièrement pour les alliages d'aluminium susceptibles à l'hydrogène.
Utiliser des affinants et des modificateurs selon le type d'alliage. Maintenir une chimie stable: faire des tests réguliers pour vérifier que l'alliage ne dérive pas lentement.
Préparation du moule et des noyaux
Assurer une perméabilité suffisante pour que les gaz dégagés lors du remplissage puissent s'échapper. Éviter l'humidité dans les moules: sécher correctement avant la coulée. Utiliser des matériaux de moule de bonne qualité.
Pour les noyaux, la situation est similaire. Une compaction excessive les rend imperméables. Une compaction insuffisante crée des faiblesse structurelles. C'est un équilibre délicat.
Gamme de coulée optimisée
Remplir le moule correctement: vitesse de remplissage adaptée. Trop rapide et le moule se remplit de gaz. Trop lent et le métal refroidit prématurément. Utiliser une alimentation progressive plutôt qu'un afflux brutal.
La suralimentation est une technique où on fournit du métal supplémentaire à certaines zones pour compenser la contraction locale.
Correction des retassures et porosités
Évaluation de l'acceptabilité
Chaque défaut doit être jugé selon le contexte. Une retassure superficielle de 2 mm sur une pièce de 1 kg où elle n'affecte pas une zone critique? Probablement acceptable. La même retassure au cœur d'une zone soumise à des vibrations? Rejet immédiat.
Il existe des normes qui spécifient les tolérances acceptables. Les connaître et les appliquer de manière cohérente est important pour ne pas rejeter des bonnes pièces inutilement, ni accepter des mauvaises.
Les options de reprise
Le soudage est possible pour de petites retassures en surface. C'est coûteux mais viable quand la pièce a de la valeur. Un bouchage local avec une résine époxy fonctionne pour certaines applications non-critiques.
L'usinage pour enlever la zone défectueuse, puis rebouchage: c'est une option si la géométrie le permet. Ça revient cher en temps de main-d'œuvre.
Le rebut et son impact
Parfois, il n'y a pas d'autre choix. Une retassure majeure au cœur de la pièce, une porosité extensive: ça va au rebut. C'est difficile à accepter quand on a investi du temps et de l'énergie, mais c'est souvent la seule option sûre.
L'impact financier s'accumule rapidement si les taux de rebut sont élevés. Ça crée une motivation puissante pour améliorer les pratiques et prévenir les défauts dès le départ.
Cas pratiques et erreurs récurrentes
Le carter moteur mal masselotté
Un classique: une entreprise fabrique un carter moteur avec une géométrie particulièrement dense à l'endroit du logement des paliers. La masselotte était positionnée trop loin, ne pouvait pas alimenter convenablement cette zone. Résultat: une retassure majeure au centre de cette section critique. Avec une meilleure position et taille de masselotte, plus une petite modification de la géométrie pour réduire la masse locale, le problème a disparu.
La bride de tube, le piège thermique
Une bride destinée à connecter deux tubes. Géométrie symétrique, mais l'épaisseur de la bride créait une zone très dense. Le jeu thermique entre la bride et les tubes était insuffisant. Lors du refroidissement, les différentes sections se contractaient à des rythmes différents, créant des fissures de retrait. Solution: ajouter des congés et réduire légèrement l'épaisseur locale de la bride. Le problème a été éliminé avec une modification mineure de la conception.
La roue dentée, l'alliage mal adapté
Un alliage d'aluminium standard qui n'était pas optimal pour cette géométrie. L'ajout de silicium et d'autres modificateurs a changé les caractéristiques de solidification, réduisant drastiquement les retassures. Parfois, le problème ne vient pas du procédé, mais du matériau choisi.
En guise de conclusion
Revenir aux trois piliers, c'est se rappeler que la maîtrise des défauts de fonderie repose sur trois éléments interconnectés: une conception intelligente qui facilite la solidification, la thermocinétique rigoureuse qui contrôle les vitesses de refroidissement, et une maîtrise opérationnelle du procédé qui garantit la qualité de chaque étape.
Les meilleure prévention passe par un audit régulier. Vérifier où on en est, identifier les tendances, ajuster avant que la situation ne se dégrade. Une formation continue de l'équipe compte aussi: les gens qui comprennent les mécanismes derrière les défauts font naturellement de meilleurs choix quand ils sont confrontés à des problèmes.
Si ces sujets vous concernent et que vous avez des enjeux spécifiques en fonderie, il existe des ressources et des accompagnements disponibles pour diagnostiquer les problèmes et mettre en place des solutions durables.