Contrôle non destructif en fonderie : ressuage, radiographie et ultrasons
Pourquoi le contrôle non destructif est essentiel en fonderie
Un défaut invisible n'est jamais un défaut sans conséquences. En fonderie, les fissures qui se cachent au cœur d'une pièce, les porosités qui s'installent tranquillement dans le métal, les retassures qui échappent à l'œil, tout cela finit par coûter cher : très cher. On parle de pièces qui cassent en service, de rappels clients, de responsabilités civiles engagées. C'est précisément là que le contrôle non destructif intervient.
L'enjeu n'est pas académique. Les normes ISO 8062, EN et ASTM l'imposent d'ailleurs : certains secteurs (aéronautique, défense, énergie) exigent la traçabilité complète des contrôles effectués. Mais au-delà de la conformité, il y a une réalité économique : vérifier une pièce sans la détruire, c'est pouvoir la vendre et la livrer si elle passe l'examen. C'est aussi optimiser le temps et le coût du contrôle lui-même, parce qu'une fonderie ne peut pas se permettre des cadences ralenties par des inspections interminables.
Reste la question centrale : quelle méthode choisir quand on en dispose de trois, chacune avec son terrain de jeu propre ?
Le ressuage : la méthode de détection de surface
Fonctionnement et principe
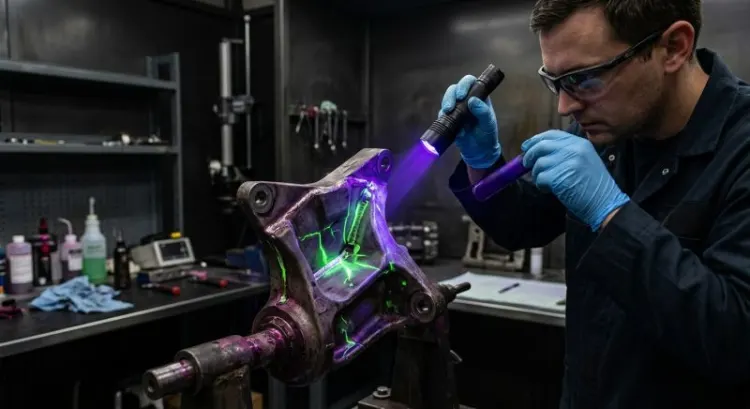
Le ressuage fonctionne sur un principe très simple : un liquide pénétrant capillaire s'infiltre dans les fissures et porosités de surface, puis un révélateur (coloré ou fluorescent) les met en évidence sous une lumière adaptée. C'est du pur capillarité, rien de compliqué. L'opération prend du temps (quelques dizaines de minutes selon la profondeur de pénétration souhaitée), mais elle ne demande ni équipement sophistiqué ni compétences excessives.
Ce qu'il détecte vraiment
Les fissures en surface, les retassures superficielles, les petites inclusions. En gros, tout ce qui débouche ou s'expose à la surface de la pièce. Mais voilà le revers : le ressuage pénètre très peu profondément, rarement au-delà de 1 à 2 millimètres. Ce qui se passe à 5 millimètres de profondeur reste invisible. Et il y a encore un préalable non négociable : la surface doit être parfaitement propre. Poussière, oxyde, rouille, tout cela compromet la pénétration du liquide.
Les points forts
Parlons franchement : c'est bon marché. L'équipement coûte peu, les consommables sont bon marché, la mise en œuvre simple ne demande pas des années de formation. Le ressuage fonctionne sur tous les matériaux métalliques. Et si on cherche à inspecter une petite pièce complexe avec beaucoup de géométrie, c'est souvent la seule méthode qui tient ses promesses sans complications.
Les limites claires
Surface uniquement. C'est la limite majeure. Ensuite, il faut une propreté sans compromis, ce qui signifie nettoyage préalable. Et puis, pour les défauts fins qui demandent une vraie profondeur de pénétration, la patience devient une vertu nécessaire : il faut attendre que le liquide pénètre, puis laisser le révélateur agir. Pour une production en cadence rapide, ce n'est pas toujours compatible.
Quand le ressuage s'impose
Pièces petites et complexes, production lente ou unitaire, pièces non critiques où un défaut de surface serait acceptable. Pensez aux pièces de précision, aux rouages, aux pièces avec des formes tourmentées. Le ressuage y fait merveille. Mais si la pièce a besoin de supporter des sollicitations internes (flexion, torsion), alors mieux vaut chercher ailleurs.
La radiographie : la visualisation des défauts internes
Fonctionnement et mise en œuvre
Les rayons X ou le rayonnement gamma traversent la pièce. Les défauts internes (porosités, retassures) absorbent moins le rayonnement que le métal sain. Le résultat : une image numérique ou un film qui révèle la structure interne. C'est un peu comme une radiographie médicale, mais appliquée à du métal coulé.
Ce qui saute aux yeux
Les porosités gazeuses, les inclusions, les retassures internes, les ségrégations. Bref, presque tous les défauts qui se forment à l'intérieur de la pièce pendant sa solidification. Et c'est l'avantage majeur : une vue directe de ce qui se passe dedans, sans deviner ni interpréter des signaux indirects.
Atouts significatifs
Documentation pérenne. L'image radiographique ne change pas avec le temps : c'est la preuve écrite qu'on peut conserver, comparer, re-examiner des années plus tard. La traçabilité est absolue. Les défauts profonds, même au cœur de la pièce, sont visibles. Et contrairement aux ultrasons, la géométrie de la pièce n'est pas un obstacle insurmontable.
Contraintes majeures
L'équipement coûte cher. Très cher. Il faut aussi des locaux adaptés, une conformité radiologique stricte, et du personnel formé aux risques de radiation. L'interprétation des images demande de l'expérience. Ensuite, certaines géométries compliquées (pièces minces, géométrie écrasée) donnent des images difficiles à lire. Et puis, honnêtement, la radiographie sur une petite pièce complexe avec beaucoup de détail fin, c'est juste fastidieux.
Qui y recourt
L'aéronautique, la défense, les pièces critiques de turbines, les culasses moteur. Secteurs où un défaut interne est inacceptable et où le coût du contrôle passe après celui du risque.
Les ultrasons : détection interne sans radiations
La technologie en action
Des ondes mécaniques de très haute fréquence se propagent dans le matériau, ricochent sur les défauts et remontent à la surface où un capteur les reçoit. C'est l'échographie industrielle. Pas de radiations, pas de risque radiologique, et la technologie est relativement simple d'ailleurs.
Portée et sensibilité
Les ultrasons détectent les défauts internes, porosités, manques de fusion, à des profondeurs importantes. La sensibilité est paramétrable : on peut augmenter le gain pour attraper les petits défauts ou au contraire chercher juste les gros. C'est flexible. Et contrairement au ressuage, la profondeur ne pose pas problème.
Avantages majeurs
Pas de radiations, rapidité, coût initial et d'exploitation modéré. Excellente pénétration dans les pièces épaisses. Portabilité : un opérateur peut emporter son capteur sur le site, faire le contrôle directement à la fonderie ou même en atelier de transformation. Pour la production en série, on peut même envisager du contrôle en ligne, intégré à la chaîne. C'est un plus qu'aucune autre méthode n'offre.
Les défis réels
D'abord, la surface et la géométrie doivent coopérer. Une surface rugueuse ou irrégulière compromet le contact entre le capteur et la pièce. Il faut un couplant (gel acoustique) pour assurer la transmission des ondes. Les défauts très proches de la surface restent mal vus parce que l'onde n'a pas le temps de voyager et revenir. Et puis, tout dépend de l'opérateur. Un expert tirera des conclusions qu'un novice raterait. C'est un point qu'on oublie souvent en imagerie : ce n'est jamais purement objectif.
Utilisations typiques
Pièces épaisses, production en série, tout ce qui demande du rendement. Les ultrasons brillent quand il faut contrôler vite et inspecter profondément.
Comparaison opérationnelle : ressuage, radiographie, ultrasons
Voici ce qui distingue vraiment ces trois méthodes sur le terrain.
Le ressuage détecte les défauts de surface jusqu'à 1-2 millimètres. Il fonctionne sur tous les métaux, reste bon marché, mais demande une propreté impeccable et ne voit rien au-delà de la surface. Temps de mesure : 30 à 60 minutes selon la pénétration. Pas de risque radiologique. Interprétation visuelle directe, donc rapide.
La radiographie examine l'interne profondément, sur toute l'épaisseur théoriquement. Elle crée une image pérenne, traçable, conservable. Mais elle exige un équipement onéreux, une conformité stricte, et l'interprétation demande de l'expérience. Temps : variable selon la géométrie, souvent long. Risques radiologiques importants.
Les ultrasons détectent l'interne sans radiations, rapides, portables, et compatibles avec la production en ligne. Mais ils sont sensibles à la surface, à la géométrie, et à la compétence de l'opérateur. Temps : rapide, quelques minutes.
Un tableau mental : ressuage = surface rapide et bon marché ; radiographie = volume complet mais lourd et cher ; ultrasons = volume rapide et portable mais exige de la technique.
Combinaison stratégique : n'en choisir qu'une n'est pas toujours la réponse
En réalité, les meilleures fonderies ne choisissent pas une méthode, elles les combinent.
Prenez une petite pièce complexe qui doit aussi résister à des chocs internes : le ressuage vérifie la surface, puis les ultrasons explorent le cœur. Couverture totale, temps maîtrisé, coûts raisonnables. Ou une pièce aéronautique critique : ressuage surface, radiographie cœur, ultrasons pour les zones ambiguës. Overkill pour un client normal, obligatoire pour le secteur aéro.
Les normes aéronautiques et énergétiques imposent souvent cette approche combinée. Ce n'est pas un détail : c'est la seule manière d'être sûr qu'aucun défaut ne passe inaperçu.
Grille décisionnelle : choisir sa méthode
Les questions qu'il faut se poser
Quel type de défaut s'attend-on à trouver ? Fissures de surface ou cavités internes ? En surface ou en profondeur ? Quelle est l'épaisseur maximale à contrôler ? À quelle cadence faut-il travailler : unitaire ou série ? La pièce est-elle critique (aéronautique, énergie) ou standard ? Y a-t-il une norme réglementaire qui impose déjà la réponse ?
Les cas d'usage
Petites pièces complexes : ressuage en priorité, rapide et bon marché.
Pièces épaisses : ultrasons pour la profondeur, portabilité et rapidité.
Pièces critiques aéronautiques : radiographie ou combinaison radiographie-ultrasons.
Production en série avec tolérances serrées : combinaison ressuage surface et ultrasons interne, automatisable.
Doute entre deux méthodes ? Commencer par la moins coûteuse (ressuage), puis monter en gamme si les résultats sont ambigus.
Investissements et compétences : le coût réel du contrôle
Le ressuage demande peu. Matériel basique quelques milliers d'euros, consommables bon marché, personnel formable en quelques mois.
Les ultrasons, c'est un cran au-dessus. Équipement 15 000 à 50 000 euros selon la sophistication, maintenance régulière, formation NDT sérieuse.
La radiographie, c'est un investissement lourd. Équipement 100 000 euros minimum, salle conforme, maintenance coûteuse, personnel très formé (certification COFREND demandée). Ce n'est réaliste que pour une fonderie de taille respectable.
Certaines fonderies choisissent de sous-traiter : un prestataire spécialisé en CND se déplace, effectue les contrôles, fournit les rapports. C'est plus cher à l'unité, mais ça évite l'investissement de départ et la gestion des compétences internes. À chacun de peser : faire ou sous-traiter selon son volume.
Normes et conformité réglementaire
L'ISO 8062 s'applique à la fonte et aux alliages coulés. L'EN et l'ASTM proposent des critères d'acceptabilité précis. Le secteur aéronautique a ses codes propres (AS9100, EN9100). L'énergie (nucléaire notamment) impose des standards draconiens.
Peu importe la méthode choisie : documentation, traçabilité, responsabilité sont non négociables. Chaque contrôle doit être enregistré. Les images radiographiques conservées. Les rapports d'ultrasons archivés. C'est cette documentation qui, en cas de litige, prouve qu'on a bien contrôlé et qu'on a appliqué les standards.
Conclusion : pas de solution universelle, mais une stratégie
Trois méthodes, trois niches. Aucune n'est universelle. Le ressuage excelle sur la surface des petites pièces. La radiographie impose sa vue directe pour les critiques absolues. Les ultrasons livrent rapidité et portabilité pour le volume et la profondeur. La vraie question n'est jamais « quelle méthode ? » mais « quelles méthodes ? ».
Construire un plan de contrôle adapté, c'est connaître ses pièces, ses défauts typiques, ses cadences, ses exigences réglementaires. C'est aussi accepter que le meilleur CND n'est jamais celui qui contrôle tout de la même manière, mais celui qui combine judicieusement pour ne rien laisser passer.
Pour les fonderies qui hésitent, une première étape : faire diagnostiquer son plan de contrôle par un expert NDT indépendant. Deux heures de conseil sauvent souvent des mois de tâtonnement.